Detalhes da aplicação
Usinagem de esferas de válvulas para produção de pequenas esferas
A usinagem de esferas de válvulas é uma opção de seleção para pequenas esferas que precisam de torneamento CNC ou usinagem esférica compatível com os dados de catálogo antes da cotação. A família ATK publicada pela AMY CNC apresenta dados comparativos de ATK40, ATK80 e ATK130. Forneça o desenho da peça, material, diâmetro, sobremetal de usinagem, acabamento desejado, requisito de produção, tensão e método de carregamento para conferência do modelo e da configuração.
Que decisão esta página de aplicação ajuda a tomar?
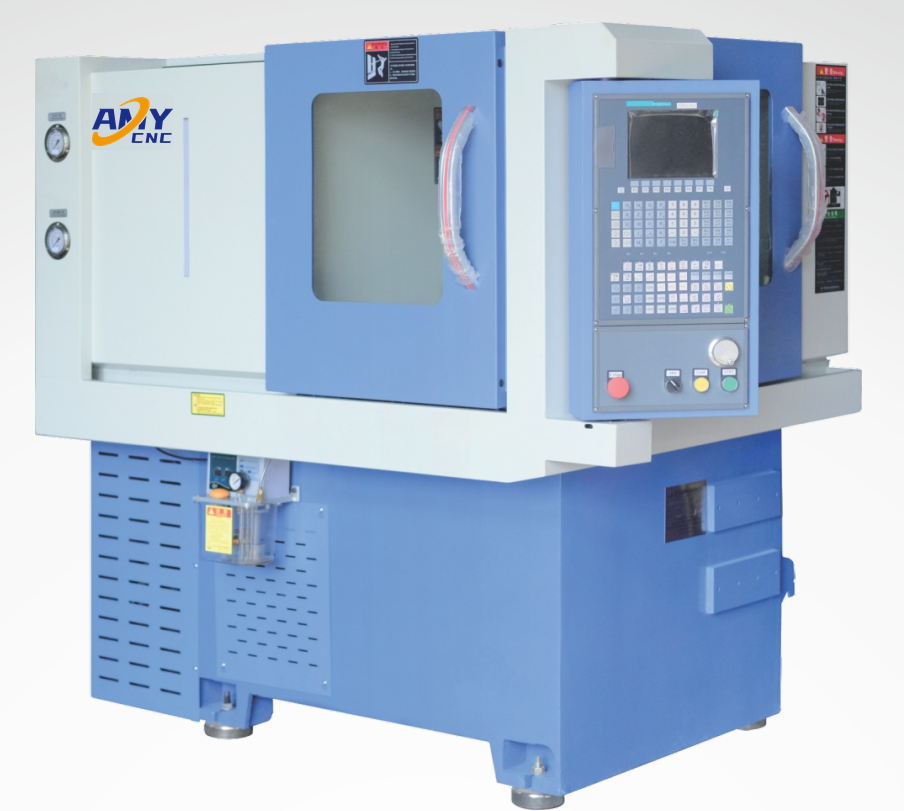
Use esta aplicação quando houver uma esfera de válvula ou componente esférico e for necessário definir o requisito de usinagem antes de escolher a família de máquinas. Comece pelo desenho da peça, material, diâmetro inicial, sobremetal de usinagem, condição de superfície desejada e produção necessária.
A página relaciona as questões da aplicação à família publicada ATK40, ATK80 e ATK130. Não substitui a análise do desenho, não garante um resultado de ciclo nem implica que um modelo seja adequado a todos os processos de válvulas de esfera.
O comprador deve começar pela usinagem de esferas ou pela retificação e lapidação?
| Condição inicial do comprador | Solução para comparação | Dados a preparar | Próxima página |
|---|---|---|---|
| A esfera de válvula parte de barra, peça bruta ou material parcialmente conformado e precisa de uma usinagem esférica definida. | Comece pela aplicação de usinagem de esferas e pela comparação da família ATK. | Desenho, material, dimensão inicial, diâmetro acabado, sobremetal, meta de produção, carregamento e tensão. | Modelos ATK para usinagem de esferas |
| A superfície esférica ou de vedação já está formada e a questão é correção, acabamento de contato ou lapidação. | Compare a solução de retificação e lapidação antes de presumir que o conceito de máquina seja o mesmo. | Condição atual da superfície, diâmetro, material, volume de material a remover, acabamento desejado, fotos e método de inspeção. | Categoria de retificação e lapidação |
| O comprador não sabe qual processo ou categoria de máquina se aplica. | Use a matriz de seleção e envie o desenho para análise. | Fotos da peça, desenho, processo atual, resultado necessário e operação que falta. | Matriz de seleção de máquinas para válvulas |
Quais versões publicadas ATK para usinagem de esferas podem ser comparadas?
Os valores abaixo reproduzem a tabela de catálogo específica dos modelos já publicada na página da máquina ATK. São dados para comparação, não promessas de aceitação específicas para o comprador.
| Campo do catálogo | ATK40 | ATK80 | ATK130 |
|---|---|---|---|
| Rotação do eixo-árvore | 100-4000 r/min | 100-4000 r/min | 100-2000 r/min |
| Potência do motor | 3 kW | 3 kW | 4 kW |
| Peso da máquina | Aprox. 1.3 t | Aprox. 1.3 t | Aprox. 2.1 t |
| Material listado no catálogo | Aço inoxidável | Aço inoxidável | Aço inoxidável |
| Capacidade de usinagem | 3-5 pcs/min | 3-5 pcs/min | 2-4 pcs/min |
| Diâmetro máximo da barra | 40 mm | 80 mm | 160 mm |
| Tensão de operação | 380 V | 380 V | 380 V |
Confirme o diâmetro acabado da esfera, o material bruto inicial, o sobremetal de usinagem, a especificação do material, a tensão real e as operações necessárias antes de considerar uma linha de catálogo como configuração adequada ao projeto.
Quais mídias apoiam esta aplicação?
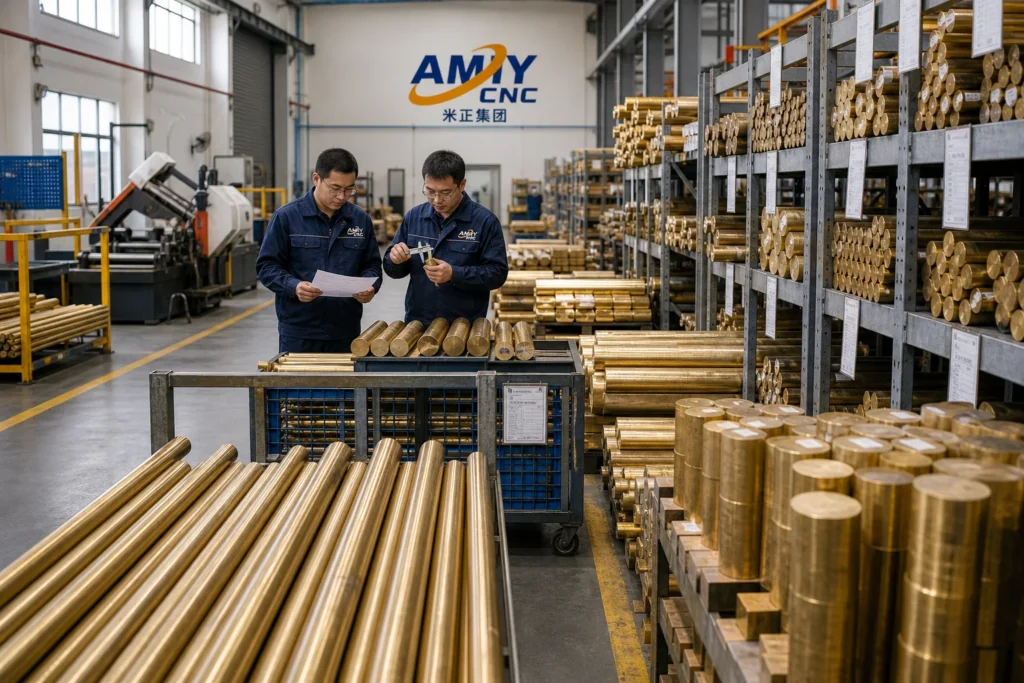
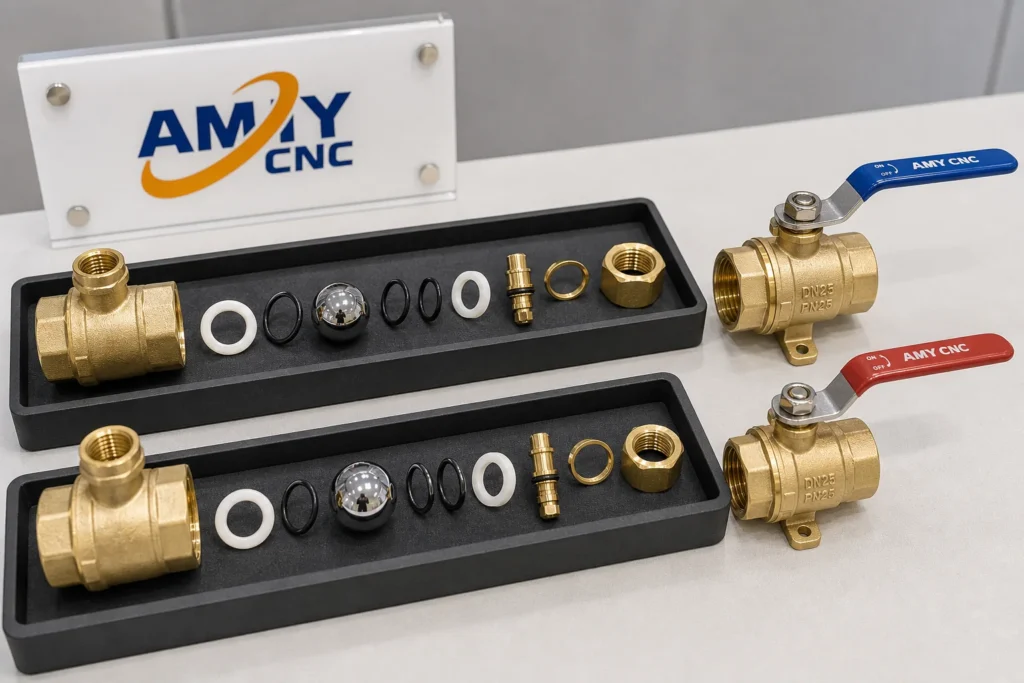
Estas três imagens de apoio são renderizações de apresentação AMY aprovadas. Ilustram materiais, comparação de componentes e contexto de seleção; não comprovam uma fábrica, projeto de cliente, resultado de produção ou evento de inspeção.
Quais detalhes estão publicados e quais dependem do projeto?
| Área de decisão | Informações publicadas como ponto de partida | Confirmar antes da cotação |
|---|---|---|
| Família de modelos | As linhas ATK40, ATK80 e ATK130 são publicadas com dados de eixo-árvore, potência, peso, capacidade, diâmetro máximo da barra e tensão. | Qual linha corresponde à peça bruta real, ao diâmetro acabado, ao sobremetal e às operações. |
| Material da peça | A tabela atual de modelos lista aço inoxidável. | Especificação exata do material, dureza, revestimento ou condição de tratamento térmico e disponibilidade de amostras. |
| Fixação e carregamento da peça | A página publicada exige dados de dispositivo e carregamento durante a análise da cotação. | Referência, pontos de fixação, uniformidade da peça bruta, carregamento manual ou automatizado e necessidades de troca. |
| Produção e qualidade | Estão disponíveis para comparação as capacidades de catálogo específicas de cada modelo. | Meta de ciclo necessária, tamanho do lote, tolerância dimensional, meta de superfície e método de inspeção. |
| Utilidades e documentos | A tabela informa 380 V como tensão de operação do catálogo. | Tensão/frequência do local, necessidades de ar ou fluido de corte, espaço no piso, idioma, embalagem e documentos solicitados. |
O que incluir em uma cotação de usinagem de esferas de válvulas?
| Grupo de dados para cotação | O que fornecer | Por que é importante |
|---|---|---|
| Definição da peça | Desenho 2D ou 3D, fotos claras, material bruto inicial, diâmetro acabado da esfera e especificação do material. | Essas informações definem o volume de trabalho prático e o modelo inicial de referência. |
| Requisito de processo | Condição atual da peça bruta, operações necessárias, sobremetal de usinagem, condição de superfície desejada e processo posterior, se conhecido. | A mesma esfera de válvula pode exigir diferentes soluções de usinagem e acabamento. |
| Requisito de produção | Tamanho do lote, meta de produção, regime de turnos, preferência de carregamento e frequência prevista de troca. | O contexto de produção influencia a análise da movimentação, dos dispositivos e da configuração. |
| Qualidade e aceitação | Tolerância do desenho, meta de superfície, método de inspeção e necessidade de peças de teste. | Os requisitos de qualidade precisam ser analisados antes de recomendar um modelo ou processo. |
| Local e documentos | Tensão/frequência, espaço disponível, utilidades, destino, idioma, embalagem e lista de documentos. | O escopo do local e da documentação afeta o pacote da cotação analisada. |
Como definir melhor a solução de usinagem de esferas?
- Identifique se a peça é uma esfera de válvula ou outro componente esférico e anexe o desenho mais claro disponível.
- Registre o material bruto inicial, as dimensões acabadas, o material, o sobremetal de usinagem e as operações necessárias.
- Compare as linhas de catálogo ATK40, ATK80 e ATK130 sem tratar o diâmetro máximo da barra como o diâmetro acabado da esfera.
- Separe as necessidades de usinagem de esferas das questões posteriores de retificação, lapidação ou outros acabamentos.
- Envie os requisitos de produção, carregamento, tensão, qualidade e documentos pelo canal de cotação correspondente.
Dúvidas dos compradores sobre usinagem de esferas de válvulas
O diâmetro máximo da barra é igual ao diâmetro acabado da esfera?
Não. A tabela do catálogo identifica esse campo como diâmetro máximo da barra. O comprador deve fornecer tanto as dimensões do material inicial quanto as dimensões acabadas antes da análise do modelo.
É possível selecionar um modelo apenas pelo diâmetro?
Não. Material, sobremetal, operações necessárias, carregamento, produção, tolerância, tensão e necessidades de dispositivos podem alterar a configuração adequada.
Quando analisar retificação ou lapidação separadamente?
Analise a solução de retificação e lapidação quando a necessidade envolver correção, acabamento de contato ou lapidação de uma superfície esférica ou de vedação já formada.
Quais informações são necessárias antes de uma cotação técnica?
Forneça desenho da peça, fotos, material, dimensões iniciais e acabadas, objetivo do processo, meta de produção, requisitos de qualidade e utilidades do local.