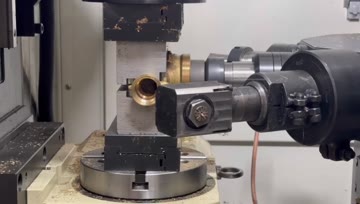
AMY CNC-Demonstration: Drehtischbearbeitung eines Messing-Ventilgehäuses
Sichtbare Spannung auf der Drehvorrichtung, indexierten Zugang und Werkzeugannäherung am Messing-Ventilgehäuse prüfen.
Anwendung im Detail
Die CNC-Bearbeitung von Ventilgehäusen und Anschlussteilen sollte anhand von Werkstückzeichnung, erforderlichen Flächen, Bohrungen, Gewinden, Bezug, Spannung und Bearbeitungsfolge geplant werden. Die Katalognachweise von AMY CNC stützen den Vergleich von 8-Stationen-, 6-Stationen- und Drehtischlösungen für kleine Ventilgehäuse und T-Stücke; veröffentlichte Videos zeigen separat Messingbeispiele. Käufer sollten vor der Angebotserstellung Material, Größe, Aufmaß, Toleranz, Beladung, Versorgungsmedien und Prüfung bestätigen.
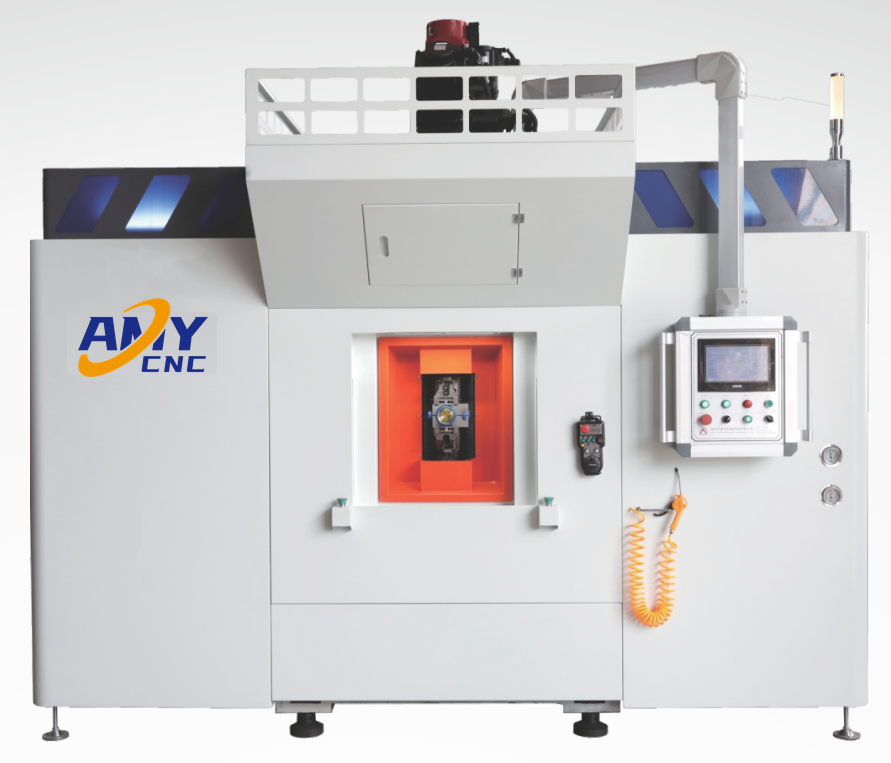
Diese Seite nutzen, wenn der Käufer ein Ventilgehäuse, Anschlussteil, einen Verbinder oder ein T-förmiges Teil hat und vor der Wahl eines Maschinenkonzepts die Bearbeitungsaufgabe strukturieren muss. Die Anwendung beginnt bei Werkstückmerkmalen und Bearbeitungsschritten und verbindet sie anschließend mit den aktuellen Transfer- und Drehtisch-Vergleichsrouten.
Diese Seite wählt kein endgültiges Modell allein anhand einer Teilebezeichnung aus. Sie belegt weder Taktzeit, Toleranz, Ausbringung, Werkzeuge, Vorrichtungseigentum noch Abnahme. Diese Punkte bleiben Projektentscheidungen, bis Zeichnungen, Prozessdaten und schriftlicher Umfang geprüft wurden.
| Ausgangssituation des Käufers | Prozessfrage | Veröffentlichte Vergleichsroute | Noch benötigte Daten |
|---|---|---|---|
| Ein kleines Ventilgehäuse oder T-förmiges Teil benötigt mehrere wiederholte Bearbeitungsschritte. | Lassen sich die benötigten Bearbeitungsschritte über acht indexierte Stationen organisieren? | Servo-Mehrachs-Transferroute mit acht Stationen | Zeichnung, Bezug, Bearbeitungsreihenfolge, Stationszugang, Spannung, Beladung, Kühlmittel und Produktionskontext. |
| Die vorgeschlagene Folge könnte auf sechs Stationen passen. | Welche Bearbeitungsschritte gehören zu welcher Station, und welcher Werkzeug- oder Bearbeitungskopfzugang ist erforderlich? | Transferroute mit sechs Stationen | Stationsbezogener Arbeitsplan, Werkzeugzugang, Vorrichtungskonzept, Versorgungsmedien und Umrüstbedarf. |
| Ein Ventilgehäuse oder T-Stück von 1/4 Zoll bis 1 Zoll benötigt indexierten Zugang auf der Oberseite. | Würde die Drehpositionierung die erforderliche Folge aus Schruppen, Schlichten und Gewindebohren oder anderer Gewindebearbeitung unterstützen? | Servo-Drehtischroute | Indexpositionen, Merkmalsausrichtung, Bezug, synchrone Spannung, Beladung und endgültige Bearbeitungskopfanordnung. |
| Werkstück oder Bearbeitungsfolge sind noch nicht definiert. | Welche Maschinenfamilie sollte vor der Modellauswahl verglichen werden? | Auswahlmatrix für Ventilmaschinen | Fotos, Zeichnung, Material, Größenbereich, Rohteilzustand, aktueller Prozess und fehlende Bearbeitungsschritte. |
Die aktuellen öffentlichen Maschinenseiten liefern Ausgangsnachweise für drei relevante Routen. Ihr Katalogkontext ermöglicht den Vergleich; die Zeichnung des Käufers bestimmt jedoch die praktische Eignung.
| Veröffentlichte Route | Werkstück als Ausgangspunkt | Aktuelle öffentliche Nachweise | Projektgrenze |
|---|---|---|---|
| ATK-TV08-10HSP Servo-Mehrachs-Transfermaschine mit 8 Stationen | Ventilgehäuse und zugehörige T-förmige Teile von 1/4 Zoll bis 1 Zoll. | Veröffentlichte Konfiguration mit 8 Stationen, hydraulisch synchroner Spannung, manuellem Beladungskontext und produktabhängiger Bearbeitungskopfanordnung. | Die Seite mit 6 Stationen unter gemeinsamer Bezeichnung vergleichen und jeden Bearbeitungsschritt, jede Station, jedes Werkzeug, jede Vorrichtung und Versorgung anhand des tatsächlichen Teils bestätigen. |
| ATK-TV08-10HSP Transfermaschine mit 6 Stationen | Kleine Ventilgehäuse oder Anschlussteile, bei denen die vorgeschlagene Folge auf sechs Stationen passen könnte. | Veröffentlichtes Konzept mit sechs Stationen, synchronem Spannkontext und konfigurierbarer Stationsanordnung. | Nicht voraussetzen, dass die Sechsstationenanordnung passt, bevor Arbeitsplan und Werkzeugzugang geprüft wurden. |
| Ventilmaschine mit horizontalem Servo-Drehtisch | Ventilgehäuse und weitere T-Stücke von 1/4 Zoll bis 1 Zoll. | Veröffentlichter Servo-Drehtisch- und Synchronspannkontext für Schruppen, Schlichten und Gewindebohren/Gewindebearbeitung; Videos zeigen separat Messingbeispiele. | Indexpositionen, Vorrichtungszugang, Bearbeitungsreihenfolge, Beladung und endgültige Bearbeitungskopfanordnung bestätigen. |
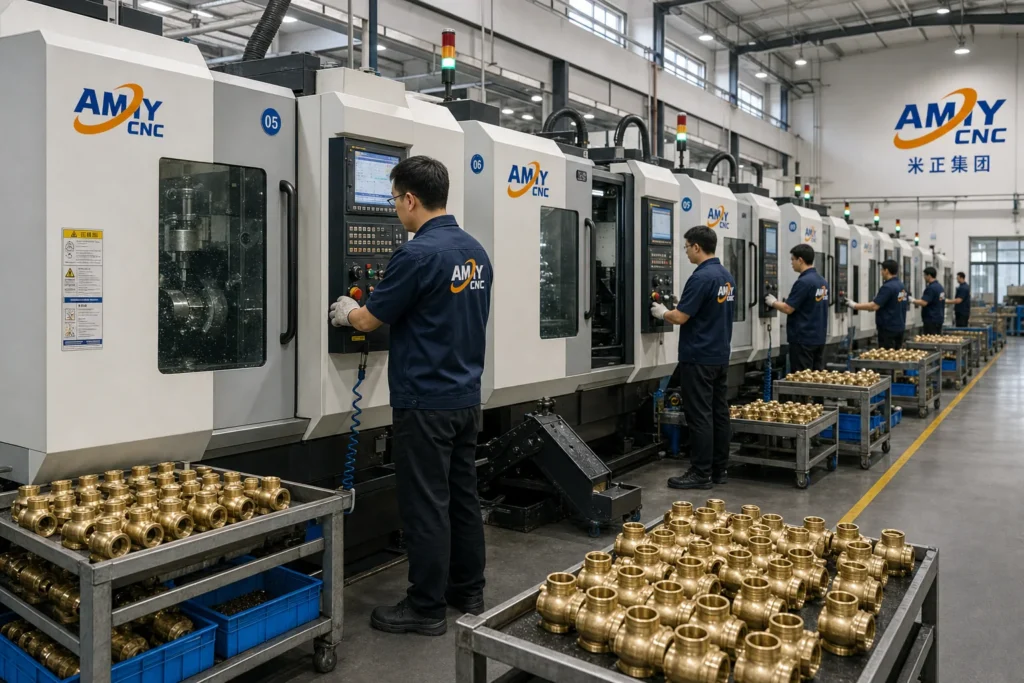
Die freigegebenen Videos zeigen sichtbare Werkstückausrichtung, Spannung, Werkzeugzugang und Bearbeitungsfolge. Sie belegen weder Modellidentität, Taktzeit, Toleranz, Ausbringung, Zertifizierung, Kundeneigentum noch käuferspezifische Abnahme.
Sichtbare Spannung auf der Drehvorrichtung, indexierten Zugang und Werkzeugannäherung am Messing-Ventilgehäuse prüfen.
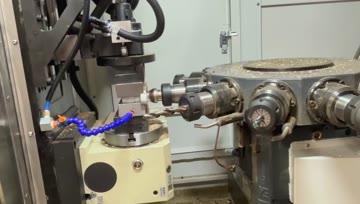
Sichtbaren Werkzeugzugang aus mehreren Richtungen, Spannung und aufeinanderfolgende Bearbeitungsschritte an einem Ventilanschlussteil prüfen.
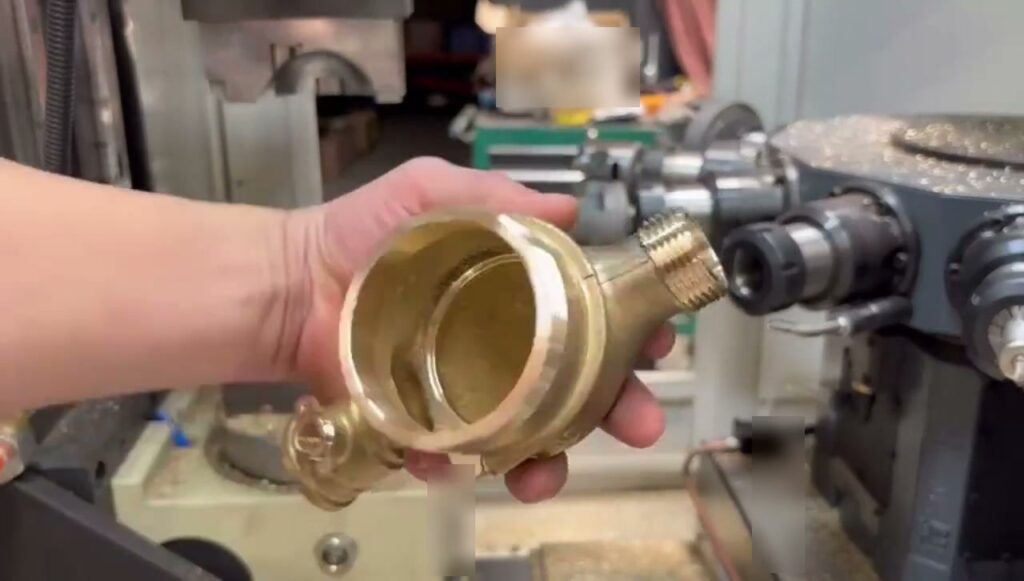
Feste Werkstückspannung, wiederholte Werkzeugannäherungen an einem Messing-Mehrwegegehäuse und Präsentation des Fertigteils prüfen.
| Entscheidungsbereich | Öffentliche Ausgangsnachweise | Vor der Angebotserstellung bestätigen |
|---|---|---|
| Werkstück und Material | Katalogrouten nennen kleine Ventilgehäuse und T-förmige Teile; veröffentlichte Videos zeigen separat Beispiele von Messing-Ventilteilen. | Genaue Zeichnungsrevision, Werkstoffgüte, Härte oder Behandlung, Rohteilzustand, Größenbereich und Musterverfügbarkeit. |
| Maschinenkonzept | Konzepte für Achtstationentransfer, Sechsstationentransfer und Servo-Drehtische sind veröffentlicht. | Geeigneter Aufbau, Stationszahl, Indexpositionen, Achs- oder Bearbeitungskopfanordnung, Stellfläche und Schutzeinrichtungen. |
| Vorrichtung und Beladung | Hydraulische oder synchrone Spannung und manueller Beladungskontext sind auf den entsprechenden veröffentlichten Seiten dargestellt. | Bezug, Spannpunkte, Verformungsrisiko, Vorrichtungseigentum, manuelle oder automatisierte Beladung und Umrüstung. |
| Bearbeitungsergebnis | Veröffentlichte Routen stützen den stationsbasierten Vergleich sowie Drehtisch-Schruppen, -Schlichten und -Gewindebohren/-Gewindebearbeitung; Videos ergänzen visuellen Prozesskontext. | Aufmaß, Toleranzen, Oberflächenanforderungen, Gratkontrolle, Werkzeugstandzeit, Kühlmittel, Taktzeitziel und Prüfmethode. |
| Lieferung und Abnahme | Der sichere Anfrageweg beschreibt Käuferdaten und Datenschutzablauf. | Endgültige Konfiguration, Werkzeuge, Versuche, Abnahmekriterien, Dokumente, Preis, Lieferzeit, Aufstellung, Schulung und Gewährleistungsbedingungen. |
| Anfragedatengruppe | Bereitzustellende Angaben | Warum sie wichtig sind |
|---|---|---|
| Werkstückdefinition | 2D- oder 3D-Zeichnung, klare Fotos, Material, Rohteilzustand, Größenbereich und repräsentative Teilefamilie. | Diese Angaben definieren Bearbeitungsraum, Bezug und erste praktische Route. |
| Bearbeitungsplan | Erforderliche Flächen, Bohrungen, Gewinde, Ausbohrungen, Fräs- oder Planbearbeitungsschritte, Aufmaß und vorgeschlagene Folge. | Die Folge bestimmt Stationszahl, indexierten Zugang sowie Werkzeug- und Vorrichtungsprüfung. |
| Qualitätsanforderungen | Zeichnungstoleranzen, Oberflächenanforderungen, kritische Merkmale, Prüfmethode und Erwartungen an Probeteile. | Qualitätsziele müssen vor der Prozess- oder Abnahmeplanung abgestimmt werden. |
| Produktionskontext | Losgröße, Kontext der Zielausbringung, Schichtmodell, Beladungswunsch, Umrüsthäufigkeit und verfügbare Stellfläche. | Der Produktionskontext beeinflusst Handhabung, Anordnung und den zu besprechenden Automatisierungsgrad. |
| Standort- und Dokumentationsumfang | Spannung/Frequenz, Druckluft- oder Hydraulikversorgung, Kühlmittelwunsch, Bestimmungsort, Sprache, Verpackung und benötigte Dokumente. | Standort- und Dokumentationsanforderungen beeinflussen die geprüfte Konfiguration und das Angebotspaket. |
Nein. Ventilgehäuse und Anschlussteile können unterschiedliche Bezüge, Flächen, Bohrungen, Gewinde, Vorrichtungen und Bearbeitungsfolgen erfordern. Zeichnung und Prozessplan müssen die Prüfung bestimmen.
Transferbearbeitung vergleichen, wenn wiederholte Bearbeitungsschritte über indexierte Stationen organisiert werden können. Jede Stations- und Werkzeugzugangsanforderung anhand des tatsächlichen Werkstücks bestätigen.
Die Drehtischroute vergleichen, wenn indexierter Zugang zu mehreren Werkstückflächen und ein projektspezifisches Spannkonzept zentral für den Prozess sind.
Nein. Sie zeigen nur sichtbaren Bearbeitungskontext. Taktzeit, Ausbringung, Maßhaltigkeit, Oberfläche und Abnahme erfordern gesonderte Projektnachweise und schriftliche Bestätigung.
Zeichnung, Fotos, Material, Rohteilzustand, erforderliche Bearbeitungsschritte, Bezugs- und Spannideen, Toleranzen, Produktionskontext, Beladung, Versorgungsmedien und Prüfmethode bereitstellen.