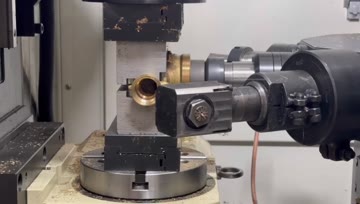
Demostración de mecanizado rotativo de un cuerpo de válvula de latón de AMY CNC
Examine la sujeción visible en el útil giratorio, el acceso indexado y la aproximación de las herramientas alrededor de un cuerpo de válvula de latón.
Detalle de aplicación
El mecanizado CNC de cuerpos de válvula y accesorios debe planificarse a partir del plano de la pieza, las caras, orificios y roscas requeridos, las referencias, la sujeción y la secuencia de operaciones. Las evidencias de catálogo de AMY CNC permiten comparar opciones de 8 estaciones, 6 estaciones y mesa giratoria para cuerpos de válvula pequeños y piezas en T; los vídeos publicados muestran ejemplos de latón por separado. Antes de cotizar, los compradores deben confirmar material, dimensiones, sobrematerial, tolerancias, carga, suministros de la instalación e inspección.
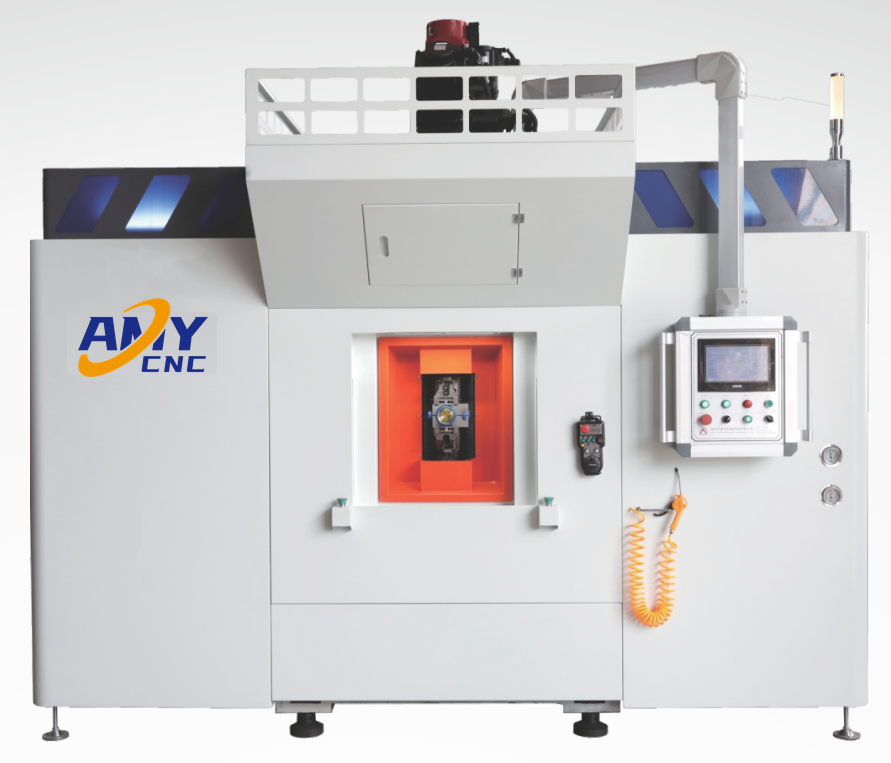
Utilice esta página cuando el comprador tenga un cuerpo de válvula, accesorio, conexión o pieza de tipo T y necesite estructurar el problema de mecanizado antes de elegir un concepto de máquina. La aplicación parte de las características y operaciones de la pieza y después las relaciona con las opciones actuales de comparación transfer y de mesa giratoria.
Esta página no selecciona un modelo final únicamente a partir del nombre de una pieza. No acredita tiempo de ciclo, tolerancias, producción, herramientas, propiedad de los dispositivos de sujeción ni aceptación. Estos aspectos siguen siendo decisiones del proyecto hasta revisar los planos, los datos del proceso y el alcance por escrito.
| Condición inicial del comprador | Pregunta sobre el proceso | Opción de comparación publicada | Datos aún necesarios |
|---|---|---|---|
| Un cuerpo de válvula pequeño o una pieza de tipo T necesita varias operaciones repetidas. | ¿Pueden organizarse las operaciones requeridas en ocho estaciones indexadas? | Opción transfer multieje servoaccionada de ocho estaciones | Plano, referencias, orden de operaciones, acceso a estaciones, sujeción, carga, refrigerante y contexto de producción. |
| La secuencia propuesta puede adaptarse a seis estaciones. | ¿Qué operaciones corresponden a cada estación y qué acceso de herramientas o cabezales de mecanizado se necesita? | Opción transfer de seis estaciones | Hoja de proceso estación por estación, acceso de herramientas, concepto de sujeción, suministros de la instalación y necesidades de cambio de serie. |
| Un cuerpo de válvula o una pieza en T de 1/4 a 1 pulgada necesita acceso indexado a la cara superior. | ¿El posicionamiento rotativo permitiría la secuencia requerida de desbaste, acabado y roscado con macho u otro proceso de roscado? | Opción de mesa giratoria servoaccionada | Posiciones de indexado, orientación de características, referencias, sujeción sincronizada, carga y disposición final de cabezales de mecanizado. |
| La pieza o la secuencia de operaciones todavía no están definidas. | ¿Qué familia de máquinas debe compararse antes de seleccionar el modelo? | Matriz de selección de máquinas para válvulas | Fotografías, plano, material, rango de dimensiones, estado de la pieza en bruto, proceso actual y operaciones pendientes. |
Las páginas públicas actuales de máquinas proporcionan evidencias iniciales para tres opciones pertinentes. Su contexto de catálogo permite compararlas, pero el plano del comprador determina la idoneidad práctica.
| Recurso publicado | Pieza como punto de partida | Evidencias públicas actuales | Límites del proyecto |
|---|---|---|---|
| Máquina transfer multieje servoaccionada ATK-TV08-10HSP de 8 estaciones | Cuerpos de válvula de 1/4 a 1 pulgada y piezas de tipo T relacionadas. | Configuración publicada de 8 estaciones, sujeción hidráulica sincronizada, contexto de carga manual y disposición de cabezales de mecanizado según el producto. | Compare la página de 6 estaciones con la misma designación y confirme cada operación, estación, herramienta, dispositivo de sujeción y suministro de la instalación a partir de la pieza real. |
| Máquina transfer ATK-TV08-10HSP de 6 estaciones | Cuerpos de válvula pequeños o accesorios cuya secuencia propuesta puede adaptarse a seis estaciones. | Concepto publicado de seis estaciones, contexto de sujeción sincronizada y disposición configurable de estaciones. | No dé por supuesto que la disposición de seis estaciones es adecuada hasta revisar la hoja de proceso y el acceso de las herramientas. |
| Máquina para válvulas con mesa giratoria horizontal servoaccionada | Cuerpos de válvula de 1/4 a 1 pulgada y otras piezas en T. | Contexto publicado de mesa giratoria servoaccionada y sujeción sincronizada para desbaste, acabado y roscado con macho u otros procesos de roscado; los vídeos muestran ejemplos de latón por separado. | Confirme las posiciones de indexado, el acceso a la sujeción, el orden de operaciones, la carga y la disposición final de cabezales de mecanizado. |
Los vídeos aprobados muestran la orientación de la pieza, la sujeción, el acceso de herramientas y la secuencia de mecanizado visibles. No demuestran la identidad del modelo, el tiempo de ciclo, las tolerancias, la producción, las certificaciones, la propiedad de clientes ni la aceptación específica del comprador.
Examine la sujeción visible en el útil giratorio, el acceso indexado y la aproximación de las herramientas alrededor de un cuerpo de válvula de latón.
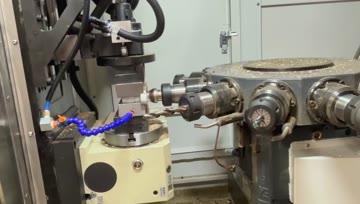
Examine el acceso visible de las herramientas desde varias direcciones, la sujeción y las sucesivas etapas de mecanizado alrededor de un accesorio de válvula.
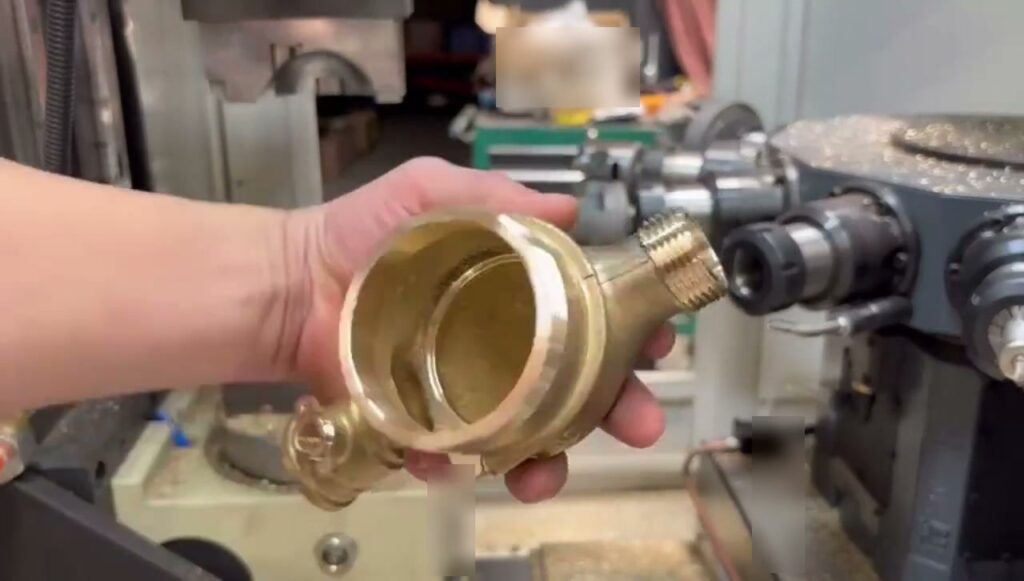
Examine la sujeción fija, las aproximaciones repetidas de herramientas alrededor de un cuerpo de latón de varias vías y la presentación de la pieza terminada.
| Área de decisión | Evidencias públicas iniciales | Confirmar antes de cotizar |
|---|---|---|
| Pieza y material | Las opciones del catálogo identifican cuerpos de válvula pequeños y piezas de tipo T; los vídeos publicados muestran ejemplos de piezas de válvula de latón por separado. | Revisión exacta del plano, grado del material, dureza o tratamiento, estado de la pieza en bruto, rango de dimensiones y disponibilidad de muestras. |
| Concepto de máquina | Se publican los conceptos transfer de ocho estaciones, transfer de seis estaciones y mesa giratoria servoaccionada. | Arquitectura adecuada, número de estaciones, posiciones de indexado, disposición de ejes o cabezales de mecanizado, espacio en planta y protecciones. |
| Sujeción y carga | La sujeción hidráulica o sincronizada y el contexto de carga manual aparecen en las páginas publicadas pertinentes. | Referencias, puntos de sujeción, riesgo de deformación, propiedad del dispositivo de sujeción, carga manual o automatizada y cambio de serie. |
| Resultado del mecanizado | Las opciones publicadas permiten la comparación por estaciones y de operaciones de desbaste, acabado y roscado con macho u otros procesos de roscado con mesa giratoria; los vídeos aportan contexto visual del proceso. | Sobrematerial, tolerancias, requisitos superficiales, control de rebabas, vida útil de herramientas, refrigerante, objetivo de ciclo y método de inspección. |
| Suministro y aceptación | El canal seguro de solicitudes de cotización indica los datos del comprador y el procedimiento de privacidad. | Configuración final, herramientas, pruebas, criterios de aceptación, documentos, precio, plazo de entrega, instalación, formación y condiciones de garantía. |
| Grupo de datos para solicitar cotización | Qué debe proporcionar | Por qué es importante |
|---|---|---|
| Definición de la pieza | Plano 2D o 3D, fotografías claras, material, estado de la pieza en bruto, rango de dimensiones y familia de piezas representativa. | Estos datos definen la envolvente de mecanizado, las referencias y la primera opción práctica. |
| Plan de operaciones | Caras, orificios, roscas y alojamientos requeridos, etapas de fresado o refrentado, sobrematerial y secuencia propuesta. | La secuencia determina el número de estaciones, el acceso indexado y la revisión de herramientas y sujeción. |
| Requisitos de calidad | Tolerancias del plano, requisitos superficiales, características críticas, método de inspección y expectativas sobre piezas de prueba. | Los objetivos de calidad deben acordarse antes de planificar el proceso o la aceptación. |
| Contexto de producción | Tamaño del lote, contexto del objetivo de producción, régimen de turnos, preferencia de carga, frecuencia de cambio de serie y espacio disponible en planta. | El contexto de producción influye en la manipulación, la disposición y el nivel de automatización que debe evaluarse. |
| Alcance de instalación y documentación | Tensión y frecuencia, suministros neumáticos o hidráulicos, preferencia de refrigerante, destino, idioma, embalaje y documentos requeridos. | Los requisitos de la instalación y la documentación influyen en la configuración revisada y el paquete de cotización. |
No. Los cuerpos de válvula y accesorios pueden requerir distintas referencias, caras, orificios, roscas, dispositivos de sujeción y secuencias de operaciones. El plano y el plan de proceso deben determinar la revisión.
Compare el mecanizado transfer cuando las operaciones repetidas puedan organizarse en estaciones indexadas. Confirme cada estación y cada requisito de acceso de herramientas a partir de la pieza real.
Compare la opción con mesa giratoria cuando el acceso indexado a varias caras de la pieza y un concepto de sujeción específico del proyecto sean esenciales para el proceso.
No. Solo muestran el contexto visible del mecanizado. El tiempo de ciclo, la producción, los resultados dimensionales, el acabado y la aceptación requieren evidencias separadas del proyecto y confirmación por escrito.
Proporcione plano, fotografías, material, estado de la pieza en bruto, operaciones requeridas, ideas de referencias y sujeción, tolerancias, contexto de producción, carga, suministros de la instalación y método de inspección.