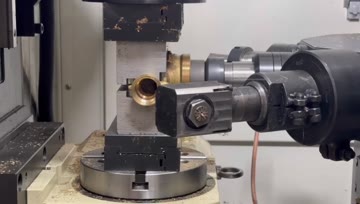
Demostración de mecanizado rotativo de un cuerpo de válvula de latón de AMY CNC
Examine la sujeción rotativa visible, el acceso indexado a la pieza y la aproximación de herramientas alrededor de un cuerpo de válvula de latón.
Detalle de categoría de máquinas
Las máquinas especiales CNC para válvulas se seleccionan según la pieza, la secuencia de mecanizado, la sujeción, la disposición de estaciones y el método de carga, y no por un nombre genérico de máquina. AMY CNC publica actualmente opciones de máquinas transfer, de caras de sellado de válvulas de compuerta y de mesa giratoria servoaccionada para cuerpos de válvula y accesorios. Antes de solicitar cotización, los compradores deben comparar planos, material, dimensiones, operaciones requeridas, objetivo de producción, suministros de la instalación y necesidades de automatización.
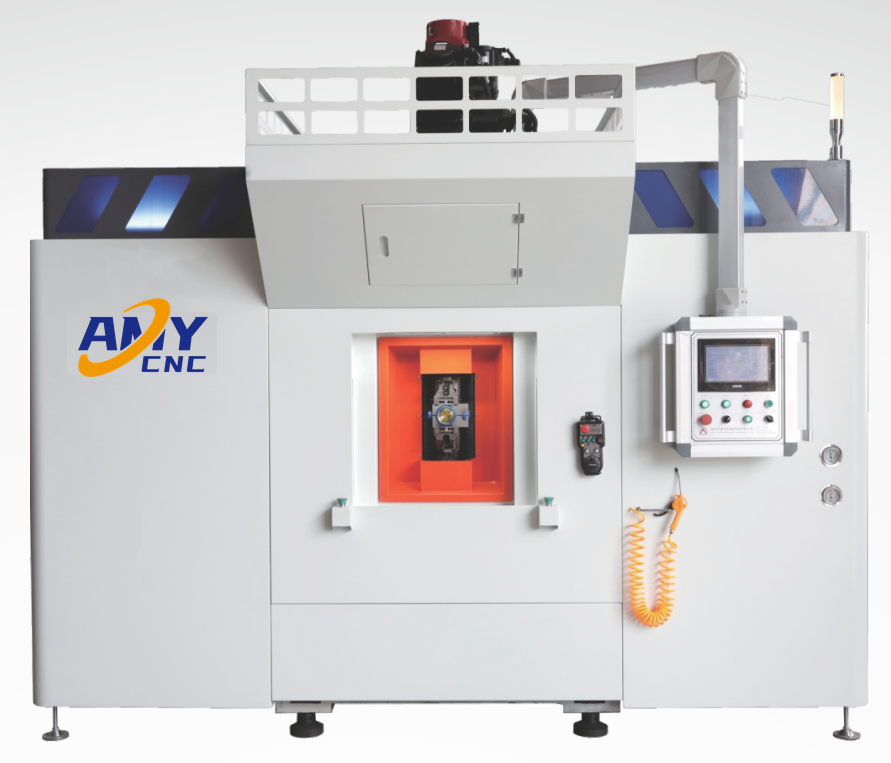
Una máquina especial CNC para válvulas se evalúa en torno a una pieza y un proceso definidos. Normalmente, el comprador parte de un cuerpo de válvula, una pieza en T, un cuerpo de válvula de compuerta o una placa de compuerta y, a continuación, identifica en el plano las operaciones necesarias.
El diseño de la sujeción, el número de estaciones, la disposición de husillos o cabezales de mecanizado, el método de carga, el refrigerante y las opciones de control dependen del proyecto hasta revisar los planos y los requisitos del proceso. Esta página compara opciones iniciales publicadas sin presentar una línea completa ni un resultado fijo de tiempo de ciclo.
| Punto de partida del comprador | Opción de máquina | Evidencias publicadas | Datos que deben confirmarse |
|---|---|---|---|
| Los cuerpos de válvula pequeños o las piezas en T requieren varias operaciones por estaciones. | Mecanizado transfer multieje servoaccionado | Configuraciones de catálogo ATK-TV08-10HSP de 8 y 6 estaciones bajo una designación base compartida. | Plano de la pieza, secuencia de operaciones, dispositivo de sujeción, número de estaciones, carga, refrigeración y objetivo de producción. |
| Un cuerpo de válvula de compuerta o una placa de compuerta necesita un mecanizado específico de caras de sellado. | Opción vertical de dos husillos para caras de sellado | Página publicada de la máquina de mecanizado de superficies de sellado de válvulas de compuerta con una configuración mostrada en el catálogo técnico. | Dimensiones del cuerpo o de la placa de compuerta, posición de las caras de sellado, material, sujeción, refrigerante, tensión y acabado requerido. |
| Un cuerpo de válvula o una pieza en T de 1/4 a 1 pulgada requiere mecanizado indexado de la cara superior. | Mecanizado horizontal con mesa giratoria servoaccionada | El texto del catálogo abarca desbaste, acabado y roscado con macho u otros procesos de roscado; las imágenes identificadas por separado muestran ejemplos de latón. | Posiciones de indexado, secuencia de desbaste, acabado y roscado con macho, sujeción sincronizada, disposición de cabezales y suministros de la instalación. |
| Un cuerpo de válvula o accesorio de tubería dentro del rango de catálogo de 1/2 a 2 pulgadas requiere mecanizado específico de varias caras. | Mecanizado de accesorios de válvula JZ-RVR740K | Los datos publicados del catálogo indican un recorrido de 120 mm y rangos de velocidad separados para la máquina mostrada. | Plano de la pieza, material, operaciones, referencias, sujeción, herramientas, control, suministros de la instalación y requisitos de aceptación. |
| La pieza o el proceso todavía no están definidos. | Selección y revisión de la solicitud de cotización antes de elegir el modelo | Matriz de selección de máquinas y lista para solicitar cotización de máquinas para válvulas. | Fotografías, planos, material, rango de dimensiones, proceso actual, operaciones pendientes y preferencia de automatización. |
Actualmente, cinco páginas de máquinas publicadas respaldan esta categoría. Los valores siguientes se limitan a las evidencias existentes procedentes de catálogos o de las propias páginas. La configuración final de la máquina debe comprobarse frente a la pieza y el proceso del comprador.
| Máquina publicada | Pieza como punto de partida | Configuración procedente del catálogo | Límites de selección |
|---|---|---|---|
| Máquina transfer servoaccionada multieje ATK-TV08-10HSP de 8 estaciones para válvulas | Cuerpos de válvula de 1/4 a 1 pulgada y piezas en T relacionadas. | Configuración de ocho estaciones, sujeción hidráulica sincronizada, cabezales de mecanizado según el producto, carga manual y opciones de refrigeración. | Compare la página de 6 estaciones con la misma designación y confirme después en los planos la secuencia de estaciones, la sujeción, la carga, el refrigerante y las operaciones requeridas. |
| Máquina transfer ATK-TV08-10HSP de 6 estaciones para válvulas | Cuerpos de válvula de 1/4 a 1 pulgada y piezas de tipo T. | Configuración de seis estaciones bajo la misma designación base, sujeción hidráulica sincronizada y distribución seleccionable de cabezales de mecanizado. | Compare la página de 8 estaciones y verifique cada estación y herramienta a partir del plano de la pieza. |
| Máquina para mecanizar superficies de sellado de válvulas de compuerta | Configuración mostrada de 1/2 a 2 pulgadas para caras de sellado de cuerpos de válvula de compuerta y placas de compuerta. | Dos husillos, mecanizado vertical, contexto de sujeción hidráulica y aplicaciones de bronce, latón y acero inoxidable indicadas en el catálogo. | Confirme el rango de la familia, la geometría de las caras de sellado, el estado de la pieza en bruto, la sujeción, el refrigerante, el material y la alimentación eléctrica. |
| Máquina para válvulas con mesa giratoria horizontal servoaccionada | Cuerpos de válvula de 1/4 a 1 pulgada y otras piezas en T. | Contexto de mesa giratoria servoaccionada y sujeción sincronizada para desbaste, acabado y roscado con macho u otros procesos de roscado de la cara superior; las imágenes muestran ejemplos de latón por separado. | Confirme las posiciones de indexado, el acceso a la sujeción, el orden de las operaciones, el método de carga y la disposición final de cabezales de mecanizado. |
| Máquina JZ-RVR740K para mecanizar accesorios de válvulas | Rango de catálogo de cuerpos de válvula y accesorios de tubería de 1/2 a 2 pulgadas. | Los datos publicados del catálogo indican un recorrido de 120 mm y rangos de velocidad de husillo separados para la opción de máquina especial mostrada. | Confirme cada dimensión de la pieza, operación, dispositivo de sujeción, herramienta, control, suministro de la instalación y requisito de aceptación a partir de los datos del proyecto. |
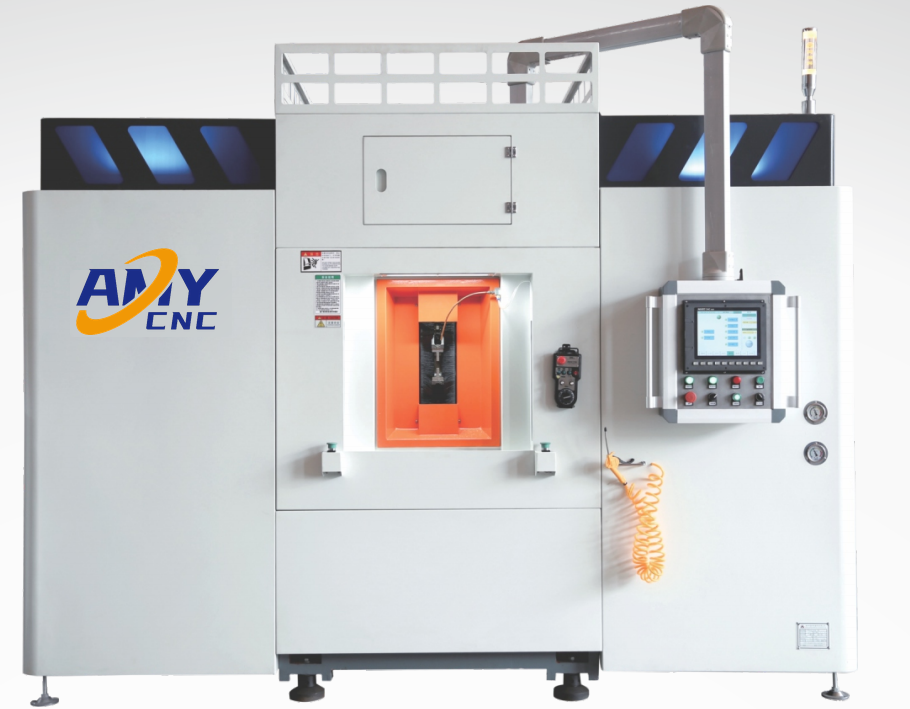
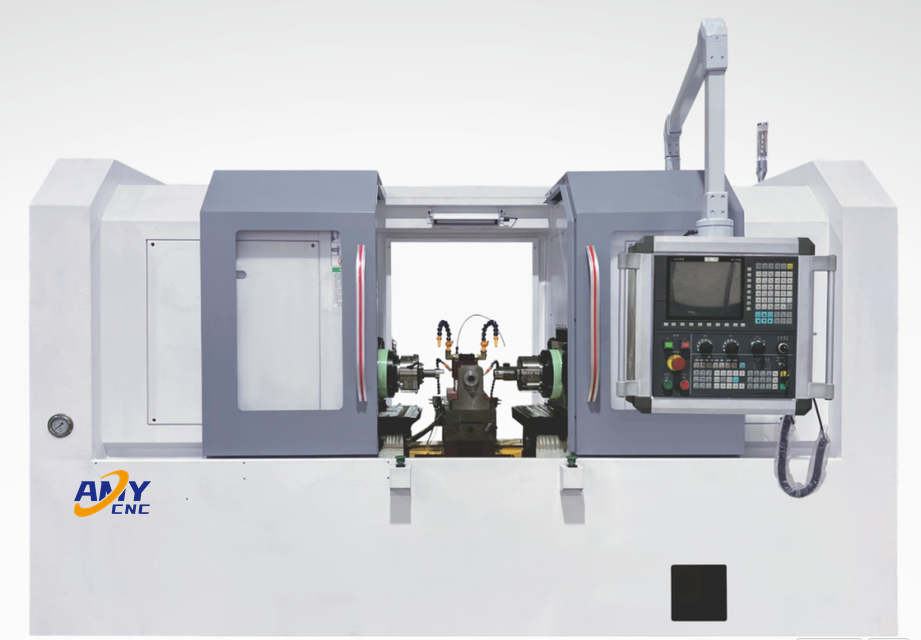
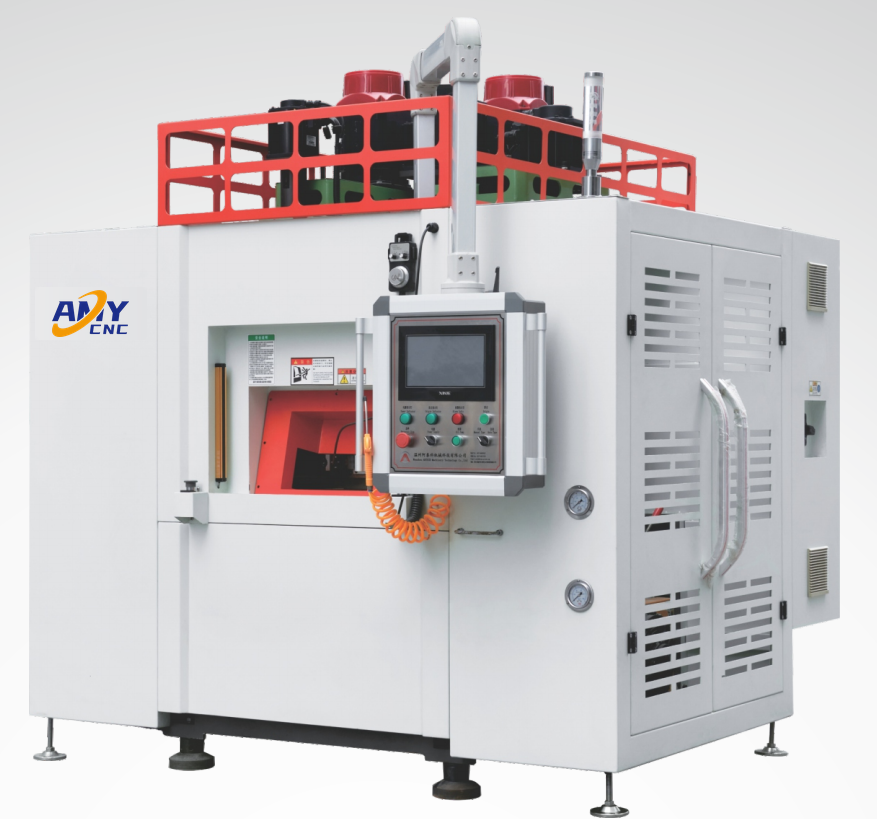
Utilice estas imágenes de máquinas para comparar configuraciones y distribuciones. Comente con nuestro equipo de fábrica su dispositivo de sujeción, método de carga, flujo de producción y criterios de aceptación; la configuración mostrada puede diferir de la máquina especificada para su proyecto.
Vea los vídeos de procesos para examinar la orientación de la pieza, la sujeción, el acceso de las herramientas y la secuencia de mecanizado. El tiempo de ciclo, las tolerancias, la producción y los requisitos de aceptación deben confirmarse para su pieza y la configuración de su máquina.
Examine la sujeción rotativa visible, el acceso indexado a la pieza y la aproximación de herramientas alrededor de un cuerpo de válvula de latón.
Examine el acceso visible de herramientas desde varias direcciones, la sujeción y las etapas sucesivas de corte alrededor de un accesorio de válvula.
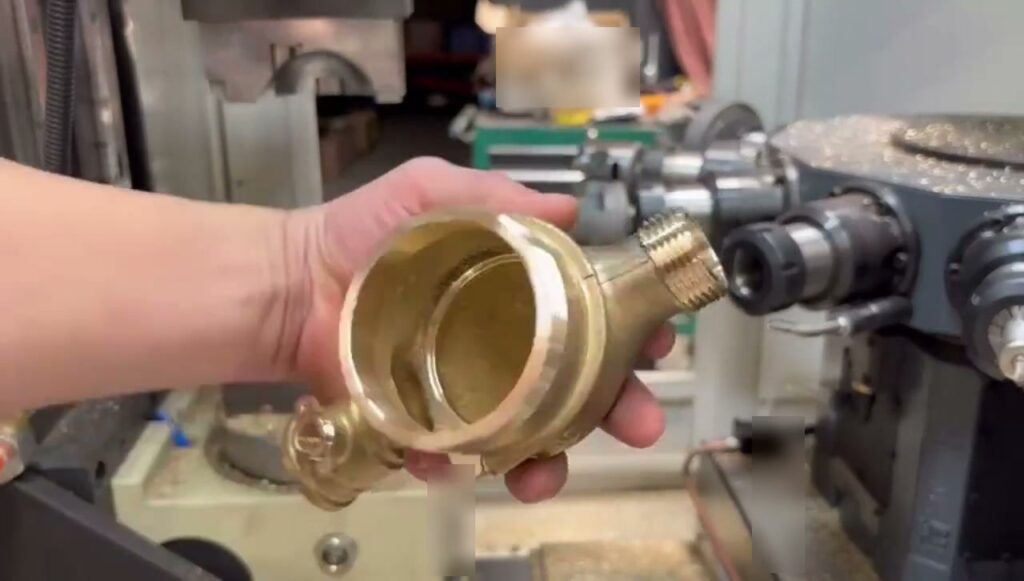
Examine la sujeción fija, las aproximaciones repetidas de herramientas alrededor de un cuerpo de latón de varias vías y la presentación de la pieza terminada.
| Área de decisión | Evidencias iniciales publicadas | Confirmar antes de cotizar |
|---|---|---|
| Rango de piezas | Las páginas publicadas identifican cuerpos de válvula pequeños y piezas en T, caras de sellado de cuerpos de válvula de compuerta o placas de compuerta y ejemplos visuales de piezas de latón por separado. | Plano exacto, grado del material, rango de dimensiones, sobrematerial, familia de piezas y disponibilidad de muestras. |
| Arquitectura de la máquina | Están documentados los conceptos transfer, transfer de seis estaciones, caras de sellado de dos husillos y mesa giratoria servoaccionada. | Número de estaciones, disposición de husillos o cabezales de mecanizado, recorridos de ejes, acceso a cada cara y límite de espacio en planta. |
| Sujeción de piezas | La sujeción hidráulica o sincronizada se identifica en el contexto de la fuente publicada. | Esquema de referencias, puntos de sujeción, riesgo de deformación, necesidades de cambio de serie y propiedad del dispositivo de sujeción. |
| Carga y automatización | La carga manual está documentada para las opciones transfer; la automatización opcional es un punto que debe evaluarse. | Alcance manual, con robot o manipulador, protecciones, interfaces con procesos anteriores y posteriores y flujo de trabajo del operario. |
| Proceso y aceptación | Pueden compararse el mecanizado por estaciones, las operaciones de desbaste, acabado y roscado con macho con mesa giratoria y las opciones de mecanizado de caras de sellado. | Tolerancias, acabado superficial, objetivo de ciclo, método de inspección, requisitos de piezas de prueba y documentos de aceptación. |
| Grupo de datos para solicitar cotización | Qué debe proporcionar | Por qué influye en la selección |
|---|---|---|
| Evidencias de la pieza | Plano 2D o 3D, fotografías claras, material, tipo de válvula o accesorio, rango de dimensiones y muestra representativa, si está disponible. | La pieza define la opción práctica de máquina, las referencias, la sujeción y el acceso de las herramientas. |
| Secuencia de mecanizado | Estado actual de la pieza en bruto, etapas necesarias de taladrado, roscado con macho, refrentado, fresado o mecanizado de caras de sellado y operaciones que pueden combinarse. | La secuencia determina las estaciones, los cabezales de mecanizado, las posiciones de indexado y la lógica de cambio de serie. |
| Objetivo de calidad | Tolerancias del plano, acabado superficial, método de inspección y cualquier característica crítica de sellado o conexión. | Los criterios de aceptación deben conocerse antes de planificar las herramientas, el proceso y la inspección. |
| Contexto de producción | Tamaño del lote, objetivo de producción, régimen de turnos, preferencia de carga, equipos existentes anteriores y posteriores y espacio disponible. | Estos datos orientan la elección entre manipulación manual y automatizada y el concepto de máquina adecuado. |
| Necesidades de instalación y documentación | Tensión, frecuencia, suministros neumáticos o hidráulicos, preferencia de refrigerante, idioma, embalaje y documentos técnicos solicitados. | Los suministros de la instalación y el alcance documental influyen en la configuración revisada y en el paquete de cotización. |
Comience por la opción transfer cuando un cuerpo de válvula o accesorio necesite varias operaciones repetibles en estaciones indexadas. Confirme la secuencia real de estaciones a partir del plano.
Utilice la opción con mesa giratoria como punto de partida de la comparación cuando el acceso indexado a varias caras y una sujeción específica del proyecto sean esenciales para el proceso.
No se afirma una intercambiabilidad general. La máquina publicada de caras de sellado es una opción inicial específica para caras de sellado de cuerpos de válvula de compuerta o placas de compuerta.
Las fotografías pueden servir para una conversación inicial, pero se necesitan los planos, el material y las operaciones requeridas antes de revisar de forma fiable las decisiones sobre sujeción, estaciones y cabezales de mecanizado.