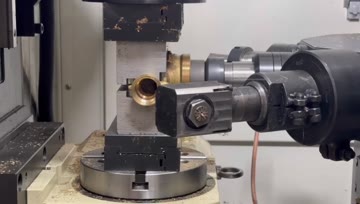
Demonstração AMY CNC de usinagem rotativa de corpo de válvula em latão
Observe a fixação no dispositivo rotativo, o acesso indexado à peça e a aproximação das ferramentas ao redor de um corpo de válvula em latão.
Detalhes da categoria de máquinas
As máquinas CNC especiais para válvulas são selecionadas conforme a peça, a sequência de usinagem, o dispositivo, a disposição das estações e o método de carregamento, e não por um nome genérico de máquina. A AMY CNC publica atualmente soluções transfer, de faces de vedação de válvulas gaveta e de mesas rotativas servoacionadas para corpos de válvulas e conexões. Antes da cotação, compare desenhos, material, dimensões, operações necessárias, meta de produção, utilidades e necessidades de automação.
A discussão de uma máquina CNC especial para válvulas parte de uma peça e um processo definidos. Normalmente, o comprador começa por um corpo de válvula, conexão em T, corpo de válvula gaveta ou gaveta e identifica no desenho as operações necessárias.
O projeto do dispositivo, a quantidade de estações, a disposição dos eixos-árvore ou cabeçotes, o método de carregamento, o fluido de corte e as opções de comando dependem do projeto até a análise dos desenhos e requisitos de processo. Esta página compara soluções iniciais publicadas sem apresentar uma linha completa ou um resultado fixo de ciclo.
| Ponto de partida do comprador | Solução de máquina | Informações publicadas com respaldo | Dados a confirmar |
|---|---|---|---|
| Pequenos corpos de válvulas ou conexões em T precisam de várias operações por estações. | Usinagem transfer multieixos servoacionada | Configurações de catálogo ATK-TV08-10HSP de 8 e 6 estações sob a mesma designação básica. | Desenho da peça, sequência de operações, dispositivo, quantidade de estações, carregamento, refrigeração e meta de produção. |
| Um corpo ou uma gaveta de válvula gaveta precisa de usinagem específica das faces de vedação. | Solução vertical de dois eixos-árvore para faces de vedação | Página publicada da máquina para faces de vedação de válvulas gaveta, com uma configuração apresentada no catálogo técnico. | Dimensões do corpo ou da gaveta, posição da face de vedação, material, fixação, fluido de corte, tensão e requisito de acabamento. |
| Um corpo de válvula ou conexão em T de 1/4 a 1 polegada precisa de usinagem indexada pelo lado superior. | Usinagem com mesa rotativa horizontal servoacionada | O catálogo abrange desbaste, acabamento e rosqueamento com macho ou outros métodos; imagens separadas mostram exemplos em latão. | Posições indexadas, sequência de desbaste/acabamento/rosqueamento com macho, dispositivo sincronizado, disposição dos cabeçotes e utilidades. |
| Um corpo de válvula ou conexão de tubulação na faixa de 1/2 a 2 polegadas do catálogo precisa de usinagem específica em vários lados. | Usinagem de conexões de válvulas JZ-RVR740K | Os dados publicados do catálogo indicam curso de 120 mm e faixas distintas de velocidade para a máquina apresentada. | Desenho da peça, material, operações, referência, fixação, ferramentas, comando, utilidades e requisitos de aceitação. |
| A peça ou o processo ainda não está definido. | Análise de seleção e cotação antes de escolher o modelo | Matriz de seleção de máquinas e lista para cotação de máquina para válvulas. | Fotos, desenhos, material, faixa de tamanhos, processo atual, operações que faltam e preferência de automação. |
Cinco páginas publicadas de máquinas dão suporte atualmente a esta categoria. Os valores abaixo se limitam às informações existentes provenientes de catálogos ou das páginas. A configuração final da máquina deve ser conferida com a peça e o processo do comprador.
| Máquina publicada | Peça como ponto de partida | Configuração proveniente do catálogo | Limites da seleção |
|---|---|---|---|
| Máquina transfer multieixos servoacionada ATK-TV08-10HSP de 8 estações para válvulas | Corpos de válvulas de 1/4 a 1 polegada e conexões em T relacionadas. | Configuração de oito estações, fixação hidráulica sincronizada, cabeçotes conforme o produto, carregamento manual e opções de refrigeração. | Compare a página de 6 estações com a mesma designação e confirme pelo desenho a sequência das estações, o dispositivo, o carregamento, o fluido de corte e as operações necessárias. |
| Máquina transfer ATK-TV08-10HSP de 6 estações para válvulas | Corpos de válvulas e conexões tipo T de 1/4 a 1 polegada. | Configuração de seis estações sob a mesma designação básica, fixação hidráulica sincronizada e distribuição selecionável dos cabeçotes. | Compare a página de 8 estações e verifique cada estação e ferramenta com base no desenho da peça. |
| Máquina para usinagem de faces de vedação de válvulas gaveta | Configuração apresentada de 1/2 a 2 polegadas para faces de vedação do corpo e da gaveta de válvulas gaveta. | Dois eixos-árvore, usinagem vertical, contexto de dispositivo hidráulico e aplicações em bronze, latão e aço inoxidável listadas no catálogo. | Confirme a faixa da família, a geometria da face de vedação, a condição do material bruto, o dispositivo, o fluido de corte, o material e a alimentação elétrica. |
| Máquina para válvulas com mesa rotativa horizontal servoacionada | Corpos de válvulas de 1/4 a 1 polegada e outras conexões em T. | Contexto de mesa rotativa servoacionada e fixação sincronizada para desbaste, acabamento e rosqueamento com macho ou outros métodos pelo lado superior; imagens separadas mostram exemplos em latão. | Confirme posições de indexação, acesso ao dispositivo, ordem das operações, método de carregamento e disposição final dos cabeçotes. |
| Máquina JZ-RVR740K para usinagem de conexões de válvulas | Faixa de catálogo de 1/2 a 2 polegadas para corpos de válvulas e conexões de tubulação. | Os dados publicados do catálogo indicam curso de 120 mm e faixas distintas de rotação do eixo-árvore para a solução de máquina especial apresentada. | Confirme todas as dimensões da peça, operações, dispositivos, ferramentas, comando, utilidades e requisitos de aceitação com base nos dados do projeto. |
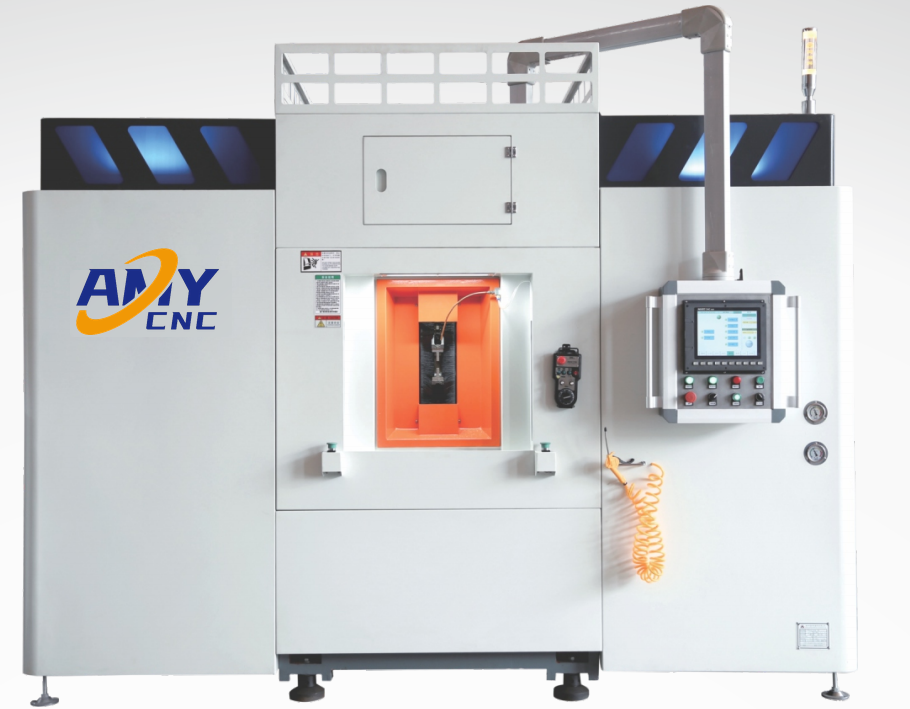
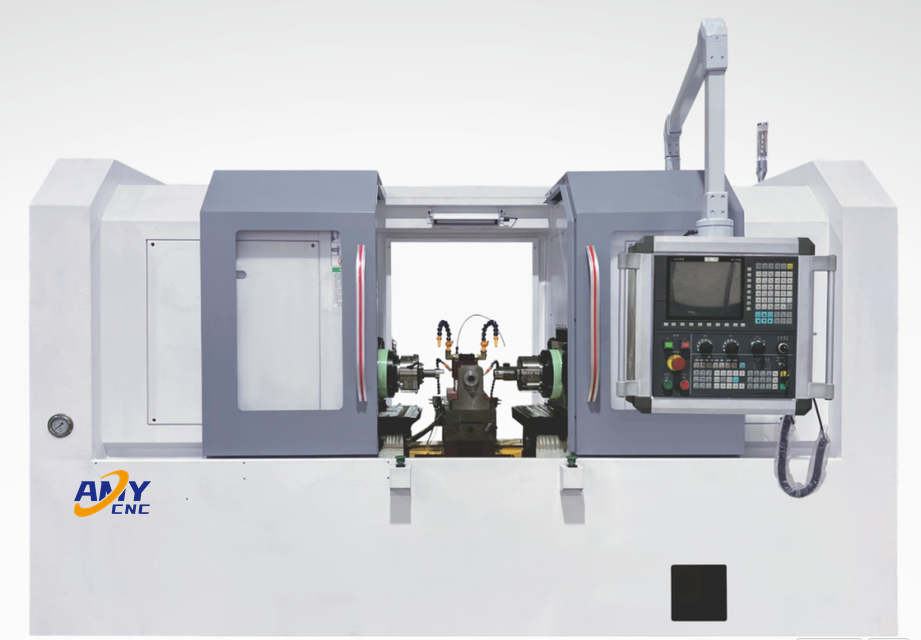
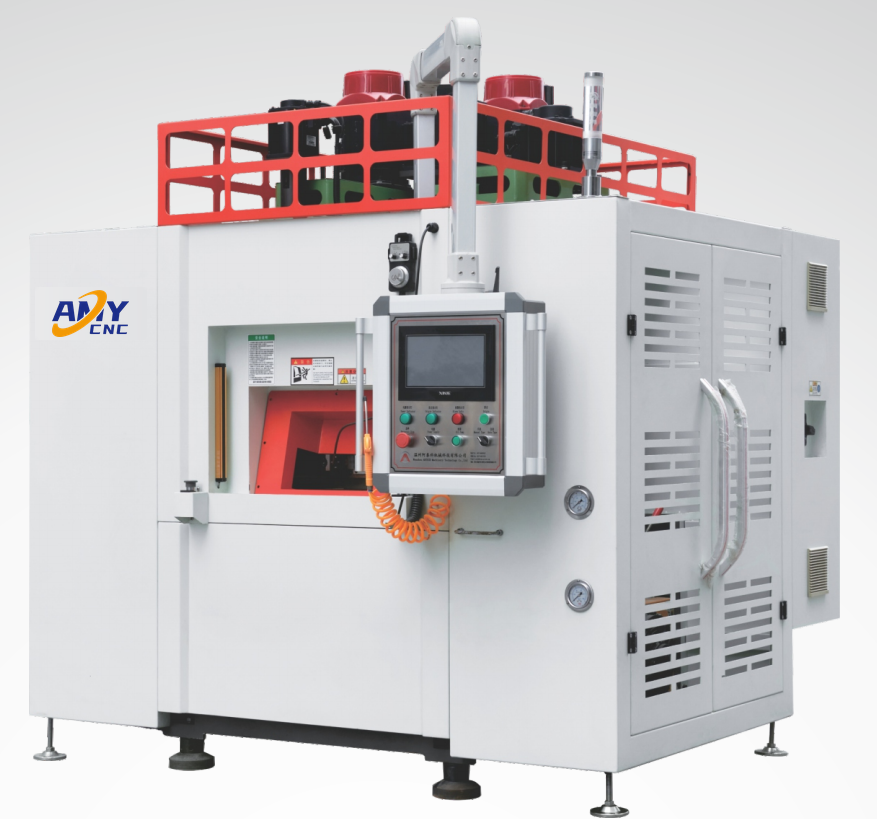
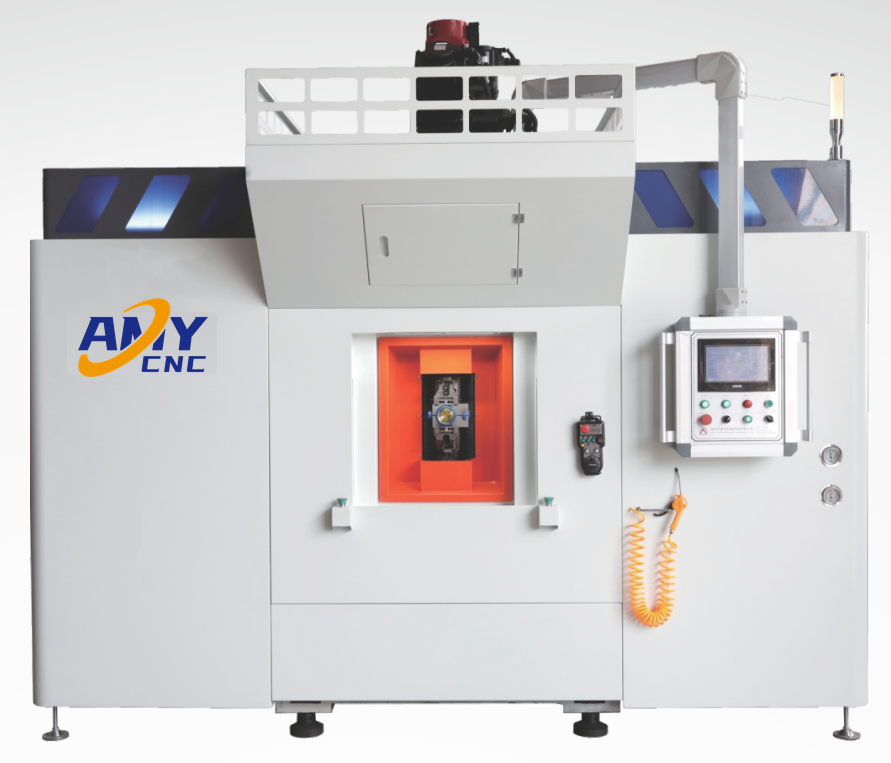
Use estas imagens de máquinas para comparar configurações e layouts. Converse com nossa equipe da fábrica sobre seu dispositivo de fixação, método de carregamento, fluxo de produção e critérios de aceitação; a configuração fotografada pode ser diferente da máquina especificada para seu projeto.
Assista aos vídeos de processos para examinar a orientação da peça, a fixação, o acesso das ferramentas e a sequência de usinagem. O tempo de ciclo, as tolerâncias, a produção e os requisitos de aceitação devem ser confirmados para sua peça e configuração de máquina.
Observe a fixação no dispositivo rotativo, o acesso indexado à peça e a aproximação das ferramentas ao redor de um corpo de válvula em latão.
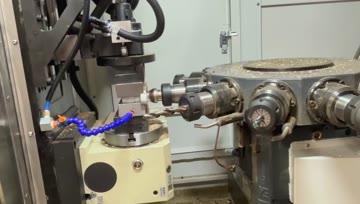
Observe o acesso das ferramentas em várias direções, a fixação e as etapas sucessivas de corte ao redor de uma conexão de válvula.
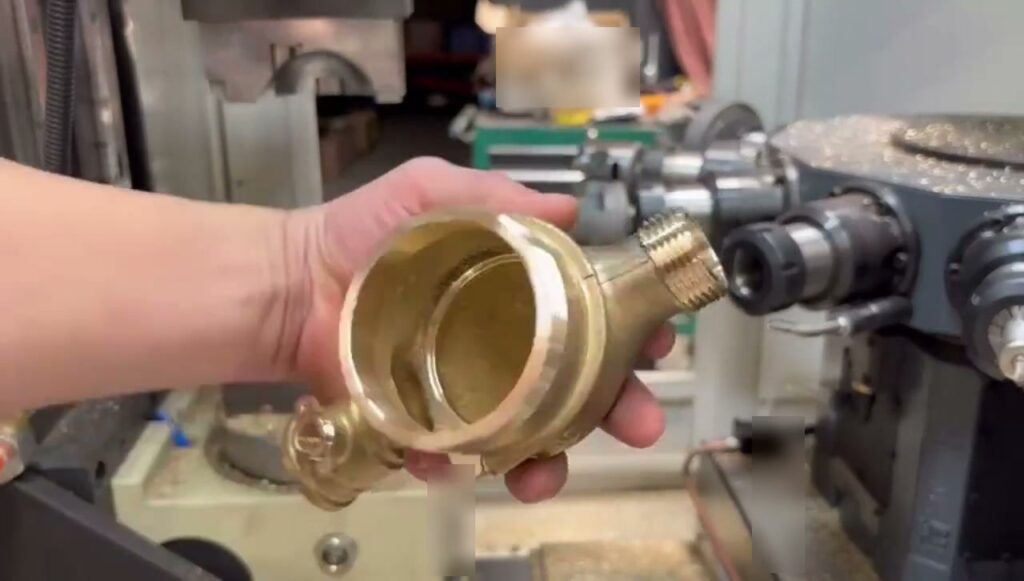
Observe a fixação estável, as aproximações repetidas das ferramentas ao redor de um corpo em latão com múltiplas vias e a apresentação da peça acabada.
| Área de decisão | Informações publicadas como ponto de partida | Confirmar antes da cotação |
|---|---|---|
| Faixa de peças | As páginas publicadas identificam pequenos corpos de válvulas e conexões em T, faces de vedação do corpo ou da gaveta de válvulas gaveta e exemplos visuais separados de peças em latão. | Desenho exato, especificação do material, faixa de tamanhos, sobremetal, família de peças e disponibilidade de amostras. |
| Arquitetura da máquina | Estão documentados os conceitos transfer, transfer de seis estações, faces de vedação com dois eixos-árvore e mesa rotativa servoacionada. | Quantidade de estações, disposição dos eixos-árvore ou cabeçotes, curso dos eixos, acesso a cada face e limite de espaço no piso. |
| Fixação da peça | A fixação hidráulica ou sincronizada é identificada no contexto da fonte publicada. | Sistema de referências, pontos de fixação, risco de deformação, necessidades de troca e propriedade do dispositivo. |
| Carregamento e automação | O carregamento manual está documentado para as soluções transfer; a automação opcional é um ponto para discussão. | Escopo manual, com robô ou manipulador, proteções, interface com processos anteriores e posteriores e fluxo de trabalho do operador. |
| Processo e aceitação | Podem ser comparadas as soluções de usinagem por estações, operações de desbaste/acabamento/rosqueamento com macho em mesa rotativa e usinagem de faces de vedação. | Tolerância, acabamento superficial, meta de ciclo, método de inspeção, necessidade de peças de teste e documentos de aceitação. |
| Grupo de dados para cotação | O que fornecer | Como influencia a seleção |
|---|---|---|
| Informações comprobatórias da peça | Desenho 2D ou 3D, fotos claras, material, tipo de válvula ou conexão, faixa de tamanhos e amostra representativa, se disponível. | A peça define a solução prática de máquina, a referência, o dispositivo e o acesso das ferramentas. |
| Sequência de usinagem | Condição atual da peça bruta, etapas necessárias de furação, rosqueamento com macho, faceamento, fresamento ou usinagem de faces de vedação e operações que podem ser combinadas. | A sequência determina as estações, os cabeçotes, as posições de indexação e a lógica de troca. |
| Meta de qualidade | Tolerância do desenho, acabamento superficial, método de inspeção e qualquer característica crítica de vedação ou conexão. | Os critérios de aceitação devem ser conhecidos antes do planejamento de ferramentas, processo e inspeção. |
| Contexto de produção | Tamanho do lote, meta de produção, regime de turnos, preferência de carregamento, equipamentos existentes antes e depois da operação e espaço disponível. | Essas informações orientam a escolha entre movimentação manual e automatizada e o conceito adequado de máquina. |
| Necessidades do local e de documentos | Tensão, frequência, utilidades pneumáticas ou hidráulicas, preferência de fluido de corte, idioma, embalagem e documentos técnicos solicitados. | As utilidades e o escopo dos documentos afetam a configuração analisada e o pacote da cotação. |
Comece pela solução transfer quando um corpo de válvula ou conexão precisar de várias operações repetíveis em estações indexadas. Confirme a sequência real das estações com base no desenho.
Use a solução com mesa rotativa como ponto de partida da comparação quando o acesso indexado a várias faces e um dispositivo específico do projeto forem centrais para o processo.
Não se afirma uma intercambialidade geral. A máquina de faces de vedação publicada é uma solução inicial específica para as faces de vedação do corpo ou da gaveta de válvulas gaveta.
Fotos podem apoiar uma discussão inicial, mas desenhos, material e operações necessárias são indispensáveis para analisar com segurança as decisões sobre dispositivos, estações e cabeçotes.