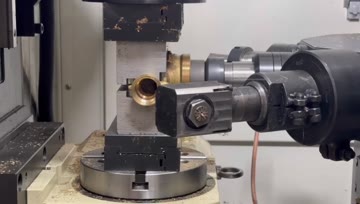
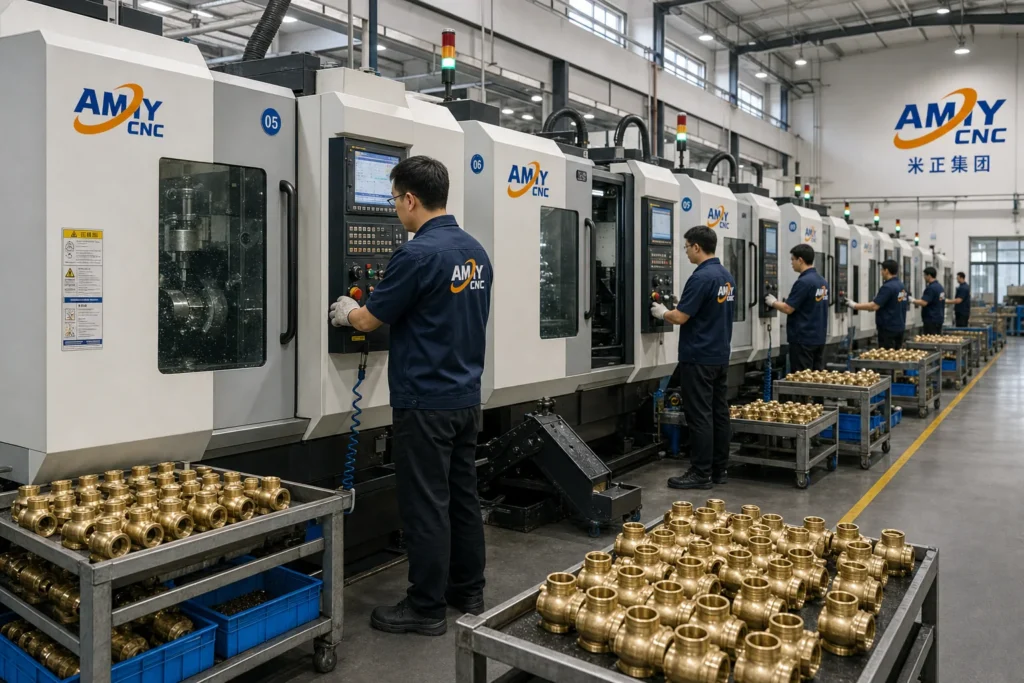
Demonstração AMY CNC de usinagem rotativa de corpo de válvula em latão
Observe a fixação no dispositivo rotativo, o acesso por indexação e a aproximação das ferramentas ao redor de um corpo de válvula em latão.
Detalhes da aplicação
A usinagem CNC de corpos de válvulas e conexões deve ser planejada a partir do desenho da peça, das faces, furos e roscas necessários, da referência, da fixação e da sequência de operações. O catálogo da AMY CNC dá respaldo à comparação entre soluções de 8 estações, 6 estações e mesas rotativas para pequenos corpos de válvulas e conexões em T; vídeos publicados mostram separadamente exemplos em latão. Confirme material, dimensões, sobremetal, tolerância, carregamento, utilidades e inspeção antes da cotação.
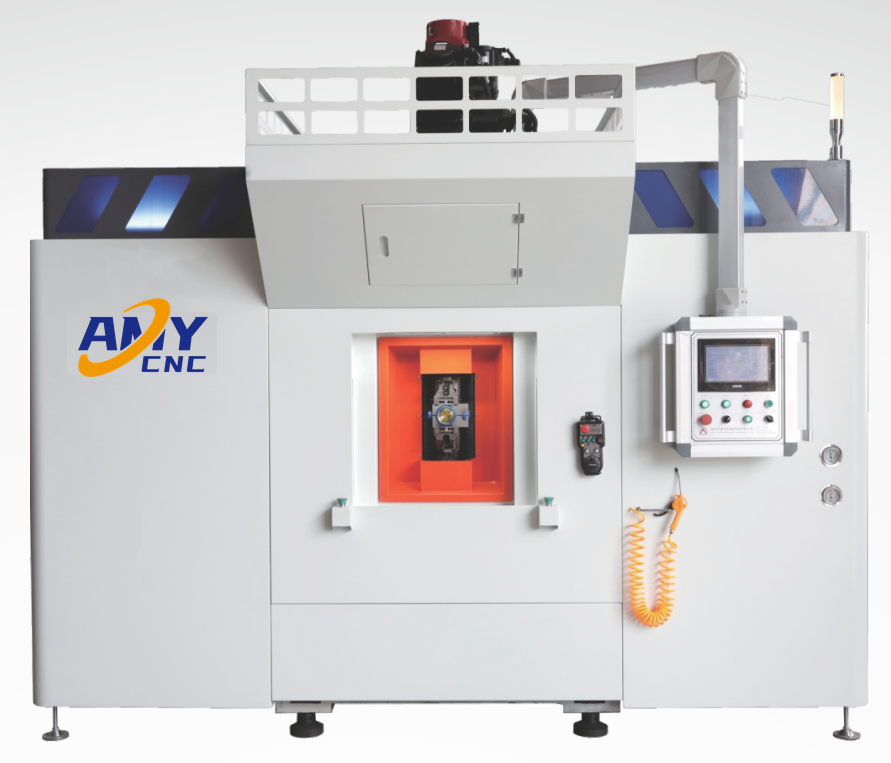
Use esta página quando houver um corpo de válvula, conexão, conector ou peça tipo T e for necessário organizar a necessidade de usinagem antes de escolher o conceito de máquina. A aplicação parte das características e operações da peça e as relaciona às soluções atuais de comparação entre transfer e mesa rotativa.
Esta página não seleciona um modelo final apenas pelo nome da peça. Não comprova tempo de ciclo, tolerância, produção, ferramentas, propriedade do dispositivo ou aceitação. Esses itens permanecem decisões de projeto até a análise dos desenhos, dos dados de processo e do escopo escrito.
| Condição inicial do comprador | Pergunta sobre o processo | Solução publicada para comparação | Dados ainda necessários |
|---|---|---|---|
| Um pequeno corpo de válvula ou peça tipo T precisa de várias operações repetidas. | As operações necessárias podem ser organizadas em oito estações indexadas? | Solução transfer multieixos servoacionada de oito estações | Desenho, referência, ordem das operações, acesso às estações, fixação, carregamento, fluido de corte e contexto de produção. |
| A sequência proposta pode ser executada em seis estações. | Quais operações correspondem a cada estação e qual acesso de ferramenta ou cabeçote é necessário? | Solução transfer de seis estações | Folha de processo por estação, acesso das ferramentas, conceito do dispositivo, utilidades e necessidades de troca. |
| Um corpo de válvula ou conexão em T de 1/4 a 1 polegada precisa de acesso indexado pelo lado superior. | O posicionamento rotativo atenderia à sequência necessária de desbaste, acabamento e rosqueamento com macho ou outros métodos? | Solução com mesa rotativa servoacionada | Posições de indexação, orientação das características, referência, fixação sincronizada, carregamento e disposição final dos cabeçotes. |
| A peça ou a sequência de operações ainda não está definida. | Qual família de máquinas comparar antes de selecionar o modelo? | Matriz de seleção de máquinas para válvulas | Fotos, desenho, material, faixa de tamanhos, condição da peça bruta, processo atual e operações que faltam. |
As páginas públicas atuais de máquinas fornecem informações iniciais para três soluções pertinentes. O contexto de catálogo apoia a comparação, mas o desenho do comprador determina a adequação prática.
| Solução publicada | Peça como ponto de partida | Informações públicas atuais | Limites do projeto |
|---|---|---|---|
| Máquina transfer multieixos servoacionada ATK-TV08-10HSP de 8 estações | Corpos de válvulas de 1/4 a 1 polegada e peças tipo T relacionadas. | Configuração publicada de 8 estações, fixação hidráulica sincronizada, contexto de carregamento manual e disposição de cabeçotes conforme o produto. | Compare a página de 6 estações com a mesma designação e confirme cada operação, estação, ferramenta, dispositivo e utilidade a partir da peça real. |
| Máquina transfer ATK-TV08-10HSP de 6 estações | Pequenos corpos de válvulas ou conexões cuja sequência proposta possa ser executada em seis estações. | Conceito publicado de seis estações, contexto de fixação sincronizada e disposição configurável das estações. | Não presuma a adequação da disposição de seis estações antes de analisar a folha de processo e o acesso das ferramentas. |
| Máquina para válvulas com mesa rotativa horizontal servoacionada | Corpos de válvulas de 1/4 a 1 polegada e outras conexões em T. | Contexto publicado de mesa rotativa servoacionada e fixação sincronizada para desbaste, acabamento e rosqueamento com macho ou outros métodos; vídeos mostram separadamente exemplos em latão. | Confirme posições indexadas, acesso ao dispositivo, ordem das operações, carregamento e disposição final dos cabeçotes. |
Os vídeos aprovados mostram a orientação da peça, a fixação, o acesso das ferramentas e a sequência de usinagem visíveis. Não comprovam identidade do modelo, tempo de ciclo, tolerância, produção, certificação, propriedade do cliente ou aceitação específica do comprador.
Observe a fixação no dispositivo rotativo, o acesso por indexação e a aproximação das ferramentas ao redor de um corpo de válvula em latão.
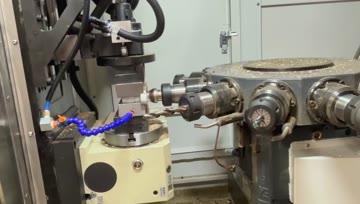
Observe o acesso das ferramentas em várias direções, a fixação e as etapas sucessivas de usinagem ao redor de uma conexão de válvula.
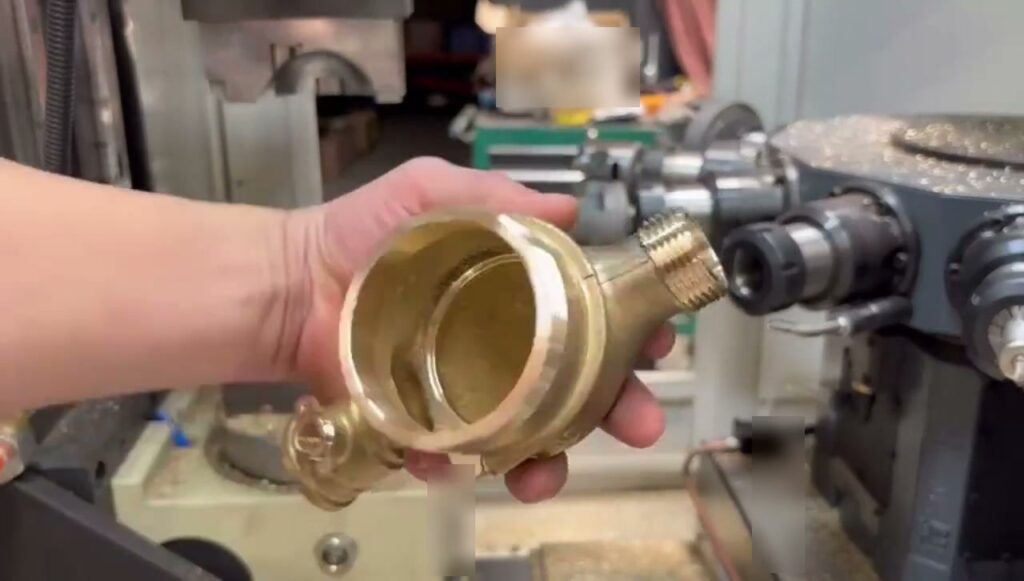
Observe a fixação estável, as aproximações repetidas das ferramentas ao redor de um corpo em latão com múltiplas vias e a apresentação da peça acabada.
| Área de decisão | Informações públicas iniciais | Confirmar antes da cotação |
|---|---|---|
| Peça e material | As soluções de catálogo identificam pequenos corpos de válvulas e peças tipo T; os vídeos publicados mostram separadamente exemplos de peças de válvulas em latão. | Revisão exata do desenho, especificação do material, dureza ou tratamento, condição da peça bruta, faixa de tamanhos e disponibilidade de amostras. |
| Conceito de máquina | Estão publicados os conceitos transfer de oito estações, transfer de seis estações e mesa rotativa servoacionada. | Arquitetura adequada, quantidade de estações, posições de indexação, disposição dos eixos ou cabeçotes, espaço no piso e proteções. |
| Dispositivo e carregamento | A fixação hidráulica ou sincronizada e o contexto de carregamento manual aparecem nas páginas publicadas correspondentes. | Referência, pontos de fixação, risco de deformação, propriedade do dispositivo, carregamento manual ou automatizado e troca. |
| Resultado de usinagem | As soluções publicadas permitem comparar operações por estações e desbaste, acabamento e rosqueamento com macho ou outros métodos em mesa rotativa; os vídeos acrescentam contexto visual do processo. | Sobremetal, tolerâncias, requisitos de superfície, controle de rebarbas, vida útil das ferramentas, fluido de corte, meta de ciclo e método de inspeção. |
| Fornecimento e aceitação | O canal seguro de cotação informa os dados do comprador necessários e o fluxo de privacidade. | Configuração final, ferramentas, testes, critérios de aceitação, documentos, preço, prazo, instalação, treinamento e condições de garantia. |
| Grupo de dados para cotação | O que fornecer | Por que é importante |
|---|---|---|
| Definição da peça | Desenho 2D ou 3D, fotos claras, material, condição da peça bruta, faixa de tamanhos e família representativa de peças. | Essas informações definem o volume de trabalho, a referência e a primeira solução prática. |
| Plano de operações | Faces, furos, roscas, alojamentos, etapas de fresamento ou faceamento necessárias, sobremetal e sequência proposta. | A sequência determina a quantidade de estações, o acesso indexado, as ferramentas e a análise dos dispositivos. |
| Requisitos de qualidade | Tolerâncias do desenho, requisitos de superfície, características críticas, método de inspeção e expectativas para peças de teste. | As metas de qualidade devem ser acordadas antes do planejamento do processo ou da aceitação. |
| Contexto de produção | Tamanho do lote, contexto da meta de produção, regime de turnos, preferência de carregamento, frequência de troca e espaço disponível no piso. | O contexto de produção afeta a movimentação, a disposição e o nível de automação a discutir. |
| Escopo do local e dos documentos | Tensão/frequência, utilidades pneumáticas ou hidráulicas, preferência de fluido de corte, destino, idioma, embalagem e documentos exigidos. | Os requisitos do local e dos documentos afetam a configuração analisada e o pacote da cotação. |
Não. Corpos de válvulas e conexões podem exigir diferentes referências, faces, furos, roscas, dispositivos e sequências de operações. O desenho e o plano de processo devem orientar a análise.
Compare a usinagem transfer quando operações repetidas puderem ser organizadas em estações indexadas. Confirme cada estação e requisito de acesso das ferramentas a partir da peça real.
Compare a solução com mesa rotativa quando o acesso indexado a várias faces da peça e um conceito de fixação específico do projeto forem centrais para o processo.
Não. Mostram apenas o contexto visível de usinagem. Tempo de ciclo, produção, resultados dimensionais, acabamento e aceitação exigem comprovações separadas do projeto e confirmação por escrito.
Forneça desenho, fotos, material, condição da peça bruta, operações necessárias, propostas de referência e fixação, tolerâncias, contexto de produção, carregamento, utilidades e método de inspeção.