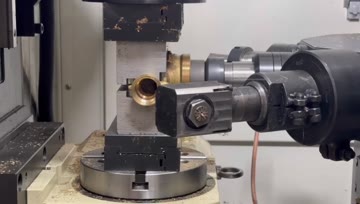
Demo Pemesinan Putar Bodi Katup Kuningan AMY CNC
Tinjau pencekaman fikstur putar, akses benda kerja terindeks, dan pendekatan pahat di sekitar bodi katup kuningan yang terlihat.
Rincian kategori mesin
Mesin CNC khusus katup dipilih berdasarkan benda kerja, urutan pemesinan, fikstur, tata letak stasiun, dan metode pemuatan, bukan nama mesin umum. AMY CNC saat ini mempublikasikan jalur mesin transfer, permukaan perapat katup gerbang, dan meja putar servo untuk bodi katup serta fiting. Pembeli sebaiknya membandingkan gambar teknik, material, ukuran, operasi yang diperlukan, target output, utilitas, dan kebutuhan otomasi sebelum penawaran.
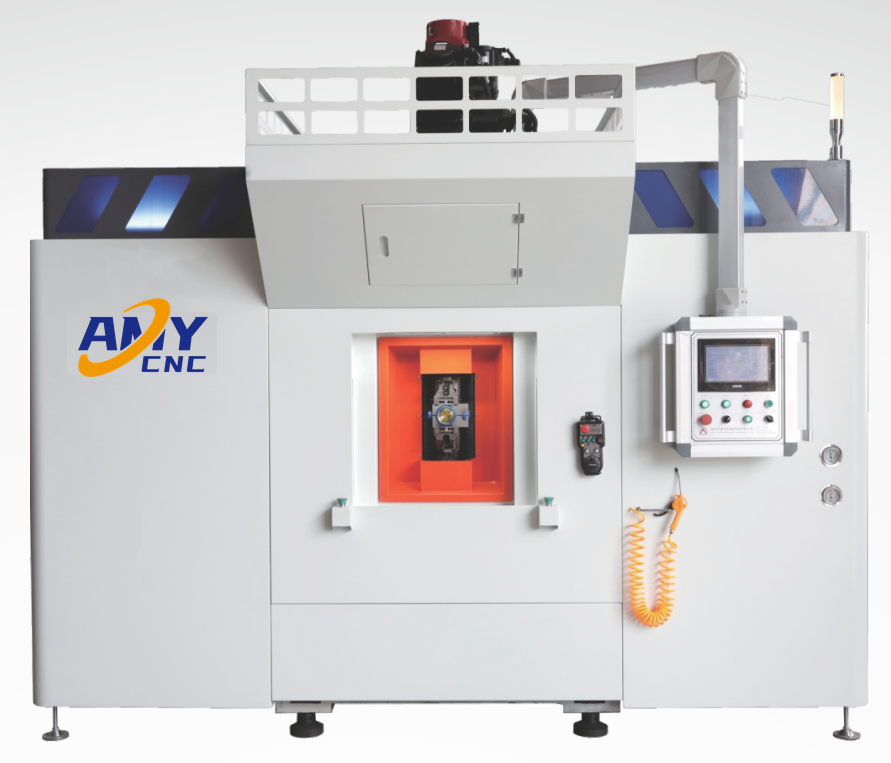
Mesin CNC khusus katup dibahas berdasarkan komponen dan proses yang ditentukan. Pembeli biasanya mulai dari bodi katup, komponen tee, bodi katup gerbang, atau pelat gerbang, lalu mengidentifikasi operasi yang harus diselesaikan dari gambar teknik.
Desain fikstur, jumlah stasiun, susunan spindel atau kepala daya, metode pemuatan, pendingin, dan pilihan kontrol tetap bergantung pada proyek sampai gambar teknik serta kebutuhan proses ditinjau. Halaman ini membandingkan jalur awal publik tanpa menyajikan lini lengkap atau hasil siklus tetap.
| Titik awal pembeli | Jalur mesin | Bukti yang dipublikasikan | Data yang perlu dikonfirmasi |
|---|---|---|---|
| Bodi katup kecil atau komponen tee memerlukan beberapa operasi berbasis stasiun. | Pemesinan transfer servo multi-sumbu | Konfigurasi katalog 8 stasiun dan 6 stasiun ATK-TV08-10HSP dengan penamaan dasar yang sama. | Gambar teknik komponen, urutan operasi, fikstur, jumlah stasiun, pemuatan, pendinginan, dan target output. |
| Bodi katup gerbang atau pelat gerbang memerlukan pemesinan khusus permukaan perapat. | Jalur permukaan perapat vertikal dua spindel | Halaman mesin permukaan perapat katup gerbang yang dipublikasikan dengan konfigurasi katalog teknis yang ditampilkan. | Dimensi bodi atau pelat gerbang, posisi permukaan perapat, material, pencekaman, cairan pendingin, tegangan, dan kebutuhan hasil akhir. |
| Bodi katup atau komponen tee 1/4 inci hingga 1 inci memerlukan pemesinan sisi atas terindeks. | Pemesinan meja putar horizontal servo | Teks katalog mencakup pemesinan kasar, akhir, dan pengetapan/pembuatan ulir; visual terpisah menunjukkan contoh kuningan. | Posisi indeks, urutan kasar/akhir/pengetapan, fikstur sinkron, tata letak kepala daya, dan utilitas. |
| Bodi katup atau fiting pipa dalam rentang katalog 1/2 inci hingga 2 inci memerlukan pemesinan khusus banyak sisi. | Pemesinan fiting katup JZ-RVR740K | Data katalog publik menyebutkan jarak gerak 120 mm dan rentang kecepatan terpisah untuk mesin yang ditampilkan. | Gambar teknik komponen, material, operasi, datum, pencekaman, perkakas, kontrol, utilitas, dan kebutuhan penerimaan. |
| Benda kerja atau proses belum ditetapkan. | Peninjauan pemilihan dan RFQ sebelum memilih model | Matriks Pemilihan Mesin dan Daftar Periksa RFQ Mesin Katup. | Foto, gambar teknik, material, rentang ukuran, proses saat ini, operasi yang belum tersedia, dan preferensi otomasi. |
Lima halaman mesin publik saat ini mendukung kategori ini. Nilai di bawah terbatas pada bukti yang ada dari katalog atau halaman. Konfigurasi mesin akhir harus diperiksa terhadap benda kerja dan proses pembeli.
| Mesin yang dipublikasikan | Titik awal benda kerja | Konfigurasi bersumber dari katalog | Batasan pemilihan |
|---|---|---|---|
| Mesin Transfer Katup Servo Multi-Sumbu 8 Stasiun ATK-TV08-10HSP | Bodi katup 1/4 inci hingga 1 inci dan komponen tee terkait. | Konfigurasi delapan stasiun, pencekaman sinkron hidraulik, kepala daya sesuai produk, pemuatan manual, dan pilihan pendinginan. | Bandingkan halaman 6 stasiun dengan penamaan sama, lalu konfirmasikan urutan stasiun, fikstur, pemuatan, pendingin, dan operasi yang diperlukan dari gambar teknik. |
| Mesin Transfer Katup 6 Stasiun ATK-TV08-10HSP | Bodi katup dan komponen tipe tee 1/4 inci hingga 1 inci. | Konfigurasi enam stasiun dengan penamaan dasar sama, pencekaman sinkron hidraulik, dan distribusi kepala daya yang dapat dipilih. | Bandingkan halaman 8 stasiun dan verifikasi setiap stasiun serta pahat dari gambar teknik komponen. |
| Mesin Pemesinan Permukaan Perapat Katup Gerbang | Konfigurasi 1/2 inci hingga 2 inci yang ditampilkan untuk permukaan perapat bodi katup gerbang dan pelat gerbang. | Dua spindel, pemesinan vertikal, konteks fikstur hidraulik, serta aplikasi perunggu, kuningan, dan baja tahan karat yang tercantum dalam katalog. | Konfirmasikan rentang keluarga mesin, geometri permukaan perapat, kondisi bahan awal, fikstur, cairan pendingin, material, dan catu daya. |
| Mesin Katup Meja Putar Horizontal Servo | Bodi katup 1/4 inci hingga 1 inci dan komponen tee lainnya. | Konteks meja putar servo dan pencekaman sinkron untuk pemesinan kasar, akhir, serta pengetapan/pembuatan ulir sisi atas; visual terpisah menunjukkan contoh kuningan. | Konfirmasikan posisi indeks, akses fikstur, urutan operasi, metode pemuatan, dan susunan kepala daya akhir. |
| Mesin Pemesinan Fiting Katup JZ-RVR740K | Rentang bodi katup dan fiting pipa 1/2 inci hingga 2 inci dalam katalog. | Data katalog publik menyebutkan jarak gerak 120 mm dan rentang kecepatan spindel terpisah untuk jalur mesin khusus yang ditampilkan. | Konfirmasikan setiap dimensi benda kerja, operasi, fikstur, pahat, kontrol, utilitas, dan kebutuhan penerimaan dari data proyek. |
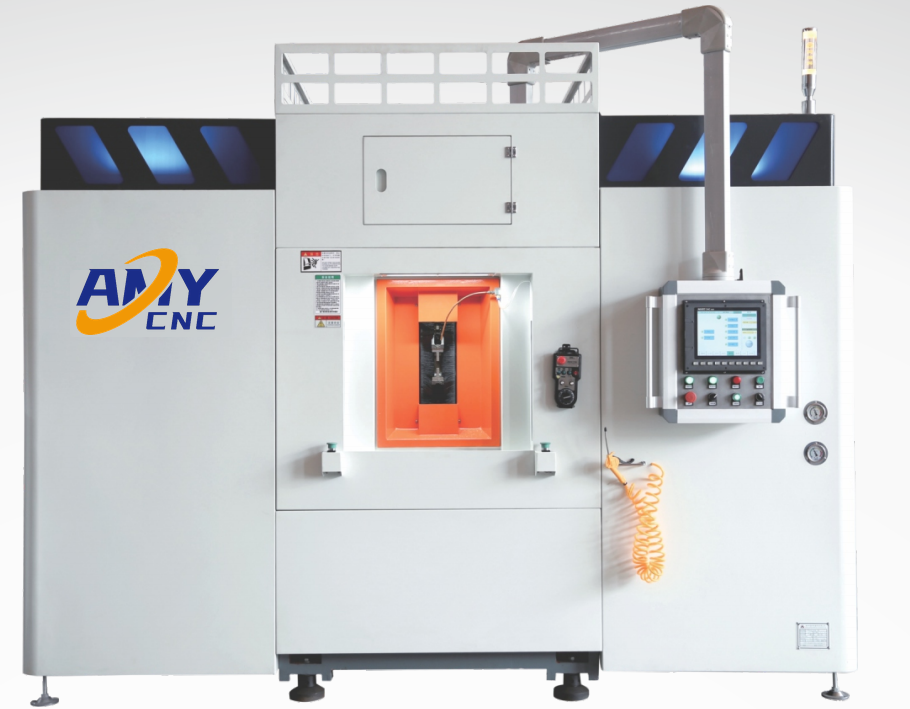
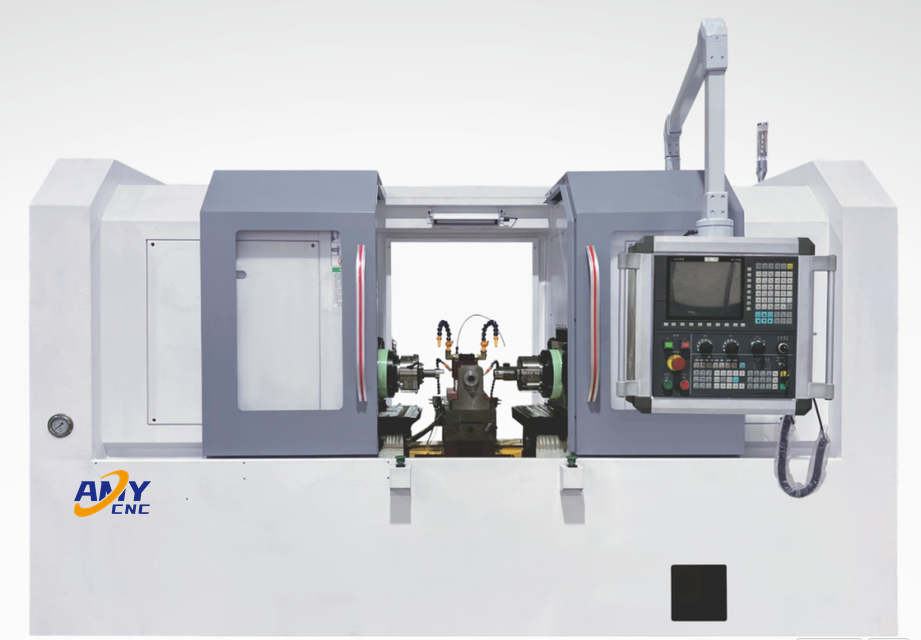
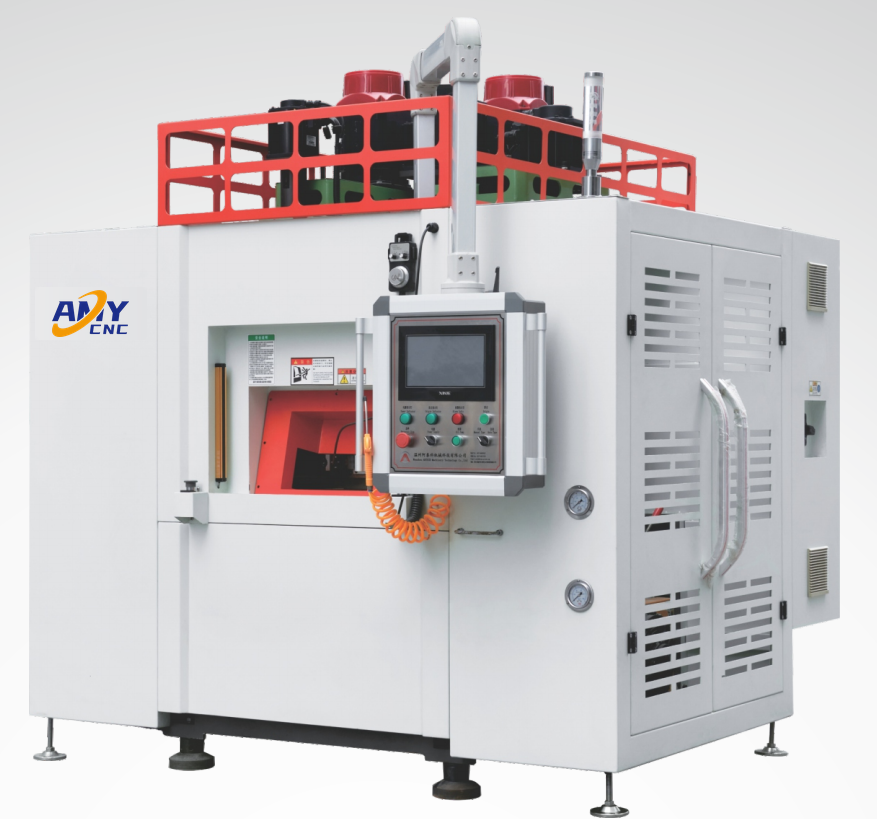
Gunakan gambar mesin ini untuk membandingkan konfigurasi dan tata letak. Diskusikan fikstur, metode pemuatan, alur produksi, dan kriteria penerimaan Anda dengan tim pabrik kami; konfigurasi yang digambarkan mungkin berbeda dari mesin yang ditentukan untuk proyek Anda.
Tonton video proses untuk memeriksa orientasi benda kerja, penjepitan, akses perkakas, dan urutan pemesinan. Waktu siklus, toleransi, output, dan persyaratan penerimaan harus dikonfirmasi untuk benda kerja dan konfigurasi mesin Anda.
Tinjau pencekaman fikstur putar, akses benda kerja terindeks, dan pendekatan pahat di sekitar bodi katup kuningan yang terlihat.
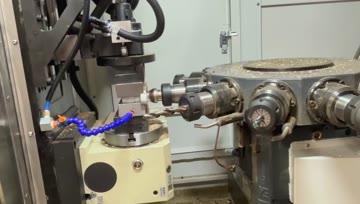
Tinjau akses pahat berbagai arah, pencekaman, dan tahapan pemotongan berurutan di sekitar fiting katup yang terlihat.
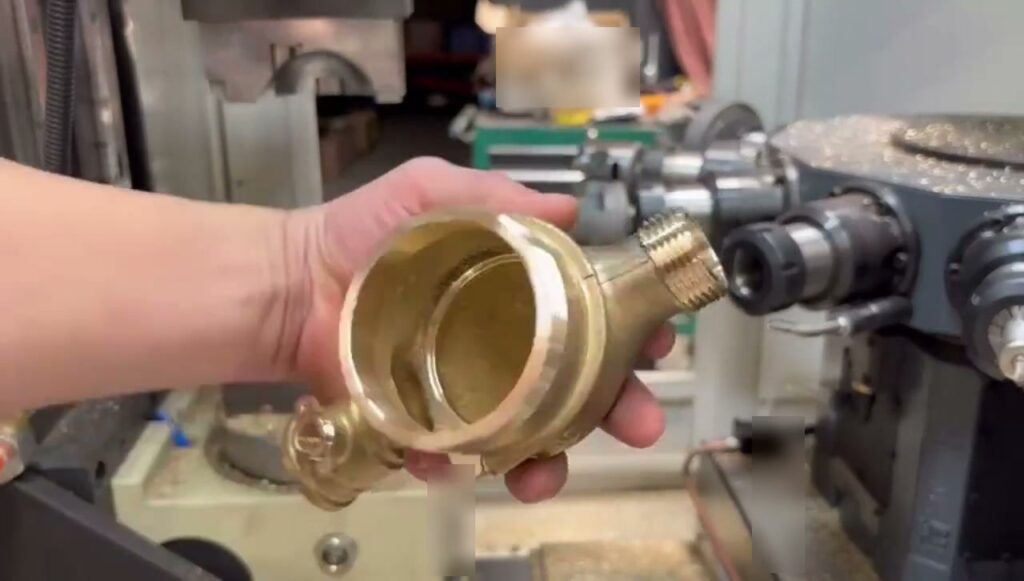
Tinjau pencekaman tetap, pendekatan pahat berulang di sekitar bodi kuningan multi-port, dan penampilan komponen jadi.
| Area keputusan | Bukti awal yang dipublikasikan | Konfirmasi sebelum penawaran |
|---|---|---|
| Rentang benda kerja | Halaman publik mengidentifikasi bodi katup kecil dan komponen tee, permukaan perapat bodi katup gerbang atau pelat gerbang, serta contoh visual benda kerja kuningan yang terpisah. | Gambar teknik yang tepat, kelas material, rentang ukuran, kelonggaran pemesinan, keluarga komponen, dan ketersediaan sampel. |
| Arsitektur mesin | Konsep transfer, transfer enam stasiun, permukaan perapat dua spindel, dan meja putar servo telah didokumentasikan. | Jumlah stasiun, susunan spindel atau kepala daya, jarak gerak sumbu, akses ke setiap permukaan, dan batas luas lantai. |
| Pencekaman benda kerja | Pencekaman hidraulik atau sinkron diidentifikasi dalam konteks sumber publik. | Skema datum, titik pencekaman, risiko deformasi, kebutuhan pergantian produk, dan kepemilikan fikstur. |
| Pemuatan dan otomasi | Pemuatan manual didokumentasikan untuk jalur transfer; otomasi opsional merupakan bahan pembahasan. | Cakupan manual, robot, atau manipulator, pelindung, antarmuka proses sebelum/sesudah, dan alur kerja operator. |
| Proses dan penerimaan | Pemesinan berbasis stasiun, operasi kasar/akhir/pengetapan meja putar, dan jalur permukaan perapat dapat dibandingkan. | Toleransi, hasil akhir permukaan, target siklus, metode inspeksi, kebutuhan komponen uji, dan dokumen penerimaan. |
| Kelompok data RFQ | Yang perlu diberikan | Mengapa memengaruhi pemilihan |
|---|---|---|
| Bukti benda kerja | Gambar teknik 2D atau 3D, foto jelas, material, jenis katup atau fiting, rentang ukuran, dan sampel representatif jika tersedia. | Benda kerja menentukan jalur mesin praktis, datum, fikstur, dan akses pahat. |
| Urutan pemesinan | Kondisi bahan awal saat ini, tahapan pengeboran, pengetapan, pengerjaan muka, frais, atau permukaan perapat yang diperlukan, serta operasi yang dapat digabungkan. | Urutan menentukan stasiun, kepala daya, posisi indeks, dan logika pergantian produk. |
| Target kualitas | Toleransi gambar teknik, hasil akhir permukaan, metode inspeksi, dan fitur perapat atau sambungan penting. | Kriteria penerimaan harus diketahui sebelum perencanaan perkakas, proses, dan inspeksi. |
| Konteks produksi | Ukuran batch, target output, pola sif, preferensi pemuatan, peralatan sebelum/sesudah yang ada, dan ruang tersedia. | Data ini mengarahkan penanganan manual versus otomatis dan konsep mesin yang sesuai. |
| Kebutuhan lokasi dan dokumen | Tegangan, frekuensi, pasokan udara atau hidraulik, preferensi cairan pendingin, bahasa, pengemasan, dan dokumen teknis yang diminta. | Pasokan utilitas dan cakupan dokumen memengaruhi konfigurasi yang ditinjau dan paket penawaran. |
Mulai dengan pilihan mesin transfer ketika satu bodi katup atau fiting membutuhkan beberapa operasi berulang pada stasiun berindeks. Konfirmasikan urutan stasiun sebenarnya dari gambar teknik.
Gunakan pilihan meja putar sebagai titik awal perbandingan ketika akses berindeks ke beberapa permukaan dan fikstur khusus proyek menjadi inti proses.
Tidak ada klaim bahwa keduanya dapat dipertukarkan secara umum. Mesin permukaan perapat yang dipublikasikan merupakan pilihan awal khusus untuk permukaan perapat bodi atau pelat katup gerbang.
Foto dapat mendukung diskusi awal, tetapi gambar teknik, material, dan operasi yang diperlukan dibutuhkan sebelum keputusan tentang fikstur, stasiun, dan kepala pemesinan dapat ditinjau secara andal.