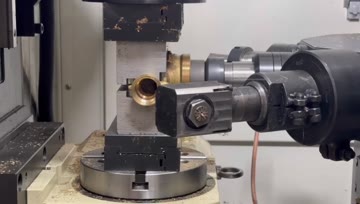
Video gia công thân van đồng thau trên bàn xoay AMY CNC
Xem cách kẹp bằng đồ gá xoay, tiếp cận phôi theo vị trí phân độ và hướng tiến dao quanh thân van đồng thau trong video.
Chi tiết danh mục máy
Máy CNC chuyên dụng cho van được lựa chọn theo phôi, trình tự gia công, đồ gá, bố trí trạm và cách nạp phôi thay vì tên máy chung. AMY CNC hiện công bố các hướng máy chuyển trạm, mặt làm kín van cổng và bàn xoay servo cho thân van và phụ kiện. Người mua nên so sánh bản vẽ, vật liệu, kích thước, nguyên công cần thiết, mục tiêu sản lượng, hạ tầng và nhu cầu tự động hóa trước báo giá.
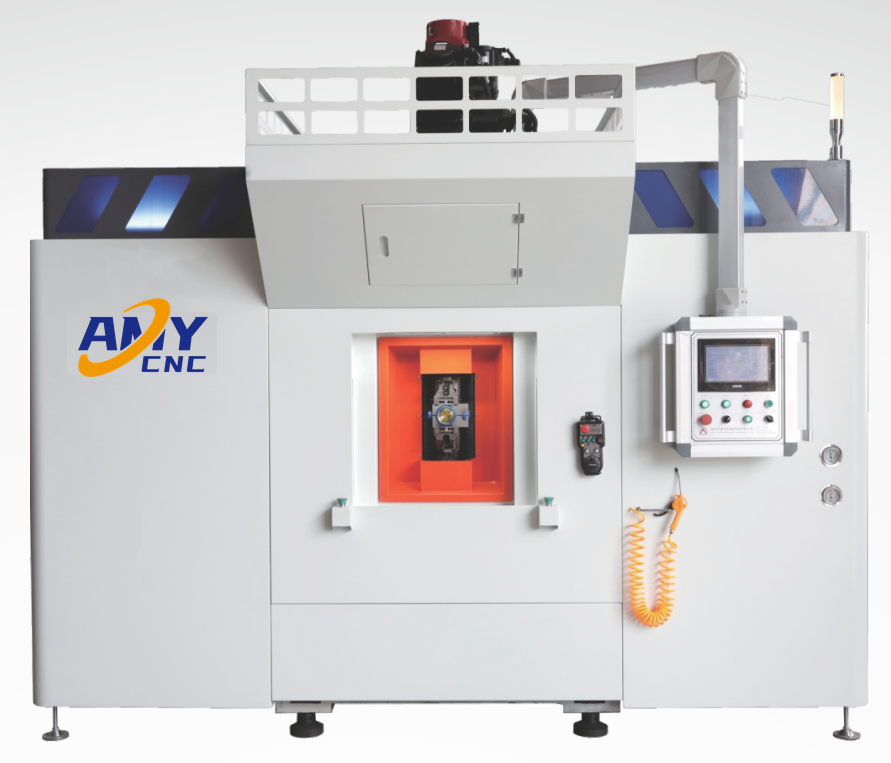
Máy CNC chuyên dụng cho van được trao đổi dựa trên chi tiết và quy trình xác định. Người mua thường bắt đầu từ thân van, chi tiết chữ T, thân van cổng hoặc tấm cửa van, rồi xác định các nguyên công cần hoàn thành từ bản vẽ.
Thiết kế đồ gá, số trạm, bố trí trục chính hoặc đầu gia công, cách nạp phôi, làm mát và lựa chọn điều khiển vẫn phụ thuộc dự án cho đến khi xem xét bản vẽ và yêu cầu quy trình. Trang này so sánh các hướng ban đầu đã công bố, không trình bày dây chuyền hoàn chỉnh hoặc kết quả chu kỳ cố định.
| Điểm xuất phát của người mua | Hướng máy | Bằng chứng đã công bố | Dữ liệu cần xác nhận |
|---|---|---|---|
| Thân van nhỏ hoặc chi tiết chữ T cần nhiều nguyên công theo trạm. | Gia công chuyển trạm servo đa trục | Cấu hình catalog 8 trạm và 6 trạm ATK-TV08-10HSP dùng chung ký hiệu cơ sở. | Bản vẽ chi tiết, trình tự nguyên công, đồ gá, số trạm, nạp phôi, làm mát và mục tiêu sản lượng. |
| Thân van cổng hoặc tấm cửa van cần gia công mặt làm kín chuyên biệt. | Hướng gia công mặt làm kín đứng hai trục chính | Trang máy gia công mặt làm kín van cổng đã công bố với cấu hình catalog kỹ thuật được minh họa. | Kích thước thân hoặc tấm cửa van, vị trí mặt làm kín, vật liệu, kẹp chặt, dung dịch làm mát, điện áp và yêu cầu hoàn thiện. |
| Thân van hoặc chi tiết chữ T 1/4 inch đến 1 inch cần gia công phía trên có phân độ. | Gia công bàn xoay ngang servo | Nội dung catalog bao gồm gia công thô, tinh và tarô/gia công ren; hình ảnh riêng thể hiện ví dụ đồng thau. | Vị trí phân độ, trình tự thô/tinh/tarô, đồ gá đồng bộ, bố trí đầu gia công và hạ tầng kỹ thuật. |
| Thân van hoặc phụ kiện đường ống trong dải catalog 1/2 inch đến 2 inch cần gia công nhiều phía chuyên biệt. | Gia công phụ kiện van JZ-RVR740K | Dữ liệu catalog đã công bố xác định hành trình 120 mm và các dải tốc độ riêng cho máy được minh họa. | Bản vẽ chi tiết, vật liệu, nguyên công, chuẩn, kẹp chặt, dao cụ, điều khiển, hạ tầng và yêu cầu nghiệm thu. |
| Phôi hoặc quy trình chưa được chốt. | Xem xét lựa chọn và RFQ trước khi chọn mẫu máy | Bảng lựa chọn máy và danh sách kiểm tra RFQ máy gia công van. | Ảnh, bản vẽ, vật liệu, dải kích thước, quy trình hiện tại, nguyên công còn thiếu và lựa chọn tự động hóa. |
Năm trang máy đã công bố hiện hỗ trợ danh mục này. Các giá trị bên dưới giới hạn trong bằng chứng hiện có từ catalog hoặc cấp trang. Cấu hình máy cuối cùng phải kiểm tra theo phôi và quy trình của người mua.
| Máy đã công bố | Phôi khởi đầu | Cấu hình lấy từ catalog | Giới hạn lựa chọn |
|---|---|---|---|
| Máy gia công van chuyển trạm servo đa trục 8 trạm ATK-TV08-10HSP | Thân van 1/4 inch đến 1 inch và chi tiết chữ T liên quan. | Cấu hình tám trạm, kẹp đồng bộ thủy lực, đầu gia công theo sản phẩm, nạp phôi thủ công và các lựa chọn làm mát. | So sánh trang 6 trạm cùng ký hiệu, sau đó xác nhận trình tự trạm, đồ gá, nạp phôi, làm mát và nguyên công cần thiết theo bản vẽ. |
| Máy gia công van chuyển trạm 6 trạm ATK-TV08-10HSP | Thân van và chi tiết dạng chữ T 1/4 inch đến 1 inch. | Cấu hình sáu trạm cùng ký hiệu cơ sở, kẹp đồng bộ thủy lực và phân bố đầu gia công có thể lựa chọn. | So sánh trang 8 trạm và xác minh từng trạm, từng dao theo bản vẽ chi tiết. |
| Máy gia công mặt làm kín van cổng | Cấu hình 1/2 inch đến 2 inch được minh họa cho mặt làm kín thân van cổng và tấm cửa van. | Hai trục chính, gia công đứng, bối cảnh đồ gá thủy lực và các ứng dụng đồng thiếc, đồng thau, thép không gỉ nêu trong catalog. | Xác nhận dải dòng máy, hình học mặt làm kín, tình trạng phôi, đồ gá, dung dịch làm mát, vật liệu và nguồn điện. |
| Máy gia công van bàn xoay ngang servo | Thân van 1/4 inch đến 1 inch và các chi tiết chữ T khác. | Bối cảnh bàn xoay servo và kẹp đồng bộ cho gia công thô, tinh và tarô/gia công ren phía trên; hình ảnh riêng thể hiện ví dụ đồng thau. | Xác nhận vị trí phân độ, tiếp cận đồ gá, thứ tự nguyên công, cách nạp phôi và bố trí đầu gia công cuối cùng. |
| Máy gia công phụ kiện van JZ-RVR740K | Dải thân van và phụ kiện đường ống 1/2 inch đến 2 inch trong catalog. | Dữ liệu catalog đã công bố xác định hành trình 120 mm và các dải tốc độ trục chính riêng cho hướng máy chuyên dụng được minh họa. | Xác nhận mọi kích thước phôi, nguyên công, đồ gá, dao, điều khiển, hạ tầng và yêu cầu nghiệm thu từ dữ liệu dự án. |
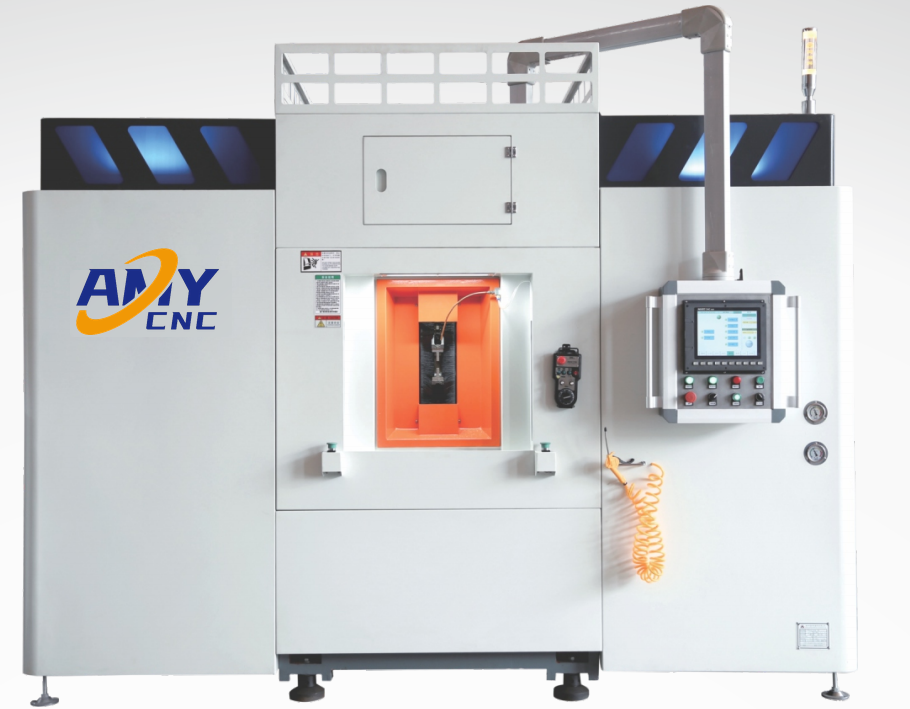
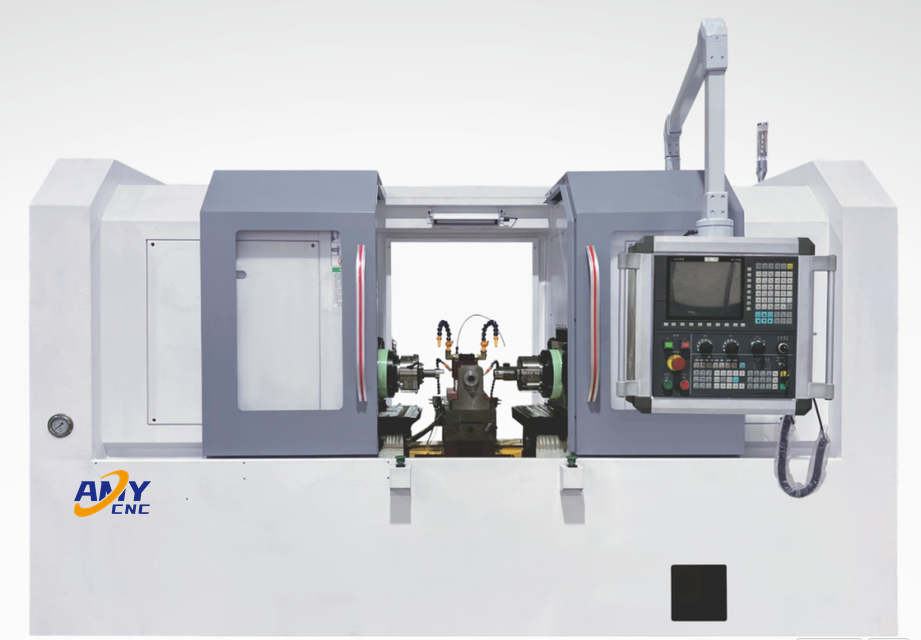
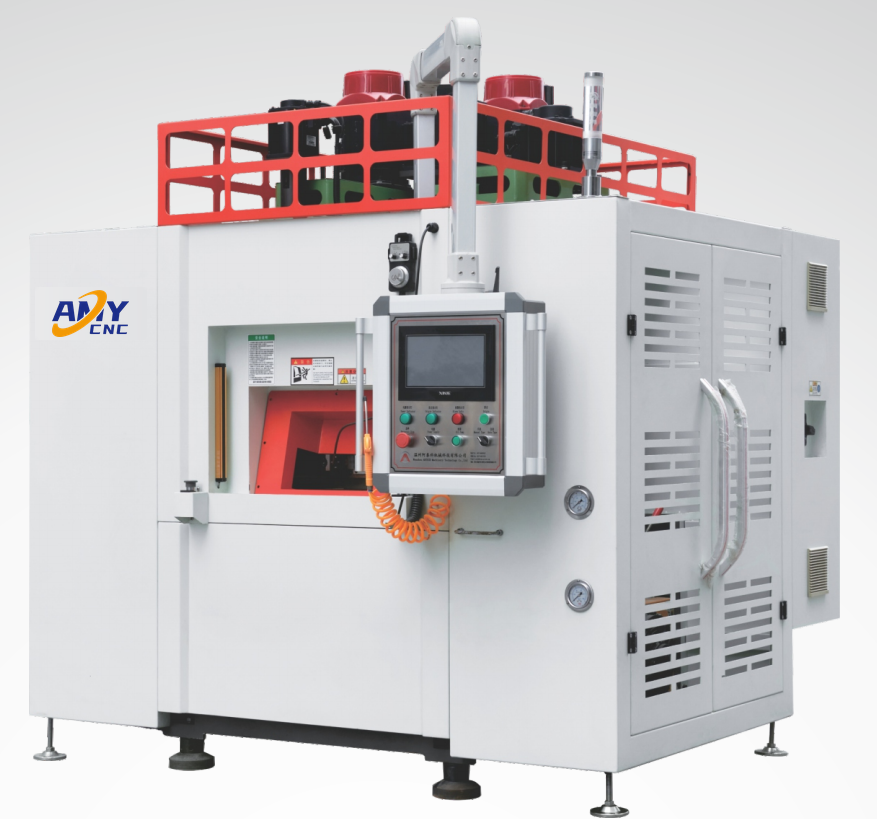
Dùng ảnh máy này để so sánh cấu hình và bố trí. Trao đổi đồ gá, phương pháp nạp phôi, quy trình sản xuất và tiêu chí nghiệm thu với nhóm nhà máy chúng tôi; cấu hình trong ảnh có thể khác máy được quy định cho dự án của quý khách.
Xem video quy trình để kiểm tra hướng chi tiết, kẹp chặt, tiếp cận dụng cụ và trình tự gia công. Thời gian chu kỳ, dung sai, sản lượng và yêu cầu nghiệm thu phải được xác nhận cho chi tiết và cấu hình máy của quý khách.
Xem cách kẹp bằng đồ gá xoay, tiếp cận phôi theo vị trí phân độ và hướng tiến dao quanh thân van đồng thau trong video.
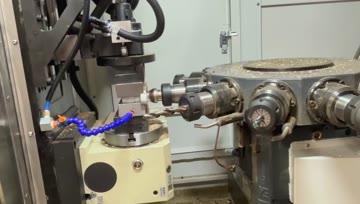
Xem tiếp cận dao nhiều hướng, kẹp chặt và các bước cắt liên tiếp quanh phụ kiện van trong video.
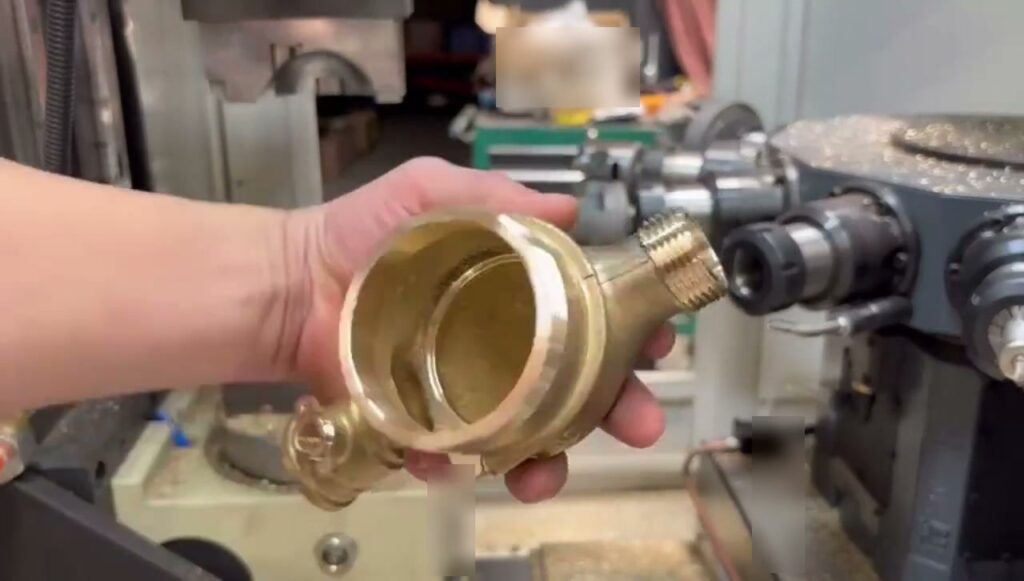
Xem gá kẹp cố định, các lần tiếp cận dao lặp lại quanh thân đồng thau nhiều cổng và hình chi tiết sau gia công.
| Hạng mục quyết định | Bằng chứng ban đầu đã công bố | Xác nhận trước báo giá |
|---|---|---|
| Phạm vi phôi | Các trang đã công bố xác định thân van nhỏ và chi tiết chữ T, mặt làm kín thân van cổng hoặc tấm cửa van, cùng các ví dụ hình phôi đồng thau riêng. | Bản vẽ chính xác, mác vật liệu, dải kích thước, lượng dư, họ chi tiết và khả năng cung cấp mẫu. |
| Kiến trúc máy | Các phương án chuyển trạm, chuyển trạm sáu trạm, mặt làm kín hai trục chính và bàn xoay servo đã được ghi nhận. | Số trạm, bố trí trục chính hoặc đầu gia công, hành trình trục, tiếp cận từng mặt và giới hạn diện tích sàn. |
| Gá kẹp | Kẹp thủy lực hoặc đồng bộ được xác định trong bối cảnh nguồn đã công bố. | Sơ đồ chuẩn, điểm kẹp, rủi ro biến dạng, nhu cầu chuyển đổi sản phẩm và quyền sở hữu đồ gá. |
| Nạp phôi và tự động hóa | Nạp phôi thủ công được ghi nhận cho các hướng chuyển trạm; tự động hóa tùy chọn là nội dung trao đổi. | Phạm vi thủ công, robot hoặc tay máy, che chắn, giao diện trước/sau công đoạn và quy trình người vận hành. |
| Quy trình và nghiệm thu | Có thể so sánh gia công theo trạm, nguyên công thô/tinh/tarô bàn xoay và các hướng gia công mặt làm kín. | Dung sai, độ hoàn thiện bề mặt, mục tiêu chu kỳ, phương pháp kiểm tra, yêu cầu chi tiết chạy thử và tài liệu nghiệm thu. |
| Nhóm dữ liệu RFQ | Thông tin cần cung cấp | Vì sao ảnh hưởng lựa chọn |
|---|---|---|
| Bằng chứng phôi | Bản vẽ 2D hoặc 3D, ảnh rõ nét, vật liệu, loại van hoặc phụ kiện, dải kích thước và mẫu đại diện nếu có. | Phôi xác định hướng máy thực tế, chuẩn, đồ gá và tiếp cận dao. |
| Trình tự gia công | Tình trạng phôi hiện tại, các bước khoan, tarô, gia công mặt, phay hoặc mặt làm kín yêu cầu, và nguyên công nào có thể kết hợp. | Trình tự quyết định trạm, đầu gia công, vị trí phân độ và logic chuyển đổi sản phẩm. |
| Mục tiêu chất lượng | Dung sai bản vẽ, độ hoàn thiện bề mặt, phương pháp kiểm tra và mọi đặc điểm làm kín hoặc kết nối quan trọng. | Cần biết tiêu chí nghiệm thu trước khi lập kế hoạch dao cụ, quy trình và kiểm tra. |
| Bối cảnh sản xuất | Cỡ lô, mục tiêu sản lượng, chế độ ca, lựa chọn nạp phôi, thiết bị trước/sau công đoạn hiện có và không gian sẵn có. | Thông tin này định hướng cấp chuyển thủ công hay tự động và phương án máy phù hợp. |
| Nhu cầu mặt bằng và tài liệu | Điện áp, tần số, nguồn khí hoặc thủy lực, lựa chọn chất làm mát, ngôn ngữ, đóng gói và tài liệu kỹ thuật yêu cầu. | Nguồn tiện ích và phạm vi tài liệu ảnh hưởng đến cấu hình được xem xét và bộ hồ sơ báo giá. |
Bắt đầu với hướng máy chuyển trạm khi một thân van hoặc phụ kiện cần nhiều nguyên công lặp lại tại các trạm phân độ. Xác nhận trình tự trạm thực tế từ bản vẽ.
Dùng hướng máy bàn xoay làm điểm bắt đầu so sánh khi khả năng tiếp cận phân độ nhiều mặt và đồ gá riêng cho dự án là trọng tâm của quy trình.
Không khẳng định khả năng thay thế chung. Máy gia công mặt làm kín đã công bố là hướng chuyên dụng ban đầu cho mặt làm kín thân van cổng hoặc tấm van.
Ảnh có thể hỗ trợ trao đổi ban đầu, nhưng cần bản vẽ, vật liệu và các nguyên công yêu cầu trước khi có thể xem xét đáng tin cậy quyết định về đồ gá, trạm và đầu gia công.