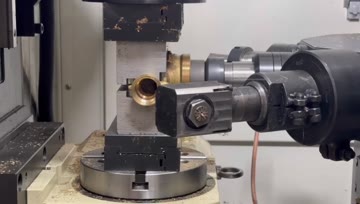
AMY CNC-Demonstration: Drehtischbearbeitung eines Messing-Ventilgehäuses
Sichtbare Spannung auf der Drehvorrichtung, indexierten Werkstückzugang und Werkzeugannäherung am Messing-Ventilgehäuse prüfen.
Maschinenkategorie im Detail
Ventil-CNC-Sondermaschinen werden anhand von Werkstück, Bearbeitungsfolge, Vorrichtung, Stationsanordnung und Beladungsverfahren ausgewählt, nicht anhand eines allgemeinen Maschinennamens. AMY CNC veröffentlicht derzeit Transfermaschinen-, Absperrschieber-Dichtflächen- und Servo-Drehtischrouten für Ventilgehäuse und Anschlussteile. Käufer sollten vor der Angebotserstellung Zeichnungen, Material, Größe, erforderliche Bearbeitungsschritte, Ausbringungsziel, Versorgungsmedien und Automatisierungsbedarf vergleichen.
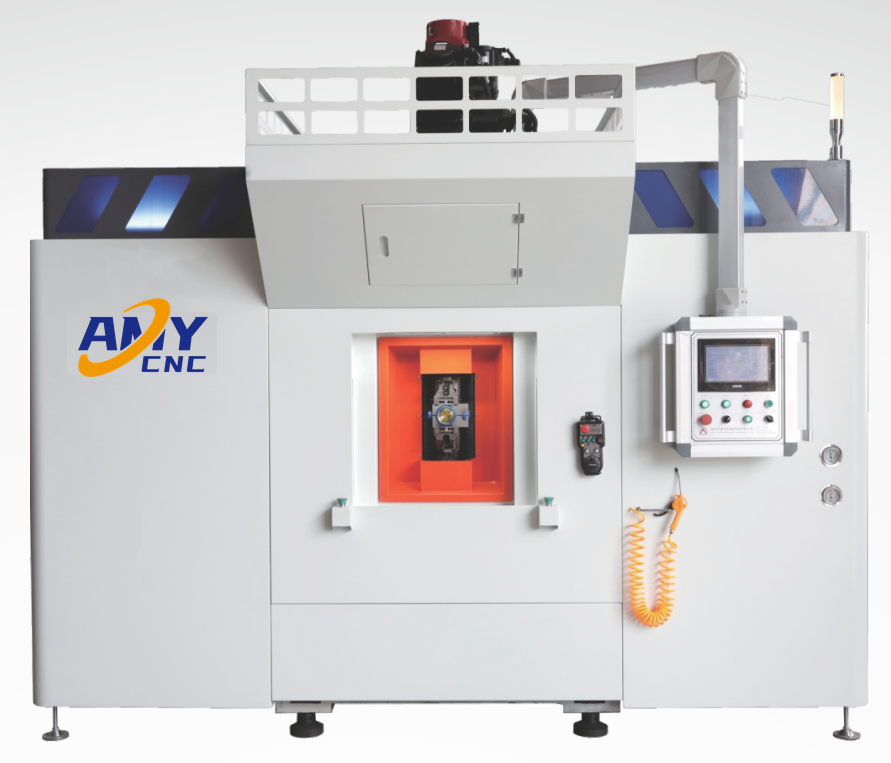
Eine Ventil-CNC-Sondermaschine wird anhand eines definierten Teils und Prozesses besprochen. Der Käufer beginnt normalerweise mit einem Ventilgehäuse, T-Stück, Absperrschiebergehäuse oder einer Schieberplatte und bestimmt anschließend die laut Zeichnung auszuführenden Bearbeitungsschritte.
Vorrichtungsauslegung, Stationszahl, Spindel- oder Bearbeitungskopfanordnung, Beladungsverfahren, Kühlmittel und Steuerungsauswahl bleiben projektspezifisch, bis Zeichnungen und Prozessanforderungen geprüft sind. Diese Seite vergleicht veröffentlichte Ausgangsrouten, ohne eine komplette Linie oder ein festes Taktzeitergebnis darzustellen.
| Ausgangspunkt des Käufers | Maschinenroute | Veröffentlichte Nachweise | Zu bestätigende Daten |
|---|---|---|---|
| Kleine Ventilgehäuse oder T-Stücke benötigen mehrere stationsbasierte Bearbeitungsschritte. | Servo-Mehrachs-Transferbearbeitung | ATK-TV08-10HSP Katalogkonfigurationen mit 8 und 6 Stationen unter gemeinsamer Grundbezeichnung. | Teilzeichnung, Bearbeitungsfolge, Vorrichtung, Stationszahl, Beladung, Kühlung und Zielausbringung. |
| Ein Absperrschiebergehäuse oder eine Schieberplatte benötigt eine spezielle Dichtflächenbearbeitung. | Vertikale Dichtflächenroute mit zwei Spindeln | Veröffentlichte Maschinenseite zur Dichtflächenbearbeitung von Absperrschiebern mit einer gezeigten technischen Katalogkonfiguration. | Gehäuse- oder Schieberplattenmaße, Dichtflächenposition, Material, Werkstückspannung, Kühlmittel, elektrische Spannung und Oberflächenanforderung. |
| Ein Ventilgehäuse oder T-Stück von 1/4 Zoll bis 1 Zoll benötigt indexierte Bearbeitung auf der Oberseite. | Bearbeitung mit horizontalem Servo-Drehtisch | Der Katalogtext umfasst Schruppen, Schlichten und Gewindebohren/Gewindebearbeitung; separate Bilder zeigen Messingbeispiele. | Indexpositionen, Schrupp-/Schlicht-/Gewindebohrfolge, synchrone Spannvorrichtung, Bearbeitungskopfanordnung und Versorgungsmedien. |
| Ein Ventil- oder Rohranschlussteilgehäuse im Katalogbereich von 1/2 Zoll bis 2 Zoll benötigt eine spezielle Mehrseitenbearbeitung. | JZ-RVR740K Ventilanschlussteilbearbeitung | Veröffentlichte Katalogdaten nennen einen Verfahrweg von 120 mm und getrennte Drehzahlbereiche für die dargestellte Maschine. | Teilzeichnung, Material, Bearbeitungsschritte, Bezug, Spannung, Werkzeuge, Steuerung, Versorgungsmedien und Abnahmeanforderungen. |
| Werkstück oder Prozess stehen noch nicht fest. | Auswahl- und Anfrageprüfung vor der Modellentscheidung | Maschinenauswahlmatrix und Anfrage-Checkliste für Ventilmaschinen. | Fotos, Zeichnungen, Material, Größenbereich, aktueller Prozess, fehlende Bearbeitungsschritte und Automatisierungswunsch. |
Fünf veröffentlichte Maschinenseiten stützen derzeit diese Kategorie. Die folgenden Werte beschränken sich auf bestehende katalogbasierte oder seitenspezifische Nachweise. Die endgültige Maschinenkonfiguration muss anhand von Werkstück und Prozess des Käufers geprüft werden.
| Veröffentlichte Maschine | Werkstück als Ausgangspunkt | Katalogbasierte Konfiguration | Auswahlgrenze |
|---|---|---|---|
| ATK-TV08-10HSP Servo-Mehrachs-Ventiltransfermaschine mit 8 Stationen | Ventilgehäuse und zugehörige T-Stücke von 1/4 Zoll bis 1 Zoll. | Konfiguration mit acht Stationen, hydraulisch synchroner Spannung, produktabhängigen Bearbeitungsköpfen, manueller Beladung und Kühlungsoptionen. | Die Seite mit 6 Stationen unter gemeinsamer Bezeichnung vergleichen und dann Stationsfolge, Vorrichtung, Beladung, Kühlmittel und erforderliche Bearbeitungsschritte anhand der Zeichnungen bestätigen. |
| ATK-TV08-10HSP Ventil-Transfermaschine mit 6 Stationen | Ventilgehäuse und T-förmige Teile von 1/4 Zoll bis 1 Zoll. | Konfiguration mit sechs Stationen unter derselben Grundbezeichnung, hydraulisch synchroner Spannung und wählbarer Bearbeitungskopfverteilung. | Die Seite mit 8 Stationen vergleichen und jede Station und jedes Werkzeug anhand der Teilzeichnung prüfen. |
| Maschine zur Dichtflächenbearbeitung von Absperrschiebern | Dargestellte Konfiguration von 1/2 Zoll bis 2 Zoll für Dichtflächen von Absperrschiebergehäusen und Schieberplatten. | Zwei Spindeln, vertikale Bearbeitung, hydraulischer Vorrichtungskontext und im Katalog genannte Anwendungen für Bronze, Messing und Edelstahl. | Familienbereich, Dichtflächengeometrie, Rohmaterialzustand, Vorrichtung, Kühlmittel, Material und Stromversorgung bestätigen. |
| Ventilmaschine mit horizontalem Servo-Drehtisch | Ventilgehäuse und weitere T-Stücke von 1/4 Zoll bis 1 Zoll. | Servo-Drehtisch- und Synchronspannkontext für oberseitiges Schruppen, Schlichten und Gewindebohren/Gewindebearbeitung; Bilder zeigen separat Messingbeispiele. | Indexpositionen, Vorrichtungszugang, Bearbeitungsreihenfolge, Beladungsverfahren und endgültige Bearbeitungskopfanordnung bestätigen. |
| JZ-RVR740K Maschine zur Bearbeitung von Ventilanschlussteilen | Katalogbereich für Ventil- und Rohranschlussteilgehäuse von 1/2 Zoll bis 2 Zoll. | Veröffentlichte Katalogdaten nennen 120 mm Verfahrweg und getrennte Spindeldrehzahlbereiche für die dargestellte Sondermaschinenroute. | Jedes Werkstückmaß und jede Anforderung an Bearbeitungsschritte, Vorrichtung, Werkzeug, Steuerung, Versorgungsmedien und Abnahme anhand der Projektdaten bestätigen. |
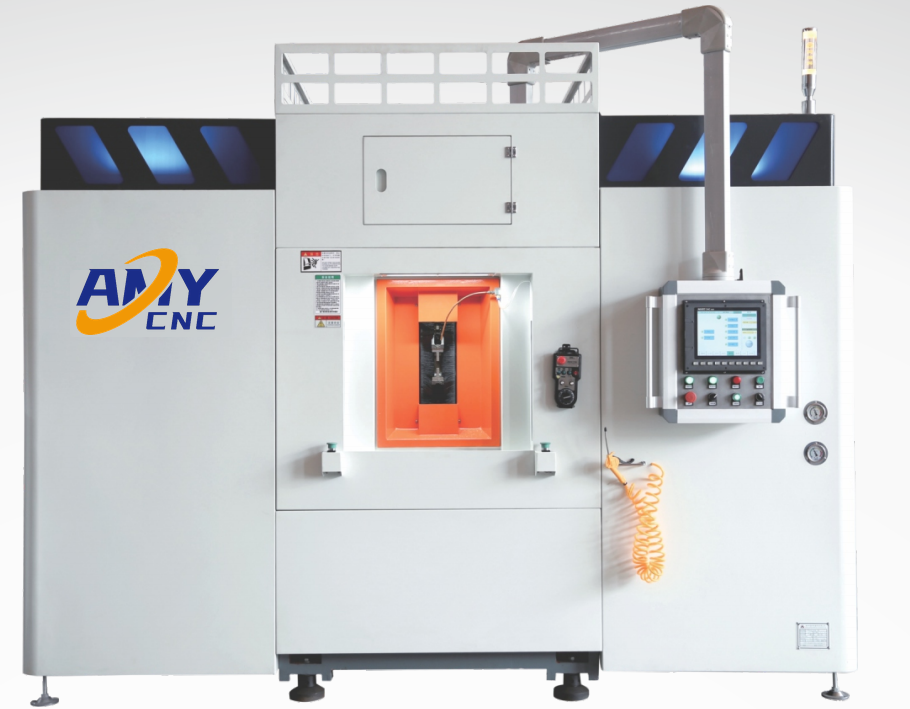
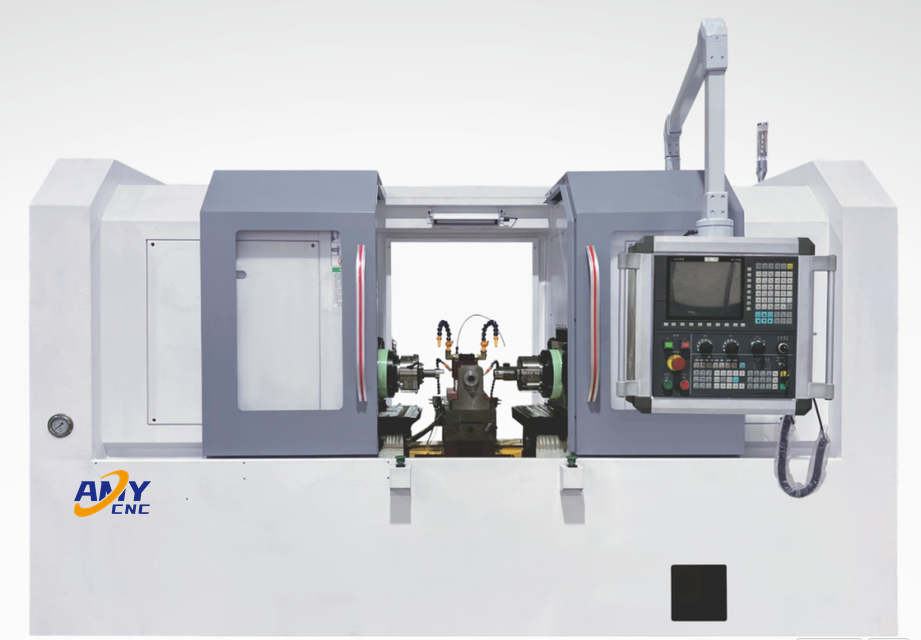
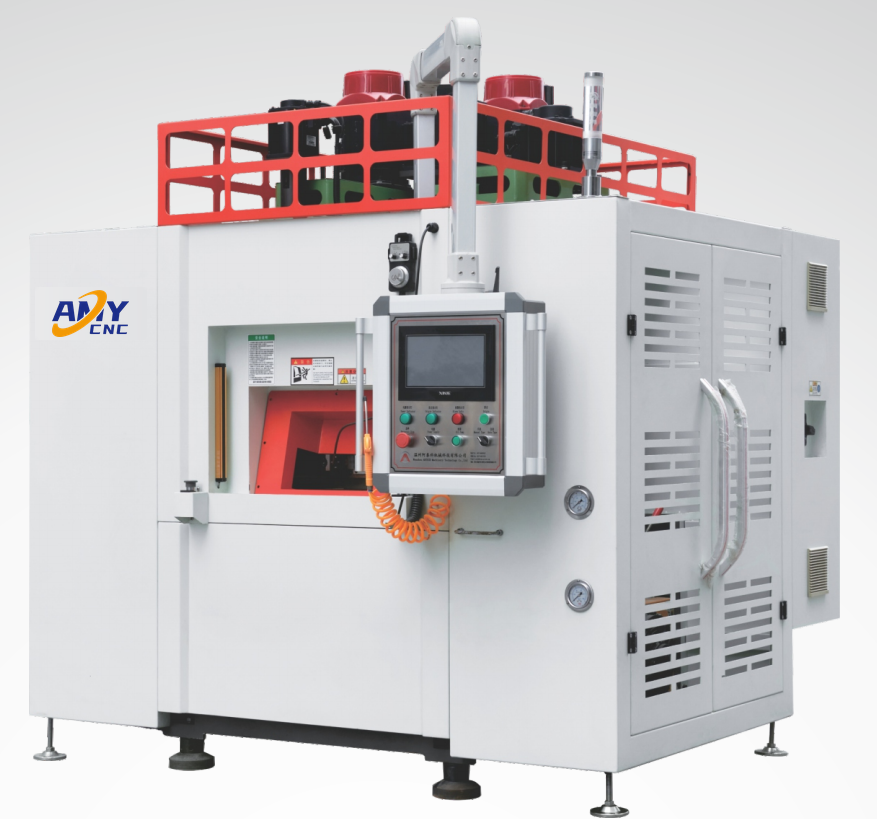
Nutzen Sie diese Maschinenbilder zum Vergleich von Konfigurationen und Layouts. Besprechen Sie Spannvorrichtung, Belademethode, Fertigungsablauf und Abnahmekriterien mit unserem Werksteam; die abgebildete Konfiguration kann von der für Ihr Projekt spezifizierten Maschine abweichen.
Sehen Sie sich die Prozessvideos an, um Werkstückausrichtung, Spannung, Werkzeugzugang und Bearbeitungsfolge zu prüfen. Zykluszeit, Toleranzen, Ausbringung und Abnahmeanforderungen müssen für Ihr Werkstück und Ihre Maschinenkonfiguration bestätigt werden.
Sichtbare Spannung auf der Drehvorrichtung, indexierten Werkstückzugang und Werkzeugannäherung am Messing-Ventilgehäuse prüfen.
Sichtbaren Werkzeugzugang aus mehreren Richtungen, Spannung und aufeinanderfolgende Schnittschritte an einem Ventilanschlussteil prüfen.
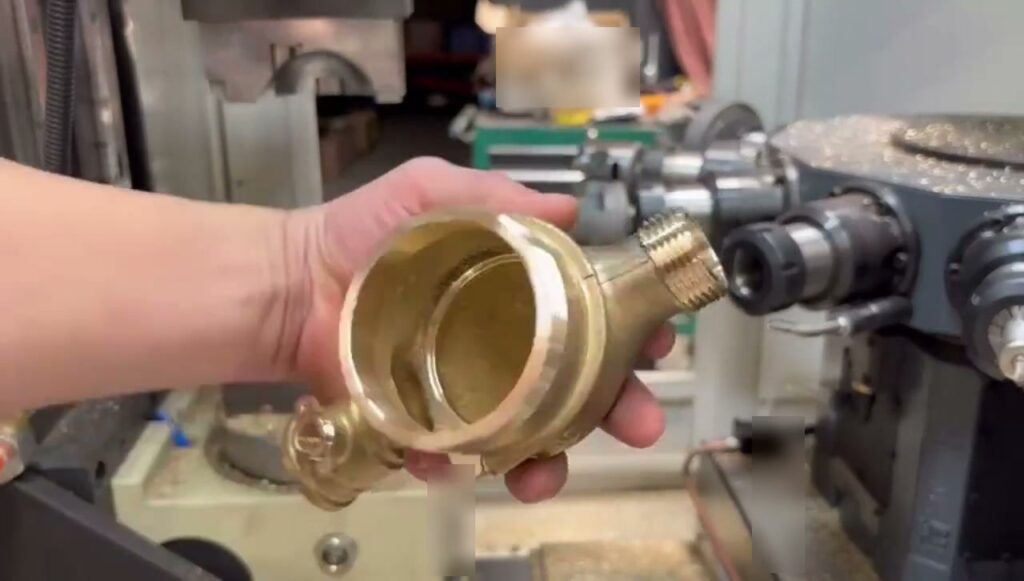
Feste Werkstückspannung, wiederholte Werkzeugannäherungen am Messing-Mehrwegegehäuse und die Präsentation des Fertigteils prüfen.
| Entscheidungsbereich | Veröffentlichte Ausgangsnachweise | Vor der Angebotserstellung bestätigen |
|---|---|---|
| Werkstückbereich | Veröffentlichte Seiten nennen kleine Ventilgehäuse und T-Stücke, Dichtflächen von Absperrschiebergehäusen oder Schieberplatten sowie separate Bildbeispiele von Messingwerkstücken. | Genaue Zeichnung, Werkstoffgüte, Größenbereich, Aufmaß, Teilefamilie und Musterverfügbarkeit. |
| Maschinenaufbau | Transfer-, Sechsstationentransfer-, Zweispindel-Dichtflächen- und Servo-Drehtischkonzepte sind dokumentiert. | Stationszahl, Spindel- oder Bearbeitungskopfanordnung, Achsverfahrwege, Zugang zu jeder Fläche und Stellflächengrenzen. |
| Werkstückspannung | Hydraulische oder synchrone Spannung ist im veröffentlichten Quellenkontext genannt. | Bezugskonzept, Spannpunkte, Verformungsrisiko, Umrüstbedarf und Vorrichtungseigentum. |
| Beladung und Automatisierung | Für die Transferrouten ist manuelle Beladung dokumentiert; optionale Automatisierung ist Gegenstand der Abstimmung. | Umfang manueller, Roboter- oder Manipulatorbeladung, Schutzeinrichtungen, vor-/nachgelagerte Schnittstellen und Bedienablauf. |
| Prozess und Abnahme | Stationsbasierte Bearbeitung, Drehtisch-Schrupp-/Schlicht-/Gewindebohrprozesse und Dichtflächenbearbeitungsrouten können verglichen werden. | Toleranz, Oberflächenqualität, Taktzeitziel, Prüfmethode, Probeteilanforderung und Abnahmedokumente. |
| Anfragedatengruppe | Bereitzustellende Angaben | Warum sie die Auswahl verändert |
|---|---|---|
| Werkstücknachweise | 2D- oder 3D-Zeichnung, klare Fotos, Material, Ventil- oder Anschlussteiltyp, Größenbereich und gegebenenfalls repräsentatives Muster. | Das Werkstück definiert die praktische Maschinenroute, den Bezug, die Vorrichtung und den Werkzeugzugang. |
| Bearbeitungsfolge | Aktueller Rohteilzustand, benötigte Bohr-, Gewindebohr-, Planbearbeitungs-, Fräs- oder Dichtflächenschritte und kombinierbare Bearbeitungen. | Die Folge bestimmt Stationen, Bearbeitungsköpfe, Indexpositionen und Umrüstlogik. |
| Qualitätsziel | Zeichnungstoleranz, Oberflächenqualität, Prüfmethode und kritische Dichtungs- oder Anschlussmerkmale. | Abnahmekriterien müssen vor Werkzeug-, Prozess- und Prüfplanung bekannt sein. |
| Produktionskontext | Losgröße, Zielausbringung, Schichtmodell, Beladungswunsch, vorhandene vor-/nachgelagerte Ausrüstung und verfügbarer Platz. | Diese Angaben leiten die Entscheidung zwischen manueller und automatisierter Handhabung und zum geeigneten Maschinenkonzept. |
| Standort- und Dokumentationsbedarf | Spannung, Frequenz, Druckluft- oder Hydraulikversorgung, Kühlmittelwunsch, Sprache, Verpackung und angeforderte technische Dokumente. | Versorgungsmedien und Dokumentationsumfang beeinflussen die geprüfte Konfiguration und das Angebotspaket. |
Mit der Transferroute beginnen, wenn ein Ventilgehäuse oder Anschlussteil mehrere wiederholbare Bearbeitungsschritte an indexierten Stationen benötigt. Die tatsächliche Stationsfolge anhand der Zeichnung bestätigen.
Die Drehtischroute als Vergleichsausgangspunkt verwenden, wenn indexierter Zugang zu mehreren Flächen und eine projektspezifische Vorrichtung für den Prozess zentral sind.
Eine allgemeine Austauschbarkeit wird nicht behauptet. Die veröffentlichte Dichtflächenmaschine ist eine spezielle Ausgangsroute für Dichtflächen von Absperrschiebergehäusen oder Schieberplatten.
Fotos können ein erstes Gespräch unterstützen. Bevor Entscheidungen zu Vorrichtung, Stationen und Bearbeitungsköpfen zuverlässig geprüft werden können, sind jedoch Zeichnungen, Material und erforderliche Bearbeitungsschritte nötig.