Detail aplikasi
Pemesinan Permukaan Perapat Katup Gerbang
Pemesinan permukaan perapat katup gerbang perlu dipilih berdasarkan gambar teknik bodi atau pelat gerbang katup, geometri permukaan perapat, material, allowance, kebutuhan hasil permukaan, datum pencekaman, dan metode pemuatan. Bukti yang terdokumentasi dalam katalog menunjukkan satu konfigurasi bodi dan pelat gerbang berukuran 1/2 hingga 2 inci dengan dua spindel dan perlengkapan pencekam hidraulis. Pembeli harus mengonfirmasi rentang keluarga mesin, alat potong, cairan pendingin, utilitas, dan kriteria penerimaan sebelum penawaran.
Keputusan apa yang didukung panduan aplikasi ini?
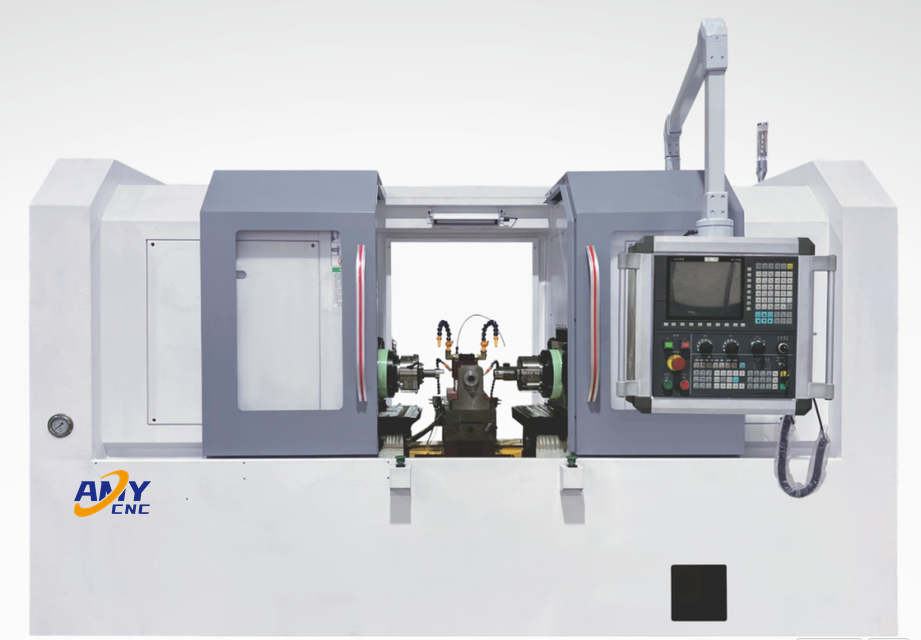
Gunakan panduan ini ketika bodi katup gerbang atau pelat gerbang memerlukan pemesinan khusus permukaan perapat dan pembeli perlu menyiapkan bukti benda kerja sebelum memilih jalur mesin. Panduan ini menghubungkan konfigurasi katalog teknis yang ditampilkan dengan masukan gambar teknik, proses, perlengkapan pencekam, utilitas, dan penerimaan yang diperlukan untuk peninjauan teknis yang berguna.
Halaman ini tidak menetapkan bahwa semua katup gerbang cocok dengan model yang dipublikasikan. Halaman ini tidak menjamin toleransi, hasil akhir permukaan, waktu siklus, output, umur alat potong, atau penerimaan. Hasil tersebut bergantung pada benda kerja, material, allowance, proses, dan cakupan proyek yang disepakati.
Rincian benda kerja apa yang menentukan jalur permukaan perapat?
| Titik awal pembeli | Pertanyaan pengambilan keputusan | Bukti yang perlu diberikan | Mengapa hal ini mengubah jalur |
|---|---|---|---|
| Permukaan perapat bodi katup gerbang | Permukaan, sudut, diameter, dan arah akses apa yang harus dimesin? | Gambar teknik bodi, tampak potongan, foto blank, material, dan permukaan perapat yang ditandai. | Geometri dan akses menentukan pendekatan spindel, orientasi perlengkapan pencekam, dan ruang bebas alat potong. |
| Permukaan perapat pelat gerbang katup | Dapatkah pelat gerbang diposisikan dan dicekam tanpa menghalangi permukaan sasaran? | Gambar teknik pelat gerbang, datum, batasan pencekaman, kondisi blank, dan sampel representatif. | Pemosisian dan pencekaman memengaruhi penopang perlengkapan pencekam, keterulangan, dan urutan pemuatan. |
| Beberapa ukuran atau material | Rentang apa yang harus menggunakan mesin yang sama dan pergantian apa yang dapat diterima? | Daftar ukuran, grade material, kekerasan atau perlakuan, variasi batch, dan target pergantian. | Rentang dan material memengaruhi alat potong, kecepatan, cairan pendingin, komponen perlengkapan pencekam, dan cakupan peninjauan. |
| Proses permukaan perapat belum jelas | Apakah kebutuhannya pemesinan pembuangan material, penggerindaan/lapping berikutnya, atau keduanya? | Allowance awal, hasil akhir yang diperlukan, proses saat ini, dan metode inspeksi akhir. | Pemesinan dan penyelesaian permukaan menangani tahap proses yang berbeda dan tidak boleh diperlakukan sebagai proses yang saling menggantikan. |
Apa yang ditunjukkan bukti mesin yang dipublikasikan?
Nilai di bawah menjelaskan konfigurasi katalog teknis yang ditampilkan pada halaman mesin permukaan perapat katup gerbang yang dipublikasikan. Nilai ini merupakan dasar perbandingan, bukan batas lengkap keluarga mesin atau jaminan proyek. Gambar teknik pembeli dan cakupan proses tertulis menentukan kesesuaian akhir.
| Butir yang dipublikasikan | Nilai katalog | Konfirmasi proyek yang diperlukan |
|---|---|---|
| Rentang aplikasi yang ditampilkan | Pemesinan permukaan perapat bodi dan pelat gerbang katup berukuran 1/2 hingga 2 inci. | Rentang keluarga mesin sebenarnya, envelope benda kerja, geometri permukaan, akses, allowance, dan kecocokan sampel. |
| Spindel dan kecepatan | Dua spindel; rentang kecepatan spindel yang dipublikasikan 300 hingga 1500 rpm. | Alat potong, data pemotongan, urutan simultan, material, dan hasil yang diperlukan. |
| Material yang dipublikasikan | Perunggu, kuningan, dan baja tahan karat. | Grade tepat, kekerasan atau perlakuan, kemampuan pemesinan, dan kebutuhan cairan pendingin. |
| Langkah dan perlengkapan pencekam | Langkah Z setidaknya 150 mm, langkah X setidaknya 15 mm, dengan konteks perlengkapan pencekam hidraulis. | Datum, titik pencekaman, risiko deformasi, kepemilikan perlengkapan pencekam, dan akses pemuatan. |
| Referensi konfigurasi yang ditampilkan | 12 hingga 30 detik per komponen dicantumkan untuk konfigurasi pemasok yang ditampilkan. | Jangan pernah memperlakukan nilai ini sebagai output proyek yang dijamin; konfirmasikan operasi sebenarnya, allowance, material, pemuatan, dan metode penerimaan. |
| Utilitas dan tapak pemasangan | AC 380 V / 50 Hz, total 11 kW, sekitar 2.6 x 1.52 x 1.75 m dan 3500 kg. | Daya di lokasi tujuan, kondisi pemasangan, lantai, penanganan, cairan pendingin, dan batasan lokasi. |
Tinjau halaman mesin lengkap yang dipublikasikan dan batasan spesifikasi.
Bagaimana proses bodi atau pelat gerbang perlu disiapkan?
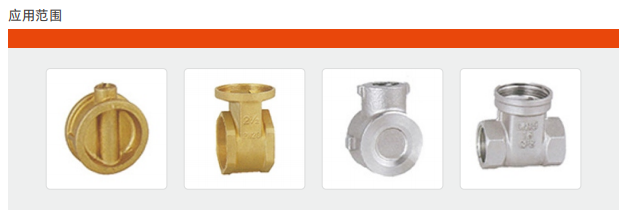
- Tandai permukaan perapat yang tepat pada gambar teknik bodi atau pelat gerbang dan identifikasi geometri, diameter, sudut, serta arah aksesnya.
- Catat kondisi blank, allowance awal, grade material, kekerasan atau perlakuan, dan setiap fitur pemotongan terputus.
- Tentukan datum pemosisian, area pencekaman yang diizinkan, kekhawatiran deformasi, serta preferensi pemuatan manual atau otomatis.
- Nyatakan toleransi yang diperlukan, kondisi permukaan, pengendalian burr, metode inspeksi, dan apakah ada tahap penyelesaian permukaan berikutnya.
- Berikan variasi ukuran, konteks batch, konteks siklus target, utilitas, batasan lantai, dan bukti penerimaan yang diperlukan.
Kapan pemesinan permukaan perapat berbeda dari penggerindaan atau lapping?
Mulailah dari tahap proses yang diperlukan. Pemesinan khusus dapat menangani pembuangan material dan persiapan geometri, sedangkan penggerindaan atau lapping dapat menangani kebutuhan penyelesaian permukaan perapat pada tahap berikutnya. Jalur yang benar bergantung pada permukaan awal dan hasil terukur yang dibutuhkan pembeli.
| Kebutuhan pembeli | Mulai dengan | Jalur AMY CNC terkait | Jangan berasumsi |
|---|---|---|---|
| Mesinkan permukaan perapat bodi atau pelat gerbang katup dari blank yang telah ditentukan. | Peninjauan pemesinan permukaan perapat berbasis gambar teknik. | Mesin katup gerbang yang dipublikasikan | Jangan berasumsi ukuran katalog yang ditampilkan membuktikan rentang keluarga mesin, kecocokan perlengkapan pencekam, atau hasil akhir. |
| Selesaikan atau pulihkan permukaan perapat melalui penggerindaan atau lapping. | Bandingkan proses penyelesaian permukaan dan jenis benda kerja yang diperlukan. | Mesin penggerindaan dan lapping katup | Jangan memperlakukan penggerindaan, lapping, dan pemesinan pembuangan material sebagai proses yang sama. |
| Mesinkan beberapa permukaan, lubang, atau ulir pada bodi atau fitting. | Rencanakan datum, operasi, stasiun, dan akses terindeks. | Pemesinan bodi katup dan fitting | Jangan memilih mesin permukaan perapat untuk pekerjaan multi-operasi yang tidak berkaitan. |
| Kategori proses masih belum jelas. | Bandingkan keluarga mesin dan siapkan masukan yang belum tersedia. | Matriks Pemilihan Mesin Katup | Jangan memilih berdasarkan nama produk tanpa gambar teknik dan hasil yang diperlukan. |
Apa yang perlu dicakup RFQ permukaan perapat katup gerbang?
| Kelompok data RFQ | Yang perlu diberikan | Mengapa penting |
|---|---|---|
| Definisi benda kerja | Gambar teknik bodi atau pelat gerbang, revisi, foto, rentang ukuran, kondisi blank, material, dan sampel representatif. | Menentukan envelope, permukaan, datum, akses, dan peninjauan awal perlengkapan pencekam. |
| Kebutuhan pemesinan | Permukaan perapat yang ditandai, allowance, sudut, dimensi, toleransi, kebutuhan permukaan, dan pengendalian burr. | Menentukan operasi yang diperlukan dan bukti yang dibutuhkan untuk penerimaan proses. |
| Perlengkapan pencekam dan penanganan | Area pencekaman yang diizinkan, batas deformasi, metode pemuatan, pergantian, dan orientasi. | Mengatur pemosisian, penopangan, akses operator, dan konsep perlengkapan pencekam. |
| Konteks produksi | Variasi komponen, ukuran batch, pola sif, konteks siklus target, dan proses hilir. | Memberikan konteks untuk peninjauan kapasitas tanpa mengubah rentang katalog menjadi jaminan. |
| Lokasi dan cakupan pasokan | Tegangan/frekuensi, cairan pendingin, batasan lantai dan penanganan, tujuan, dokumen, serta harapan uji coba dan penerimaan. | Menentukan batasan pemasangan dan penawaran yang tidak ditetapkan oleh halaman model. |
Pertanyaan pembeli tentang pemesinan permukaan perapat katup gerbang
Dapatkah mesin dipilih hanya berdasarkan ukuran katup?
Tidak. Ukuran hanyalah satu masukan. Geometri bodi atau pelat gerbang, akses permukaan perapat, material, allowance, datum, pencekaman, dan hasil yang diperlukan juga harus ditinjau.
Apakah rentang 12 hingga 30 detik dijamin?
Tidak. Itu merupakan data referensi katalog teknis untuk konfigurasi yang ditampilkan. Siklus dan output proyek bergantung pada operasi sebenarnya, material, allowance, pemuatan, alat potong, dan cakupan penerimaan.
Apakah tata letak dua spindel cocok untuk setiap benda kerja?
Tidak. Tata letak yang dipublikasikan merupakan dasar perbandingan. Akses alat potong, ruang bebas perlengkapan pencekam, orientasi benda kerja, dan urutan yang diperlukan harus diperiksa dari gambar teknik.
Apa bukti minimum untuk peninjauan?
Berikan gambar teknik terkini, foto jelas, material, kondisi blank, permukaan perapat yang ditandai, allowance, toleransi, kebutuhan hasil akhir, batasan pencekaman, pemuatan, dan utilitas.
Kapan penggerindaan atau lapping perlu dibahas?
Bahas ketika hasil yang diperlukan berkaitan dengan tahap penyelesaian permukaan perapat berikutnya, bukan hanya pemesinan pembuangan material. Tentukan permukaan awal dan metode inspeksi akhir.
Klaim apa yang masih berada di luar bukti publik?
Bukti publik mendukung gambar mesin, rentang aplikasi representatif, dan nilai katalog yang dinyatakan pada halaman ini. Bukti tersebut tidak menetapkan pabrik milik AMY CNC, pemasangan pelanggan, sertifikasi, kepatuhan standar, output produksi, hasil toleransi, hasil permukaan, lokasi layanan, atau penerimaan pembeli. Setiap kinerja khusus proyek, ketentuan komersial, atau komitmen pasokan harus dikonfirmasi dalam penawaran tertulis dan cakupan penerimaan.
Halaman mesin, aplikasi, dan sumber daya pembeli terkait
- Mesin Pemesinan Permukaan Perapat Katup Gerbang
- Mesin CNC Khusus Katup
- Aplikasi Mesin Katup
- Pemesinan CNC Bodi Katup dan Fiting
- Mesin Penggerindaan dan Lapping Katup
- Daftar Periksa RFQ Mesin CNC Khusus Katup
- Matriks Pemilihan Mesin Katup
- Panduan Pembeli Mesin Katup
- Kategori Mesin Katup
- Indeks Mesin Katup yang Dipublikasikan