Anwendung im Detail
Dichtflächenbearbeitung von Absperrschiebern
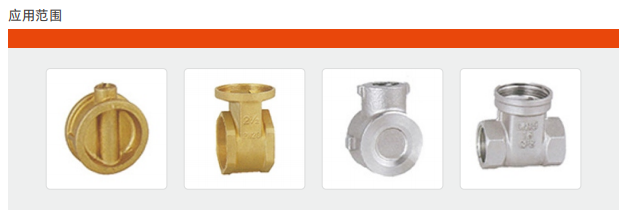
Die Dichtflächenbearbeitung von Absperrschiebern sollte anhand der Gehäuse- oder Schieberplattenzeichnung, Dichtflächengeometrie, des Werkstoffs, Aufmaßes, der Oberflächenanforderung, Spannbezüge und des Beladeverfahrens ausgewählt werden. Dokumentierte Katalogbelege zeigen eine Konfiguration für Gehäuse und Schieberplatten von 1/2 bis 2 Zoll mit zwei Spindeln und hydraulischer Spannvorrichtung. Käufer müssen vor der Angebotserstellung Baureihenumfang, Werkzeuge, Kühlschmierstoff, Versorgung und Abnahmekriterien bestätigen.
Welche Entscheidung unterstützt dieser Anwendungsleitfaden?
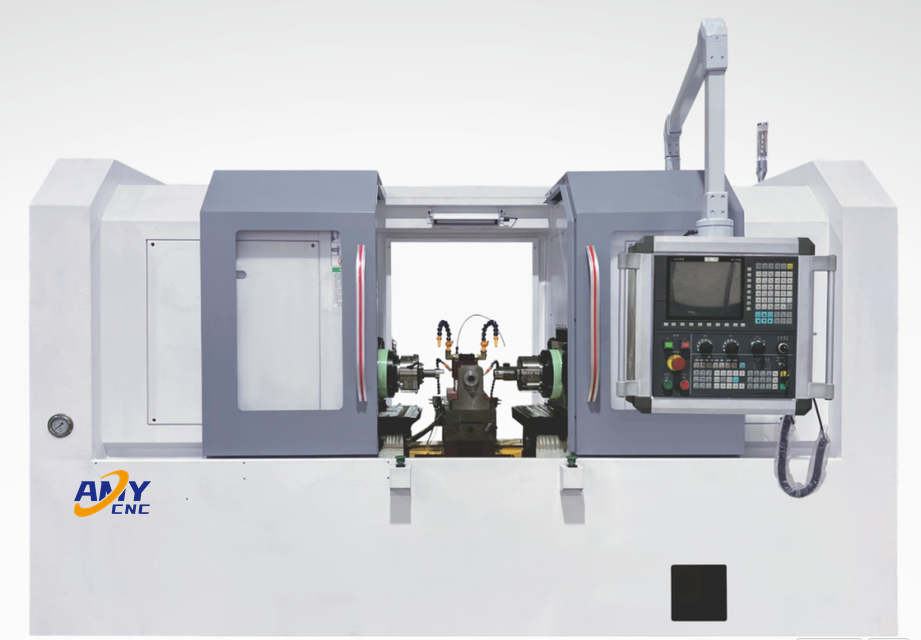
Nutzen Sie diesen Leitfaden, wenn ein Schiebergehäuse oder eine Schieberplatte eine spezielle Dichtflächenbearbeitung erfordert und der Käufer vor der Auswahl einer Maschinenlösung die Werkstücknachweise strukturieren muss. Er verknüpft die gezeigte technische Katalogkonfiguration mit den für eine aussagekräftige technische Prüfung erforderlichen Angaben zu Zeichnung, Prozess, Spannvorrichtung, Versorgung und Abnahme.
Diese Seite belegt nicht, dass jeder Absperrschieber für das veröffentlichte Modell geeignet ist. Sie garantiert weder Toleranzen, Oberflächengüte, Zykluszeit, Ausbringung oder Werkzeugstandzeit noch die Abnahme. Diese Ergebnisse hängen vom tatsächlichen Werkstück, Werkstoff, Aufmaß, Prozess und vereinbarten Projektumfang ab.
Welche Werkstückdetails bestimmen die Dichtflächenbearbeitung?
| Ausgangspunkt des Käufers | Entscheidungsfrage | Bereitzustellende Nachweise | Warum dies die Lösung beeinflusst |
|---|---|---|---|
| Dichtfläche des Schiebergehäuses | Welche Fläche, welcher Winkel und Durchmesser sowie welche Zugangsrichtung sind zu bearbeiten? | Gehäusezeichnung, Schnittansicht, Rohteilfotos, Werkstoff und markierte Dichtfläche. | Geometrie und Zugänglichkeit bestimmen Spindelanfahrt, Ausrichtung der Spannvorrichtung und Werkzeugfreiraum. |
| Dichtfläche der Schieberplatte | Lässt sich die Schieberplatte positionieren und spannen, ohne die zu bearbeitende Fläche zu verdecken? | Schieberplattenzeichnung, Bezug, Spanngrenzen, Rohteilzustand und repräsentatives Muster. | Positionierung und Spannung beeinflussen die Abstützung der Vorrichtung, Wiederholbarkeit und Beladereihenfolge. |
| Mehrere Größen oder Werkstoffe | Welcher Bereich muss auf derselben Maschine bearbeitet werden und welcher Rüstaufwand ist akzeptabel? | Größenliste, Werkstoffsorten, Härte oder Behandlung, Losmix und Rüstzeitziel. | Bearbeitungsbereich und Werkstoff beeinflussen Werkzeuge, Drehzahl, Kühlschmierstoff, Vorrichtungsteile und Prüfumfang. |
| Unklarer Dichtflächenprozess | Wird eine spanende Aufmaßbearbeitung, anschließendes Schleifen/Läppen oder beides benötigt? | Ausgangsaufmaß, geforderte Oberflächengüte, aktueller Prozess und abschließendes Prüfverfahren. | Zerspanung und Feinbearbeitung betreffen unterschiedliche Prozessstufen und dürfen nicht als austauschbar betrachtet werden. |
Was zeigen die veröffentlichten Maschinennachweise?
Die folgenden Werte beschreiben eine gezeigte technische Katalogkonfiguration auf der veröffentlichten Seite zur Dichtflächenbearbeitungsmaschine für Absperrschieber. Sie dienen als Vergleichsbasis, nicht als vollständige Baureihengrenze oder Projektgarantie. Die Käuferzeichnung und der schriftlich festgelegte Prozessumfang bestimmen die endgültige Eignung.
| Veröffentlichte Angabe | Katalogwert | Erforderliche projektspezifische Bestätigung |
|---|---|---|
| Gezeigter Anwendungsbereich | Dichtflächenbearbeitung an Schiebergehäusen und Schieberplatten von 1/2 bis 2 Zoll. | Tatsächlicher Baureihenumfang, Werkstückabmessungen, Flächengeometrie, Zugang, Aufmaß und Eignung des Musters. |
| Spindeln und Drehzahl | Zwei Spindeln; veröffentlichter Spindeldrehzahlbereich 300 bis 1500 rpm. | Werkzeuge, Schnittdaten, gleichzeitige Bearbeitungsfolge, Werkstoff und gefordertes Ergebnis. |
| Veröffentlichte Werkstoffe | Bronze, Messing und Edelstahl. | Genaue Werkstoffsorte, Härte oder Behandlung, Zerspanbarkeit und Kühlschmierstoffanforderung. |
| Verfahrwege und Spannvorrichtung | Z-Verfahrweg mindestens 150 mm, X-Verfahrweg mindestens 15 mm, im Zusammenhang mit hydraulischer Spannung. | Bezugsflächen, Spannpunkte, Verformungsrisiko, Eigentum an der Spannvorrichtung und Beladezugang. |
| Referenz der gezeigten Konfiguration | Für die gezeigte Lieferantenkonfiguration werden 12 bis 30 Sekunden pro Stück angegeben. | Niemals als garantierte projektspezifische Ausbringung behandeln; tatsächliche Bearbeitung, Aufmaß, Werkstoff, Beladung und Abnahmeverfahren bestätigen. |
| Versorgung und Platzbedarf | AC 380 V / 50 Hz, insgesamt 11 kW, etwa 2.6 x 1.52 x 1.75 m und 3500 kg. | Stromversorgung am Zielort, Aufstellbedingungen, Boden, Handhabung, Kühlschmierstoff und Standortbeschränkungen. |
Vollständige veröffentlichte Maschinenseite und Grenzen der technischen Angaben prüfen.
Wie sollte der Bearbeitungsprozess für Gehäuse oder Schieberplatten vorbereitet werden?
- Markieren Sie die genaue Dichtfläche in der Gehäuse- oder Schieberplattenzeichnung und geben Sie Geometrie, Durchmesser, Winkel und Zugangsrichtung an.
- Dokumentieren Sie Rohteilzustand, Ausgangsaufmaß, Werkstoffsorte, Härte oder Behandlung sowie mögliche Merkmale eines unterbrochenen Schnitts.
- Definieren Sie Positionierbezüge, zulässige Spannbereiche, Verformungsrisiken und die bevorzugte manuelle oder automatisierte Beladung.
- Geben Sie die erforderlichen Toleranzen, den Oberflächenzustand, die Anforderungen an die Gratvermeidung, das Prüfverfahren und gegebenenfalls nachfolgende Feinbearbeitungsschritte an.
- Nennen Sie Größenmix, Losbedingungen, Rahmenbedingungen der Zielzykluszeit, Versorgung, Aufstellflächenbegrenzungen und erforderliche Abnahmenachweise.
Wann unterscheidet sich die Dichtflächenbearbeitung vom Schleifen oder Läppen?
Gehen Sie von der erforderlichen Prozessstufe aus. Eine spezielle Zerspanungsbearbeitung kann Aufmaßabtrag und geometrische Vorbereitung übernehmen, während Schleifen oder Läppen eine nachfolgende Feinbearbeitung der Dichtfläche erfüllen kann. Die richtige Lösung hängt von der Ausgangsoberfläche und dem messbaren Ergebnis ab, das der Käufer benötigt.
| Käuferbedarf | Ausgangspunkt | Zugehörige AMY CNC Lösung | Nicht voraussetzen |
|---|---|---|---|
| Dichtfläche eines Schiebergehäuses oder einer Schieberplatte ausgehend von einem definierten Rohteil bearbeiten. | Zeichnungsbasierte Prüfung der Dichtflächenbearbeitung. | Veröffentlichte Maschine für Absperrschieber | Nicht davon ausgehen, dass die gezeigte Kataloggröße den Baureihenumfang, die Eignung der Spannvorrichtung oder das Bearbeitungsergebnis belegt. |
| Eine Dichtfläche durch Schleifen oder Läppen fertigbearbeiten oder wiederherstellen. | Erforderliches Feinbearbeitungsverfahren und Werkstücktyp vergleichen. | Schleif- und Läppmaschinen für Ventile | Schleifen, Läppen und spanenden Aufmaßabtrag nicht als denselben Prozess behandeln. |
| Mehrere Flächen, Bohrungen oder Gewinde an Gehäusen oder Fittings bearbeiten. | Bezüge, Bearbeitungsschritte, Stationen und indexierten Zugang planen. | Bearbeitung von Ventilgehäusen und Fittings | Keine Dichtflächenmaschine für sachfremde Mehrfachbearbeitungen auswählen. |
| Die Prozesskategorie ist noch unklar. | Maschinenbaureihen vergleichen und fehlende Angaben vorbereiten. | Auswahlmatrix für Ventilmaschinen | Nicht allein anhand einer Produktbezeichnung ohne Zeichnung und gefordertes Ergebnis auswählen. |
Was sollte eine Angebotsanfrage zur Dichtflächenbearbeitung von Absperrschiebern enthalten?
| Anfragedatengruppe | Bereitzustellende Angaben | Warum sie wichtig sind |
|---|---|---|
| Werkstückdefinition | Gehäuse- oder Schieberplattenzeichnung, Revisionsstand, Fotos, Größenbereich, Rohteilzustand, Werkstoff und repräsentative Muster. | Definiert Abmessungen, Fläche, Bezug, Zugang und die erste Prüfung der Spannvorrichtung. |
| Bearbeitungsanforderung | Markierte Dichtfläche, Aufmaß, Winkel, Abmessungen, Toleranzen, Oberflächenanforderung und Gratvermeidung. | Definiert die erforderliche Bearbeitung und die für die Prozessabnahme benötigten Nachweise. |
| Spannvorrichtung und Handhabung | Zulässige Spannbereiche, Verformungsgrenzen, Beladeverfahren, Umrüstung und Ausrichtung. | Bestimmt Positionierung, Abstützung, Bedienerzugang und Vorrichtungskonzept. |
| Produktionskontext | Teilemix, Losgröße, Schichtmodell, Rahmenbedingungen der Zielzykluszeit und nachgelagerter Prozess. | Liefert den Kontext für die Kapazitätsprüfung, ohne einen Katalogbereich in eine Garantie umzudeuten. |
| Standort und Lieferumfang | Spannung/Frequenz, Kühlschmierstoff, Grenzen von Aufstellfläche und Handhabung, Zielort, Unterlagen sowie Erwartungen an Erprobung und Abnahme. | Definiert Installations- und Angebotsgrenzen, die nicht durch die Modellseite festgelegt sind. |
Käuferfragen zur Dichtflächenbearbeitung von Absperrschiebern
Kann die Maschine allein anhand der Ventilgröße ausgewählt werden?
Nein. Die Größe ist nur eine Angabe. Geometrie von Gehäuse oder Schieberplatte, Dichtflächenzugang, Werkstoff, Aufmaß, Bezug, Spannung und gefordertes Ergebnis müssen ebenfalls geprüft werden.
Ist der Bereich von 12 bis 30 Sekunden garantiert?
Nein. Es handelt sich um Referenzdaten des technischen Katalogs für die gezeigte Konfiguration. Projektspezifische Zykluszeit und Ausbringung hängen von der tatsächlichen Bearbeitung, Werkstoff, Aufmaß, Beladung, Werkzeugen und Abnahmeumfang ab.
Eignet sich die Zweispindelanordnung für jedes Werkstück?
Nein. Die veröffentlichte Anordnung dient als Vergleichsbasis. Werkzeugzugang, Vorrichtungsfreiraum, Werkstückausrichtung und erforderliche Bearbeitungsfolge müssen anhand der Zeichnung geprüft werden.
Welche Mindestunterlagen werden für die Prüfung benötigt?
Stellen Sie eine aktuelle Zeichnung, klare Fotos, Werkstoff, Rohteilzustand, markierte Dichtfläche, Aufmaß, Toleranzen, Oberflächenanforderung, Spanngrenzen, Beladung und Versorgung bereit.
Wann sollten Schleifen oder Läppen besprochen werden?
Wenn das geforderte Ergebnis eine nachfolgende Feinbearbeitung der Dichtfläche betrifft und nicht nur den spanenden Aufmaßabtrag. Definieren Sie die Ausgangsoberfläche und das abschließende Prüfverfahren.
Welche Aussagen sind nicht durch die öffentlichen Nachweise gedeckt?
Die öffentlichen Nachweise stützen das Maschinenbild, den repräsentativen Anwendungsbereich und die auf dieser Seite genannten Katalogwerte. Sie belegen weder eine AMY CNC eigene Fabrik, Kundeninstallation, Zertifizierung, Normenkonformität, Produktionsausbringung, Toleranz- oder Oberflächenergebnisse noch einen Servicestandort oder eine Käuferabnahme. Projektspezifische Leistung, kaufmännische Bedingungen und Lieferzusagen müssen im schriftlichen Angebot und Abnahmeumfang bestätigt werden.
Weiterführende Maschinen-, Anwendungs- und Käuferinformationsseiten
- Maschine zur Dichtflächenbearbeitung von Absperrschiebern
- Ventil-CNC-Sondermaschinen
- Anwendungen für Ventilmaschinen
- CNC-Bearbeitung von Ventilgehäusen und Anschlussteilen
- Ventilschleif- und Läppmaschinen
- Anfragecheckliste für CNC-Sondermaschinen für Ventile
- Auswahlmatrix für Ventilmaschinen
- Käuferleitfäden für Ventilmaschinen
- Kategorien von Ventilmaschinen
- Verzeichnis veröffentlichter Ventilmaschinen