Detalle de aplicación
Mecanizado de caras de sellado de válvulas de compuerta
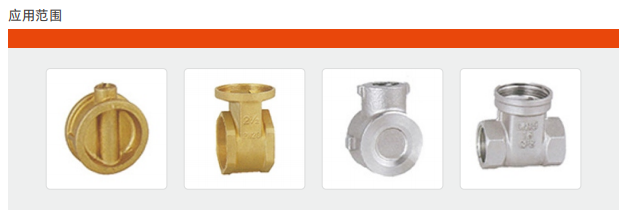
El mecanizado de superficies de sellado de válvulas de compuerta debe seleccionarse a partir del plano del cuerpo o de la placa de compuerta, la geometría de las superficies de sellado, el material, el sobrematerial, el acabado requerido, la referencia de sujeción y el método de carga. Las evidencias documentadas en el catálogo muestran una configuración de cuerpos y placas de compuerta de 1/2 a 2 pulgadas con dos husillos y sujeción hidráulica. Los compradores deben confirmar el rango de la familia, las herramientas, el refrigerante, los suministros de la instalación y los criterios de aceptación antes de cotizar.
¿Qué decisión respalda esta guía de aplicación?
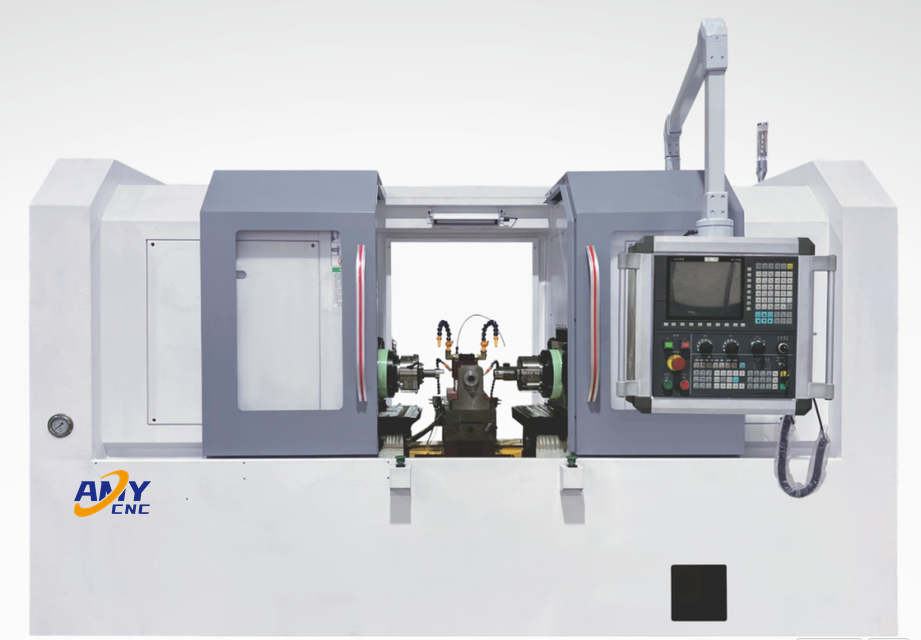
Utilice esta guía cuando un cuerpo de válvula de compuerta o una placa de compuerta requiera mecanizado específico de superficies de sellado y el comprador necesite organizar las evidencias de la pieza antes de seleccionar una opción de máquina. Relaciona la configuración mostrada del catálogo técnico con los datos de planos, proceso, sujeción, suministros de la instalación y aceptación necesarios para una revisión técnica útil.
Esta página no acredita que todas las válvulas de compuerta sean compatibles con el modelo publicado. No garantiza tolerancias, acabado superficial, tiempo de ciclo, producción, vida útil de herramientas ni aceptación. Estos resultados dependen de la pieza real, el material, el sobrematerial, el proceso y el alcance acordado del proyecto.
¿Qué detalles de la pieza determinan la opción de caras de sellado?
| Punto de partida del comprador | Pregunta para decidir | Evidencias que debe proporcionar | Por qué modifica la opción |
|---|---|---|---|
| Cara de sellado del cuerpo de válvula de compuerta | ¿Qué cara, ángulo, diámetro y dirección de acceso deben mecanizarse? | Plano del cuerpo, vista en sección, fotografías de la pieza en bruto, material y superficie de sellado señalada. | La geometría y el acceso definen la aproximación del husillo, la orientación de la sujeción y el espacio libre para la herramienta. |
| Cara de sellado de la placa de compuerta | ¿Puede posicionarse y sujetarse la placa de compuerta sin obstaculizar la cara objetivo? | Plano de la placa de compuerta, referencias, límites de sujeción, estado de la pieza en bruto y muestra representativa. | El posicionamiento y la sujeción influyen en el apoyo del dispositivo, la repetibilidad y la secuencia de carga. |
| Varias dimensiones o materiales | ¿Qué rango debe compartir la misma máquina y qué cambio de serie es aceptable? | Lista de dimensiones, grados de material, dureza o tratamiento, combinación de lotes y objetivo de cambio de serie. | El rango y el material influyen en las herramientas, la velocidad, el refrigerante, las piezas del dispositivo de sujeción y el alcance de revisión. |
| Proceso de superficie de sellado sin definir | ¿Se necesita mecanizado de arranque de material, rectificado o lapeado posterior, o ambos? | Sobrematerial inicial, acabado requerido, proceso actual y método final de inspección. | El mecanizado y el acabado resuelven distintas etapas del proceso y no deben considerarse intercambiables. |
¿Qué muestran las evidencias publicadas de la máquina?
Los valores siguientes describen una configuración mostrada del catálogo técnico en la página publicada de la máquina de mecanizado de superficies de sellado de válvulas de compuerta. Son una base de comparación, no el límite completo de la familia ni una garantía del proyecto. El plano del comprador y el alcance del proceso por escrito determinan la idoneidad final.
| Elemento publicado | Valor del catálogo | Confirmación requerida del proyecto |
|---|---|---|
| Rango de aplicación mostrado | Mecanizado de caras de sellado de cuerpos de válvula de compuerta y placas de compuerta de 1/2 a 2 pulgadas. | Rango real de la familia, envolvente de la pieza, geometría de la cara, acceso, sobrematerial y adecuación de la muestra. |
| Husillos y velocidad | Dos husillos; rango publicado de velocidad de husillo de 300 a 1500 rpm. | Herramientas, datos de corte, secuencia simultánea, material y resultado requerido. |
| Materiales publicados | Bronce, latón y acero inoxidable. | Grado exacto, dureza o tratamiento, mecanizabilidad y requisito de refrigerante. |
| Recorridos y sujeción | Recorrido Z de al menos 150 mm y recorrido X de al menos 15 mm, con contexto de sujeción hidráulica. | Referencias, puntos de sujeción, riesgo de deformación, propiedad del dispositivo de sujeción y acceso para la carga. |
| Referencia de la configuración mostrada | Se indican de 12 a 30 segundos por pieza para la configuración mostrada del proveedor. | Nunca lo considere producción garantizada para el proyecto; confirme la operación real, el sobrematerial, el material, la carga y el método de aceptación. |
| Suministros de la instalación y espacio ocupado | AC 380 V / 50 Hz, potencia total de 11 kW, aproximadamente 2.6 x 1.52 x 1.75 m y 3500 kg. | Alimentación eléctrica de destino, condiciones de instalación, suelo, manipulación, refrigerante y restricciones del emplazamiento. |
Consultar la página completa de la máquina publicada y los límites de las especificaciones.
¿Cómo debe prepararse el proceso del cuerpo o de la placa de compuerta?
- Señale la cara exacta de sellado en el plano del cuerpo o de la placa de compuerta e identifique su geometría, diámetro, ángulo y dirección de acceso.
- Registre el estado de la pieza en bruto, el sobrematerial inicial, el grado del material, la dureza o tratamiento y cualquier característica de corte interrumpido.
- Defina las referencias de posicionamiento, las zonas permitidas de sujeción, los riesgos de deformación y la preferencia de carga manual o automatizada.
- Indique las tolerancias, el estado superficial, el control de rebabas y el método de inspección requeridos, así como si habrá otra etapa de acabado posterior.
- Proporcione la combinación de dimensiones, el contexto del lote, el contexto del ciclo objetivo, los suministros de la instalación, los límites de espacio en planta y las evidencias de aceptación requeridas.
¿En qué se diferencia el mecanizado de caras de sellado del rectificado o lapeado?
Parta de la etapa de proceso requerida. El mecanizado específico puede resolver el arranque de material y la preparación geométrica, mientras que el rectificado o lapeado pueden atender una necesidad posterior de acabado de la superficie de sellado. La opción correcta depende de la superficie inicial y del resultado medible que necesita el comprador.
| Necesidad del comprador | Comience por | Opción relacionada de AMY CNC | No dé por supuesto |
|---|---|---|---|
| Mecanizar la cara de sellado de un cuerpo de válvula de compuerta o una placa de compuerta a partir de una pieza en bruto definida. | Revisión del mecanizado de caras de sellado basada en planos. | Máquina publicada para válvulas de compuerta | No suponga que las dimensiones mostradas en el catálogo acreditan el rango de la familia, la adecuación de la sujeción o el resultado final. |
| Acabar o restaurar una superficie de sellado mediante rectificado o lapeado. | Compare el proceso de acabado requerido y el tipo de pieza. | Máquinas de rectificado y lapeado de válvulas | No considere el rectificado, el lapeado y el mecanizado de arranque de material como un mismo proceso. |
| Mecanizar varias caras, orificios o roscas de un cuerpo o accesorio. | Planifique las referencias, operaciones, estaciones y acceso indexado. | Mecanizado de cuerpos de válvula y accesorios | No elija una máquina de caras de sellado para trabajos de varias operaciones no relacionados. |
| La categoría del proceso todavía no está clara. | Compare las familias de máquinas y prepare los datos que faltan. | Matriz de selección de máquinas para válvulas | No seleccione únicamente por el nombre de un producto sin disponer del plano y del resultado requerido. |
¿Qué debe incluir una solicitud de cotización de caras de sellado de válvulas de compuerta?
| Grupo de datos para solicitar cotización | Qué debe proporcionar | Por qué es importante |
|---|---|---|
| Definición de la pieza | Plano del cuerpo o de la placa de compuerta, revisión, fotografías, rango de dimensiones, estado de la pieza en bruto, material y muestras representativas. | Define la envolvente, la cara, las referencias, el acceso y la primera revisión de sujeción. |
| Requisito de mecanizado | Cara de sellado señalada, sobrematerial, ángulo, dimensiones, tolerancias, requisito superficial y control de rebabas. | Define la operación requerida y las evidencias necesarias para la aceptación del proceso. |
| Sujeción y manipulación | Zonas de sujeción permitidas, límites de deformación, método de carga, cambio de serie y orientación. | Determina el posicionamiento, el apoyo, el acceso del operario y el concepto de sujeción. |
| Contexto de producción | Combinación de piezas, tamaño del lote, régimen de turnos, contexto del ciclo objetivo y proceso posterior. | Proporciona contexto para revisar la capacidad sin convertir un rango de catálogo en una garantía. |
| Alcance de instalación y suministro | Tensión y frecuencia, refrigerante, límites del suelo y de manipulación, destino, documentos y expectativas de pruebas y aceptación. | Define los límites de instalación y cotización que no quedan fijados en la página del modelo. |
Preguntas de los compradores sobre mecanizado de caras de sellado de válvulas de compuerta
¿Puede seleccionarse la máquina únicamente por las dimensiones de la válvula?
No. Las dimensiones son solo un dato. También deben revisarse la geometría del cuerpo o de la placa de compuerta, el acceso a las caras de sellado, el material, el sobrematerial, las referencias, la sujeción y el resultado requerido.
¿Está garantizado el rango de 12 a 30 segundos?
No. Son datos de referencia del catálogo técnico para la configuración mostrada. El ciclo y la producción del proyecto dependen de la operación real, el material, el sobrematerial, la carga, las herramientas y el alcance de aceptación.
¿La disposición de dos husillos es adecuada para todas las piezas?
No. La disposición publicada es una base de comparación. El acceso de herramientas, el espacio libre de la sujeción, la orientación de la pieza y la secuencia requerida deben comprobarse en el plano.
¿Cuáles son las evidencias mínimas para la revisión?
Proporcione un plano vigente, fotografías claras, material, estado de la pieza en bruto, cara de sellado señalada, sobrematerial, tolerancias, acabado requerido, límites de sujeción, carga y suministros de la instalación.
¿Cuándo deben tratarse el rectificado o el lapeado?
Trátelos cuando el resultado requerido corresponda a una etapa posterior de acabado de superficies de sellado y no únicamente al mecanizado de arranque de material. Defina la superficie inicial y el método final de inspección.
¿Qué afirmaciones quedan fuera de las evidencias públicas?
Las evidencias públicas respaldan la imagen de la máquina, el rango de aplicación representativo y los valores del catálogo indicados en esta página. No acreditan una fábrica propiedad de AMY CNC, una instalación de cliente, certificaciones, cumplimiento de normas, producción, resultados de tolerancias, resultados superficiales, ubicaciones de servicio ni aceptación del comprador. Todo rendimiento específico del proyecto, condición comercial o compromiso de suministro debe confirmarse en la cotización y el alcance de aceptación por escrito.
Páginas relacionadas de máquinas, aplicaciones y recursos para compradores
- Máquina de mecanizado de caras de sellado de válvulas de compuerta
- Máquinas especiales CNC para válvulas
- Aplicaciones de maquinaria para válvulas
- Mecanizado CNC de cuerpos de válvula y accesorios
- Máquinas de rectificado y lapeado de válvulas
- Lista para solicitar cotización de máquinas especiales CNC para válvulas
- Matriz de selección de máquinas para válvulas
- Guías de compra de máquinas para válvulas
- Categorías de máquinas para válvulas
- Índice de máquinas para válvulas publicadas