Chi tiết ứng dụng
Gia công mặt làm kín van cổng
Gia công mặt làm kín van cổng cần được lựa chọn dựa trên bản vẽ thân van hoặc tấm cửa van, hình học mặt làm kín, vật liệu, lượng dư, yêu cầu bề mặt, chuẩn kẹp và phương pháp nạp phôi. Bằng chứng được ghi trong catalog cho thấy một cấu hình cho thân van và tấm cửa van từ 1/2 đến 2 inch, với hai trục chính và đồ gá thủy lực. Người mua phải xác nhận phạm vi dòng máy, dụng cụ, chất làm mát, hạ tầng kỹ thuật và tiêu chí nghiệm thu trước khi báo giá.
Hướng dẫn ứng dụng này hỗ trợ quyết định nào?
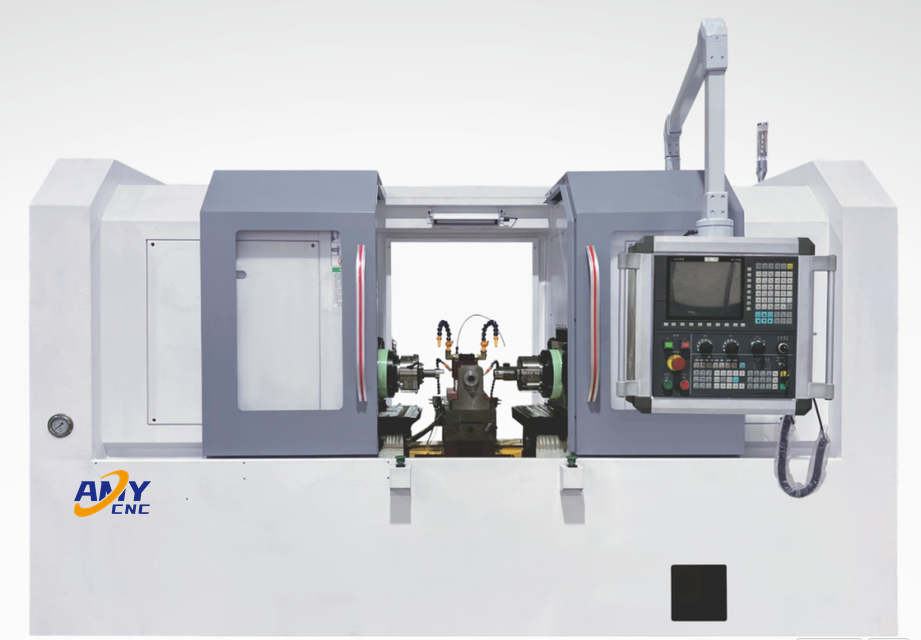
Dùng hướng dẫn này khi thân van cổng hoặc tấm cửa van cần gia công mặt làm kín chuyên dụng và người mua cần tổ chức bằng chứng phôi trước khi chọn hướng máy. Hướng dẫn kết nối cấu hình catalog kỹ thuật được minh họa với thông tin đầu vào về bản vẽ, quy trình, đồ gá, hạ tầng kỹ thuật và nghiệm thu cần cho việc xem xét kỹ thuật có ý nghĩa.
Trang này không xác lập rằng mọi van cổng đều phù hợp với model đã công bố. Trang này không bảo đảm dung sai, độ hoàn thiện bề mặt, thời gian chu kỳ, sản lượng, tuổi thọ dụng cụ hoặc nghiệm thu. Các kết quả đó phụ thuộc vào phôi thực tế, vật liệu, lượng dư, quy trình và phạm vi dự án đã thống nhất.
Chi tiết phôi nào quyết định hướng gia công mặt làm kín?
| Điểm xuất phát của người mua | Câu hỏi để quyết định | Bằng chứng cần cung cấp | Vì sao yếu tố này thay đổi hướng xử lý |
|---|---|---|---|
| Mặt làm kín thân van cổng | Cần gia công mặt nào, góc, đường kính và hướng tiếp cận nào? | Bản vẽ thân van, hình cắt, ảnh phôi, vật liệu và bề mặt làm kín được đánh dấu. | Hình học và khả năng tiếp cận xác định hướng tiến của trục chính, định hướng đồ gá và khoảng hở dụng cụ. |
| Mặt làm kín tấm cửa van cổng | Có thể định vị và kẹp tấm cửa van mà không cản trở mặt cần gia công không? | Bản vẽ tấm cửa van, chuẩn định vị, giới hạn kẹp, tình trạng phôi và mẫu đại diện. | Định vị và kẹp ảnh hưởng đến đỡ phôi trong đồ gá, khả năng lặp lại và trình tự nạp phôi. |
| Nhiều kích thước hoặc vật liệu | Phạm vi nào cần dùng chung một máy và mức chuyển đổi nào được chấp nhận? | Danh sách kích thước, mác vật liệu, độ cứng hoặc xử lý, cơ cấu lô và mục tiêu chuyển đổi. | Phạm vi và vật liệu ảnh hưởng đến dụng cụ, tốc độ, chất làm mát, chi tiết đồ gá và phạm vi xem xét. |
| Quy trình bề mặt làm kín chưa rõ | Nhu cầu là gia công bóc vật liệu, mài/mài nghiền ở công đoạn sau, hay cả hai? | Lượng dư ban đầu, độ hoàn thiện yêu cầu, quy trình hiện tại và phương pháp kiểm tra cuối cùng. | Gia công và hoàn thiện giải quyết những công đoạn khác nhau và không được coi là có thể thay thế cho nhau. |
Bằng chứng máy đã công bố cho thấy điều gì?
Các giá trị dưới đây mô tả cấu hình catalog kỹ thuật được minh họa trên trang máy gia công mặt làm kín van cổng đã công bố. Đây là cơ sở so sánh, không phải toàn bộ phạm vi dòng máy hoặc bảo đảm dự án. Bản vẽ của người mua và phạm vi quy trình bằng văn bản quyết định sự phù hợp cuối cùng.
| Hạng mục đã công bố | Giá trị catalog | Nội dung cần xác nhận cho dự án |
|---|---|---|
| Phạm vi ứng dụng được minh họa | Gia công mặt làm kín thân van cổng và tấm cửa van từ 1/2 đến 2 inch. | Phạm vi dòng máy thực tế, kích thước bao phôi, hình học mặt, khả năng tiếp cận, lượng dư và sự phù hợp của mẫu. |
| Trục chính và tốc độ | Hai trục chính; dải tốc độ trục chính đã công bố từ 300 đến 1500 rpm. | Dụng cụ, chế độ cắt, trình tự đồng thời, vật liệu và kết quả yêu cầu. |
| Vật liệu đã công bố | Đồng thanh, đồng thau và thép không gỉ. | Mác chính xác, độ cứng hoặc xử lý, tính gia công và yêu cầu chất làm mát. |
| Hành trình và đồ gá | Hành trình Z ít nhất 150 mm, hành trình X ít nhất 15 mm, với bối cảnh đồ gá thủy lực. | Chuẩn định vị, điểm kẹp, nguy cơ biến dạng, quyền sở hữu đồ gá và khả năng tiếp cận khi nạp phôi. |
| Tham khảo cấu hình được minh họa | Cấu hình nhà cung cấp được minh họa liệt kê từ 12 đến 30 giây mỗi chi tiết. | Không được coi đây là sản lượng dự án được bảo đảm; xác nhận nguyên công thực tế, lượng dư, vật liệu, nạp phôi và phương pháp nghiệm thu. |
| Hạ tầng kỹ thuật và diện tích lắp đặt | AC 380 V / 50 Hz, tổng 11 kW, khoảng 2.6 x 1.52 x 1.75 m và 3500 kg. | Nguồn điện tại nơi sử dụng, điều kiện lắp đặt, nền, vận chuyển, chất làm mát và hạn chế tại hiện trường. |
Cần chuẩn bị quy trình cho thân van hoặc tấm cửa van như thế nào?
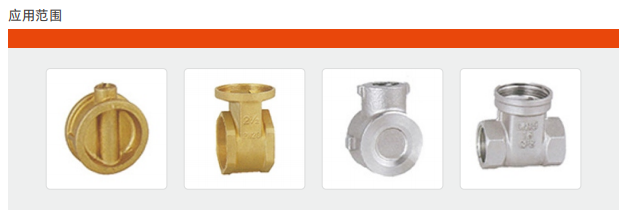
- Đánh dấu chính xác mặt làm kín trên bản vẽ thân van hoặc tấm cửa van và xác định hình học, đường kính, góc và hướng tiếp cận.
- Ghi lại tình trạng phôi, lượng dư ban đầu, mác vật liệu, độ cứng hoặc xử lý và mọi đặc điểm cắt gián đoạn.
- Xác định chuẩn định vị, vùng cho phép kẹp, lo ngại biến dạng và lựa chọn nạp phôi thủ công hoặc tự động.
- Nêu dung sai yêu cầu, tình trạng bề mặt, kiểm soát ba via, phương pháp kiểm tra và liệu có công đoạn hoàn thiện tiếp theo hay không.
- Cung cấp cơ cấu kích thước, bối cảnh lô, bối cảnh chu kỳ mục tiêu, hạ tầng kỹ thuật, giới hạn nền và bằng chứng nghiệm thu yêu cầu.
Khi nào gia công mặt làm kín khác với mài hoặc mài nghiền?
Bắt đầu từ công đoạn quy trình yêu cầu. Gia công chuyên dụng có thể giải quyết bóc vật liệu và chuẩn bị hình học, trong khi mài hoặc mài nghiền có thể đáp ứng yêu cầu hoàn thiện bề mặt làm kín ở công đoạn sau. Hướng phù hợp phụ thuộc vào bề mặt ban đầu và kết quả có thể đo lường mà người mua cần.
| Nhu cầu người mua | Bắt đầu với | Hướng AMY CNC liên quan | Không được giả định |
|---|---|---|---|
| Gia công mặt làm kín thân van cổng hoặc tấm cửa van từ phôi đã xác định. | Xem xét gia công mặt làm kín dựa trên bản vẽ. | Máy gia công van cổng đã công bố | Không được giả định kích thước catalog được minh họa chứng minh phạm vi dòng máy, sự phù hợp đồ gá hoặc kết quả hoàn thiện. |
| Hoàn thiện hoặc phục hồi bề mặt làm kín bằng mài hoặc mài nghiền. | So sánh quy trình hoàn thiện và loại phôi yêu cầu. | Máy mài và mài nghiền van | Không được coi mài, mài nghiền và gia công bóc vật liệu là cùng một quy trình. |
| Gia công nhiều mặt, lỗ hoặc ren trên thân van hay phụ kiện. | Lập kế hoạch chuẩn định vị, nguyên công, trạm và khả năng tiếp cận theo vị trí phân độ. | Gia công thân van và phụ kiện | Không chọn máy mặt làm kín cho công việc nhiều nguyên công không liên quan. |
| Danh mục quy trình vẫn chưa rõ. | So sánh các dòng máy và chuẩn bị thông tin còn thiếu. | Bảng lựa chọn máy gia công van | Không lựa chọn chỉ dựa trên tên sản phẩm khi chưa có bản vẽ và kết quả yêu cầu. |
RFQ gia công mặt làm kín van cổng cần bao gồm những gì?
| Nhóm dữ liệu RFQ | Thông tin cần cung cấp | Lý do quan trọng |
|---|---|---|
| Mô tả chi tiết | Bản vẽ thân van hoặc tấm cửa van, phiên bản, ảnh, phạm vi kích thước, tình trạng phôi, vật liệu và mẫu đại diện. | Xác định kích thước bao, mặt, chuẩn định vị, khả năng tiếp cận và bước xem xét đồ gá đầu tiên. |
| Yêu cầu gia công | Mặt làm kín được đánh dấu, lượng dư, góc, kích thước, dung sai, yêu cầu bề mặt và kiểm soát ba via. | Xác định nguyên công yêu cầu và bằng chứng cần cho nghiệm thu quy trình. |
| Đồ gá và xử lý phôi | Vùng cho phép kẹp, giới hạn biến dạng, phương pháp nạp phôi, chuyển đổi và định hướng. | Chi phối định vị, đỡ phôi, khả năng tiếp cận của người vận hành và ý tưởng đồ gá. |
| Bối cảnh sản xuất | Cơ cấu chi tiết, kích thước lô, chế độ ca, bối cảnh chu kỳ mục tiêu và quy trình công đoạn sau. | Cung cấp bối cảnh để xem xét năng lực mà không biến một dải catalog thành bảo đảm. |
| Điều kiện hiện trường và phạm vi cung cấp | Điện áp/tần số, chất làm mát, giới hạn nền và vận chuyển, nơi đến, tài liệu, chạy thử và kỳ vọng nghiệm thu. | Xác định các giới hạn lắp đặt và báo giá chưa được cố định bởi trang model. |
Câu hỏi của người mua về gia công mặt làm kín van cổng
Có thể chọn máy chỉ theo kích thước van không?
Không. Kích thước chỉ là một thông tin đầu vào. Cũng phải xem xét hình học thân van hoặc tấm cửa van, khả năng tiếp cận mặt làm kín, vật liệu, lượng dư, chuẩn định vị, kẹp và kết quả yêu cầu.
Dải từ 12 đến 30 giây có được bảo đảm không?
Không. Đây là dữ liệu tham khảo từ catalog kỹ thuật cho cấu hình được minh họa. Chu kỳ và sản lượng dự án phụ thuộc vào nguyên công thực tế, vật liệu, lượng dư, nạp phôi, dụng cụ và phạm vi nghiệm thu.
Bố trí hai trục chính có phù hợp với mọi phôi không?
Không. Bố trí đã công bố là cơ sở so sánh. Khả năng tiếp cận dụng cụ, khoảng hở đồ gá, định hướng phôi và trình tự yêu cầu phải được kiểm tra từ bản vẽ.
Bằng chứng tối thiểu để xem xét là gì?
Cung cấp bản vẽ hiện hành, ảnh rõ, vật liệu, tình trạng phôi, mặt làm kín được đánh dấu, lượng dư, dung sai, yêu cầu độ hoàn thiện, giới hạn kẹp, nạp phôi và hạ tầng kỹ thuật.
Khi nào cần trao đổi về mài hoặc mài nghiền?
Trao đổi khi kết quả yêu cầu liên quan đến công đoạn hoàn thiện bề mặt làm kín ở bước sau, thay vì chỉ gia công bóc vật liệu. Xác định bề mặt ban đầu và phương pháp kiểm tra cuối cùng.
Những tuyên bố nào vẫn nằm ngoài bằng chứng công khai?
Bằng chứng công khai hỗ trợ hình ảnh máy, phạm vi ứng dụng đại diện và giá trị catalog nêu trên trang này. Bằng chứng không xác lập nhà máy thuộc sở hữu AMY CNC, lắp đặt tại khách hàng, chứng nhận, tuân thủ tiêu chuẩn, sản lượng, kết quả dung sai, kết quả bề mặt, địa điểm dịch vụ hoặc nghiệm thu của người mua. Mọi hiệu suất, điều khoản thương mại hoặc cam kết cung cấp theo dự án phải được xác nhận trong báo giá và phạm vi nghiệm thu bằng văn bản.
Trang máy, ứng dụng và tài liệu người mua liên quan
- Máy gia công mặt làm kín van cổng
- Máy CNC chuyên dụng cho van
- Ứng dụng máy gia công van
- Gia công CNC thân van và phụ kiện
- Máy mài và mài nghiền van
- Danh sách kiểm tra RFQ máy CNC chuyên dụng cho van
- Bảng lựa chọn máy gia công van
- Hướng dẫn người mua máy gia công van
- Danh mục máy gia công van
- Danh mục máy gia công van đã công bố